工藝能力
矽溶膠熔模鑄造(中溫蠟、低溫蠟兩條射蠟線)、CNC 機加工(可達五軸)、熱處理與表面處理。鑄造與機加工工序統一排產、統一交付,質量責任由我方單一主體承擔。
矽溶膠熔模鑄造(失蠟鑄造)
以矽溶膠作黏結劑製殼,型殼強度高、表面品質好,適合形狀複雜、難以直接機械加工的零件。單件重量從數克到約 100 公斤。
圖紙評審與模具製造
先按 3D 模型或圖紙做鑄造工藝性評審,確認收縮率、拔模方向、壁厚分布與澆冒口位置,再製作壓蠟模具。評審意見同時包含可降低鑄造風險與製造成本的工藝優化建議。
射蠟與蠟模檢驗
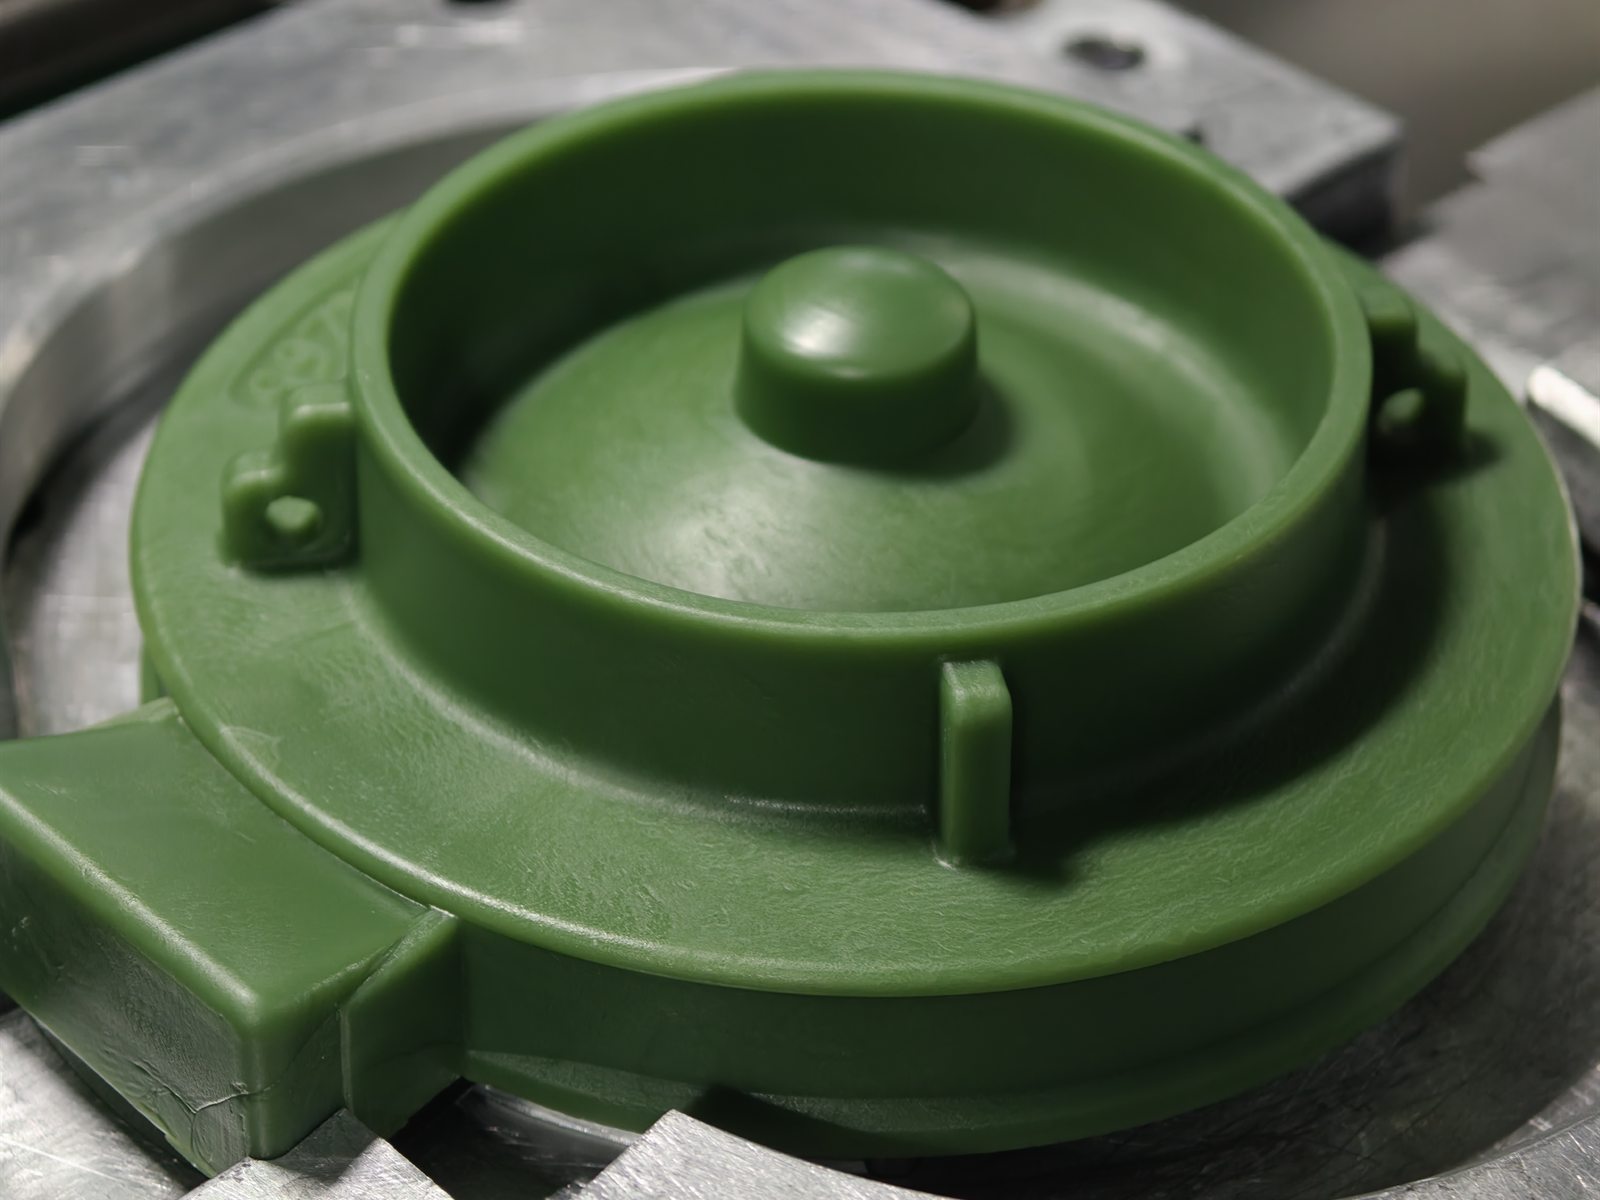
射蠟分中溫蠟、低溫蠟兩條線,按零件結構、壁厚與表面要求選用對應蠟料注射成型;蠟模檢查合格後焊接澆道組成模組。蠟模階段的缺陷會直接複製到鑄件上,因此這一道是全流程的第一道檢驗關。
製殼
面層採用矽溶膠 + 鋯英粉塗料保證表面光潔與尺寸精度,背層逐層掛漿撒砂增厚,每層控制乾燥條件後繼續下一層。層數按零件大小與要求確定。
脫蠟與焙燒
蒸汽脫蠟,蠟料回收重複使用;型殼經高溫焙燒以燒結強度並去除殘留蠟料與水分,出爐後在澆注溫度窗口內使用。
熔煉與澆注
150kg 與 250kg 中頻感應電爐共 3 台,按牌號配料。爐前以光譜分析儀確認化學成分,成分不合格的鐵水不出爐、不澆注,從源頭保證按牌號交付。
脫殼 · 切割 · 拋丸
震動清除型殼砂料,鋸切分離鑄件與澆冒口,砂輪打磨澆口殘餘,再經拋丸獲得均勻的基礎表面狀態。
兩條射蠟線:中溫蠟與低溫蠟
射蠟工序分中溫蠟、低溫蠟兩條線,差異主要在於蠟料與注蠟工藝;兩條線的型殼製作、熔煉與檢驗均走同一套矽溶膠流程。具體選用哪條線,由工藝端在圖紙評審階段按零件結構、壁厚與表面要求確定。
| 對比項 | 中溫蠟射蠟線 | 低溫蠟射蠟線 |
|---|---|---|
| 蠟料類型 | 中溫蠟(PE 改性注蠟料) | 低溫蠟(松香基注蠟料) |
| 蠟料熔點 | 約 60 – 65 ℃ | 約 40 – 45 ℃ |
| 注蠟 / 模溫 | 注蠟約 65 – 75 ℃,模溫約 40 – 50 ℃ | 注蠟約 45 – 55 ℃,模溫約 25 – 35 ℃ |
| 蠟模特性 | 硬度與尺寸穩定性較高,組樹與存放過程中不易變形 | 流動性好,細小輪廓再現能力強,表面光潔度更高 |
| 適用零件 | 壁厚較大、結構相對規則,要求尺寸穩定與周轉存放的零件 | 薄壁、型腔複雜,帶細小特徵與外觀面的零件 |
| 常見供貨 | 閥體、管路管件、支架與軸承座類 | 五金件、裝飾面件、複雜殼體類 |
| 排產與追溯 | 兩條線按訂單統一排產,同一零件的蠟模、型殼、熔煉與檢驗記錄保持同一條批次鏈,異常可定位到具體線體與工序。 | |
CNC 機械加工
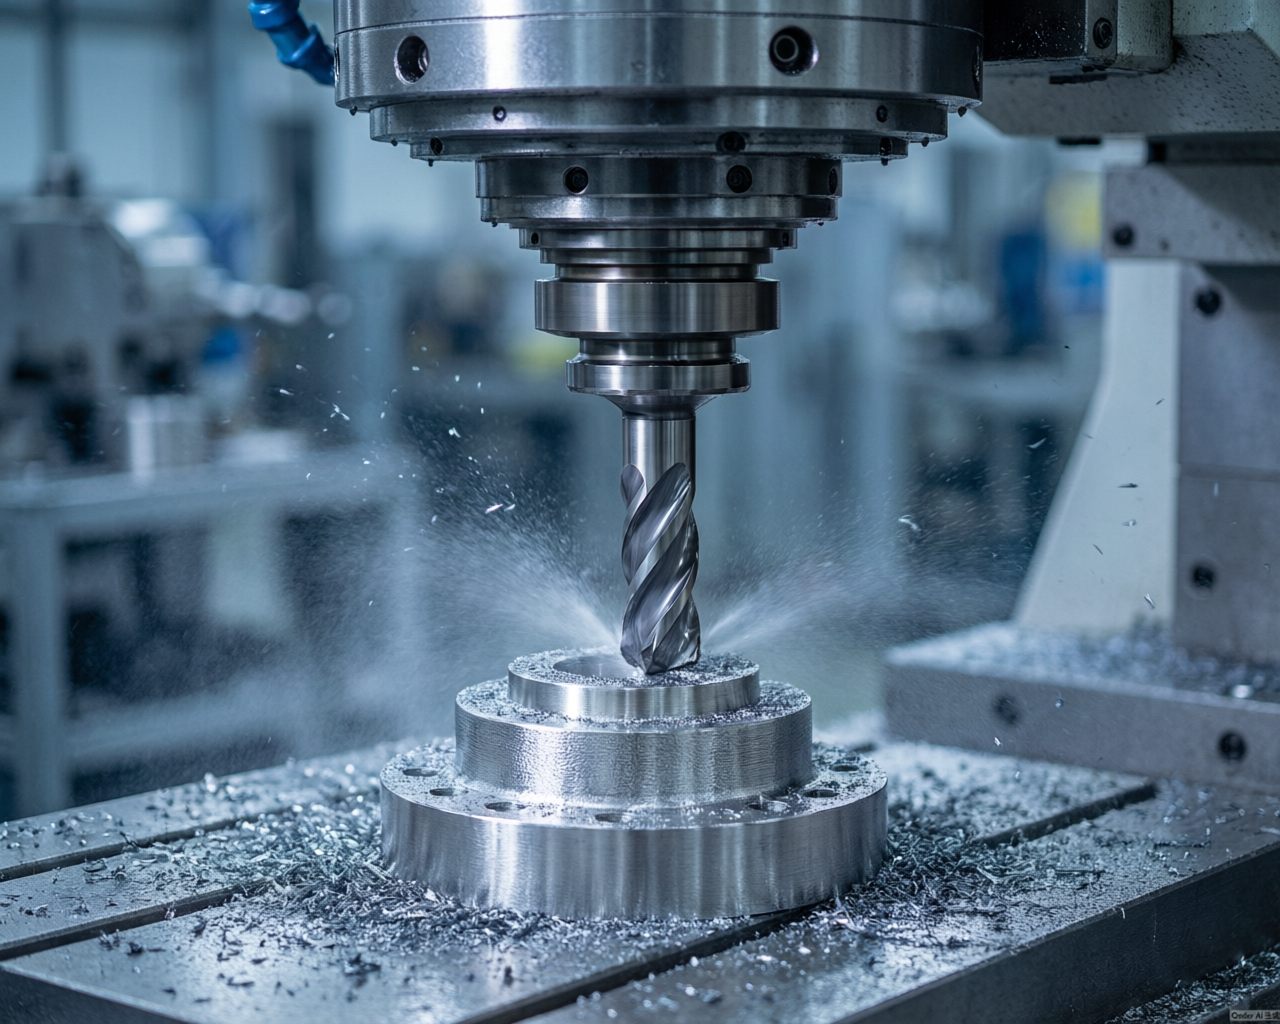
配置各類加工設備 16 台,覆蓋車、銑、鑽、鏜與五軸加工中心,可完成密封面、螺紋、孔系與配合面的精加工。機加工序與鑄造工序由我方統一排產、統一交付,客戶無需在多家供應商之間協調進度與質量責任。
工藝與工裝設計
針對鑄件毛坯餘量不均的特點設計定位與夾緊方案,必要時製作專用工裝,避免裝夾變形導致批量報廢。
粗加工
去除鑄造餘量與表面硬皮,為精加工留出均勻餘量,同時釋放部分鑄造應力。
精加工 · 多軸
密封面、螺紋、孔系與配合面精加工。帶斜面、曲面、多角度孔系的複雜件用五軸加工中心一次裝夾完成,避免多次翻面帶來的位置誤差。
過程檢驗
首件確認關鍵尺寸後再批量加工,加工過程中抽檢。涉及鑄造工藝的尺寸偏差可反饋至鑄造工藝端,在下一模之前修正。
去毛刺與清洗
去毛刺並清理切屑與切削液殘留,為表面處理與包裝出貨做準備。
熱處理 · 表面處理 · 檢驗
後工序決定零件的最終性能與外觀。以下為常規可執行的工藝範圍;超出該範圍的專項要求請在報價階段提出,經我方確認具備實施條件後再行約定。
熱處理
按材質與圖紙要求做退火處理,消除鑄造應力、穩定組織與硬度,為後續切削加工改善切削性能。退火曲線與裝爐記錄按批留存。
表面處理
酸洗為常規表面工藝,配合拋丸清理、打磨與拋光。電解拋光、電鍍、噴塗等專項處理不屬於常規範圍,如有需求請在詢價時提出,我方確認實施條件後在合同中約定。
成分檢驗
光譜分析儀逐爐分析化學成分,分析數據按爐留存,作為材質證明書的數據來源。
尺寸與外觀檢驗
關鍵尺寸按圖紙用通用量具檢驗,成品逐件目視外觀,剔除不合格件。探傷、鹽霧、氣密等專項檢測本廠不常規配置,需要時按第三方送檢安排並在報價中約定費用與週期。
標識 · 包裝 · 出貨
按客戶要求做產品標識與嘜頭,出口訂單使用木箱 / 棧板與防潮包裝,支持 FOB / CIF,配合裝箱清單與報關資料。
關鍵設備清單
熔煉爐噸位、製殼與脫蠟焙燒設備、清理工位的數量為本廠實際配置;其餘分項數量與規格描述仍在按設備台賬複核。
| 工序 | 設備名稱 | 能力 / 規格範圍 | 數量 |
|---|---|---|---|
| 熔煉 | 中頻感應電爐 | 單爐容量 150kg × 2、250kg × 1,配爐前光譜快速分析 | 3 臺 |
| 射蠟 | 中溫蠟射蠟線 | 中溫蠟注蠟成型,用於壁厚較大、要求尺寸穩定的零件 | 1 條 |
| 射蠟 | 低溫蠟射蠟線 | 低溫蠟注蠟成型,用於薄壁與細小特徵較多的零件 | 1 條 |
| 鑄造 | 矽溶膠製殼線 | 面層矽溶膠 + 鋯英粉,背層逐層掛漿撒砂,可調乾燥間 | 2 條 |
| 鑄造 | 中溫蠟脫蠟釜 | 常壓 / 低壓蒸汽脫蠟,配中溫蠟射蠟線,蠟料回收重複使用 | 1 套 |
| 鑄造 | 低溫蠟脫蠟釜 | 常壓 / 低壓蒸汽脫蠟,配低溫蠟射蠟線,蠟料回收重複使用 | 1 套 |
| 鑄造 | 型殼焙燒爐 | 型殼高溫焙燒與保溫,按澆注溫度窗口取用 | 4 臺 |
| 機加 | 五軸加工中心 | 複雜角度、斜面與曲面件一次裝夾完成 | 1 臺 |
| 機加 | 立式加工中心 | 三軸聯動,密封面、孔系與型腔精加工 | 6 臺 |
| 機加 | 數控車床 | 回轉體零件、螺紋與止口精車 | 5 臺 |
| 機加 | 鑽鏜床 / 專用機床 | 孔系加工與專用工裝批量件 | 2 臺 |
| 機加 | 仿形與通用機加設備 | 配專用夾具,處理異形與批量修邊件 | 2 臺 |
| 熱處理 | 退火爐 | 按材質與圖紙要求做退火去應力處理 | 1 臺 |
| 清理 | 拋丸機 | 鋼丸拋射清除型殼殘留砂料與表面氧化皮,獲得均勻基礎表面 | 1 套 |
| 清理 | 打磨工位 | 砂輪打磨澆口殘餘、飛邊與分型線,修整至可檢驗狀態 | 4 臺 |
| 表面處理 | 酸洗槽 / 鈍化線 | 鑄件表面酸洗處理,不鏽鋼件可同步鈍化 | 1 套 |
| 檢測 | 直讀光譜分析儀 | 爐前逐爐分析化學成分,作為材質證明數據來源 | 1 臺 |
| 檢測 | 通用量具 | 卡尺、千分尺、深度尺、高度規、塞規與螺紋規等 | 按車間配置 |
工藝方案諮詢與免費 DFM 評審
壁厚設計、機加工餘量預留、牌號選擇與公差設定等工藝問題,可在報價階段由我方工藝工程師出具書面評審意見。該服務不收費,亦不構成下單義務。