工法能力
シリカゾルロストワックス精密鋳造(中温・低温ワックスの2射出ライン)、CNC機械加工(五軸まで対応)、熱処理および表面処理。鋳造と機械加工を生産計画・納品ともに一元的に行い、品質責任は当社単独で負います。
シリカゾル精密鋳造(ロストワックス精密鋳造)
シリカゾルをバインダーとしてシェルを形成するため、セラミックシェルの強度が高く表面品質も良好です。形状が複雑で機械加工が難しい部品に向きます。1個あたり重量は数グラムから約 100 kg まで。
図面レビューと金型製作
まず3Dモデルまたは図面に基づき鋳造性レビューを行い、収縮率・抜き方向・肉厚分布・ガートとリザーバの位置を確認してからワックス金型を製作します。レビュー意見には鋳造リスクと製造コストを低減する工程最適化の提案も含まれます。
ワックス射出とモデル検査
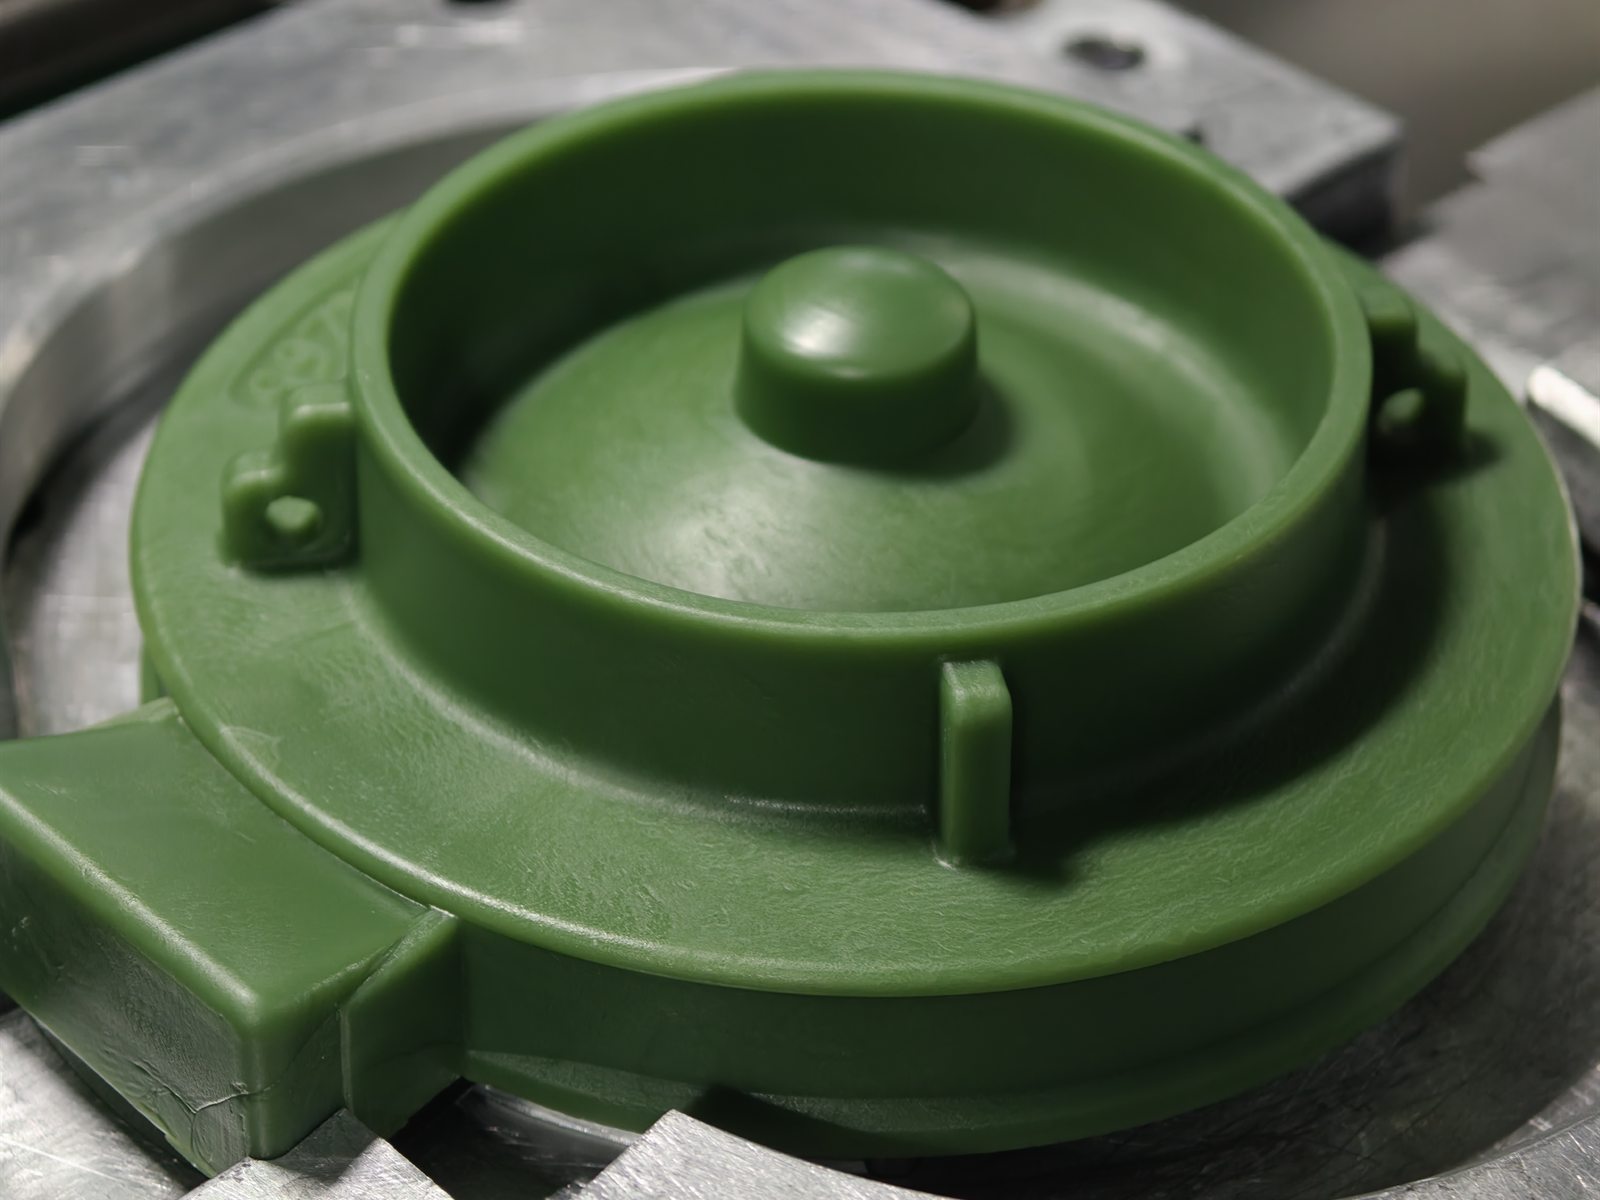
ワックス射出は中温・低温の2ラインを設け、部品形状・肉厚・表面要求に応じてワックスを選定し射出成型します。ワックスモデルが検査合格した後、ランナーを溶接してモジュールを組立ます。ワックス段階の欠陥はそのまま鋳物に転写されるため、この工程が全工程の第一関門です。
シェル形成
表層はシリカゾル + ジルコン粉塗料として表面の光沢と寸法精度を確保し、裏層はスラリーと砂の塗り付けを一層ごとに重ねて厚みを持たせます。各層は乾燥条件を管理してから次層へ進みます。層数は部品のサイズと要求により決まります。
脱蝋とシェル焼成
蒸気で脱蝋し、ワックスは回収して繰り返し使用します。セラミックシェルは高温焼成により強度を焼き固め、残留ワックスと水分を除去します。炉出し後は注湯温度の範囲内で使用します。
溶錬と注湯
150kgと250kgの中周波誘導炉をあわせて3台備え、グレード別に配合します。炉前で分光分析装置により化学成分を確認し、成分が不合格の金属液は出炉・注湯しないため、源流でグレードどおりの納品を保証します。
シェル除去 · 切断 · ショットブラスト
振動でセラミックシェルの砂を落とし、鋸断で鋳物とガート・リザーカーを分離、砥車でゲート残余を研磨し、最後にショットブラストで均一な下地表面を得ます。
2本のワックス射出ライン:中温ワックスと低温ワックス
ワックス射出工程は中温ワックスと低温ワックスの2ラインに分かれ、違いは主にワックス素材と射出条件にあります。両ラインともシェル製作・溶解・検査は同一のシリカゾル工程を適用します。どちらのラインを用いるかは、図面レビュー段階で部品形状・肉厚・表面要求により工程側が決定します。
| 比較項目 | 中温ワックス射出ライン | 低温ワックス射出ライン |
|---|---|---|
| ワックス種別 | 中温ワックス(PE変性射出ワックス) | 低温ワックス(ロジンベース射出ワックス) |
| ワックス融点 | 約 60 ~ 65 ℃ | 約 40 ~ 45 ℃ |
| 射出温度 / 金型温度 | 射出約 65 ~ 75 ℃、金型約 40 ~ 50 ℃ | 射出約 45 ~ 55 ℃、金型約 25 ~ 35 ℃ |
| ワックスモデルの特性 | 硬度と寸法安定性が高く、ツリー組立や保管の過程で変形しにくい | 流動性に優れ、微細な形状の再現性が高く、表面品位により優れる |
| 適用部品 | 肉厚が大きく形状が比較的規則的で、寸法安定性および取り扱い・保管要求のある部品 | 薄肉でキャビティが複雑、微細な特徴や外観面を持つ部品 |
| 主な供給例 | バルブボディ、配管フィッティング、ブラケット、軸受座類 | 金物部品、意匠面部品、複雑なハウジング類 |
| 生産計画と追溯 | 両ラインは受注ごとに統一して生産計画を組み、同一部品のワックスモデル・シェル・溶解・検査記録を一つのロット連鎖で管理するため、異常は具体的なラインと工程まで特定できます。 | |
CNC 機械加工
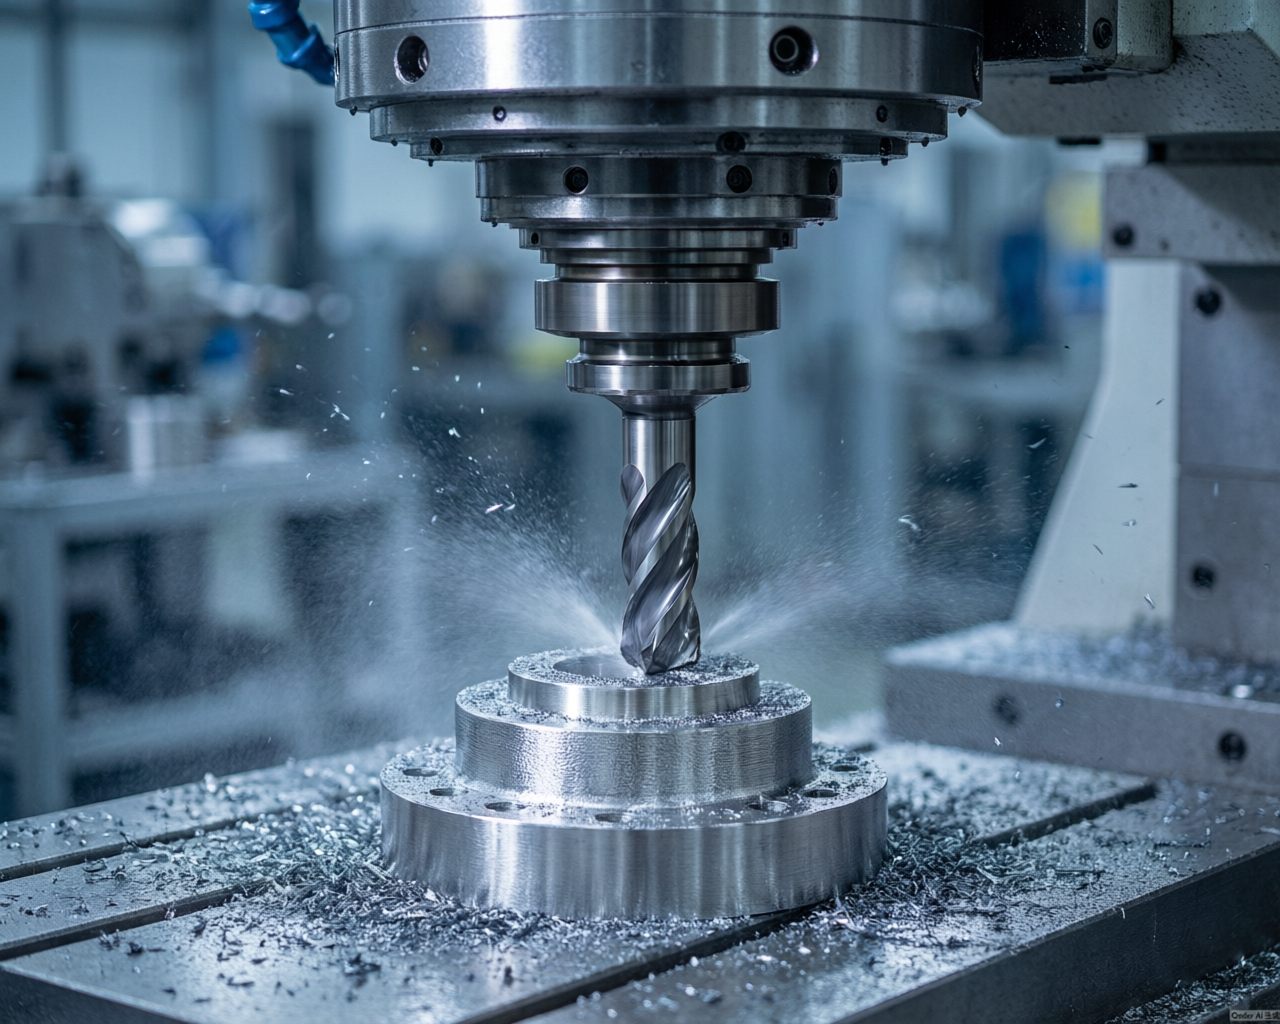
各種加工設備16台を配置し、旋盤・フライス・穴あけ・中ぐり・五軸マシニングセンタに対応。シール面、ねじ、穴系、配合面の精度仕上げを行います。機械加工工程と鋳造工程を当社が一元的に生産計画・納品を管理するため、複数サプライヤー間で進捗と品質責任を調整する必要がありません。
工法と治工具設計
鋳造素材は加工しろが不均一な特性を持つため、位置決めとクランプ方案をそれに合わせて設計し、必要に応じて専用治具を製作します。これにより段取り変形によるロット単位の廃棄を防ぎます。
粗加工
鋳造しろと表面の冷硬層を取り除き、仕上加工用に均一なしろを残すと同時に、鋳造応力を一部解放します。
仕上加工 · 多軸
シール面、ねじ、穴系、嵌合面の仕上加工。傾斜面、曲面、多角度の穴系を持つ複雑品は 5 軸マシニングセンタで 1 回の段取りで完了し、複数回の向き替えによる位置ズレを回避します。
工程内検査
初品で重要寸法を確認してから量産加工を行い、加工中は抜き取り検査を実施します。鋳造工程に起因する寸法偏差は鋳造工程側にフィードバックし、次の金型サイクルの前に修正します。
バリ取りと洗浄
バリを取り、切屑や切削液の残りを除去し、表面処理と梱包出荷の準備を行います。
熱処理 · 表面処理 · 検査
後工程が部品の最終的な性能と外観を決定します。以下は通常実施可能な工程範囲です。これを超える専用要件は見積段階でご提示ください。当社が実施条件を確認のうえ約定いたします。
熱処理
材質と図面の要求に応じて焼鈍しを行い、鋳造応力を除去し組織と硬さを安定させて、その後の切削加工性を改善します。焼鈍しカーブと装炉記録はロットごとに保存します。
表面処理
酸洗いは通常の表面処理工程で、ショットブラスト・研磨・バフ研磨と組み合わせます。電解研磨、めっき、塗装などの専用処理は通常の範囲外です。ご要望がある場合は見積時にお伝えください。当社が実施条件を確認し、契約書に約定します。
成分検査
分光分析装置で炉ごとに化学成分を分析し、データを炉単位で保存。材質証明書のデータ源とします。
寸法と外観検査
重要寸法は汎用測定具で図面通りに検査し、完成品は全品を目視で外観検査して不合格品を排除します。探傷、塩水噴霧、気密などの特別な検査は自社に通常の体制がなく、必要な場合は第三者機関への委託で手配し、費用と期間はお見積り段階で取り決めます。
表示 · 梱包 · 出荷
顧客の要求通りに製品の表示と輸送マークを対応し、輸出注文には木箱 / パレットと防湿梱包を使用します。FOB / CIF に対応し、パッキングリストと通関書類の準備を支援します。
主要設備一覧
溶錬炉の容量、シェル形成・脱蝋・焼成設備、後処理工程の台数は自社工場の実際の構成です。それ以外の項目の台数と仕様説明は現在、設備台帳に基づき確認中です。
| 工程 | 設備名 | 能力 / 仕様範囲 | 数量 |
|---|---|---|---|
| 溶錬 | 中周波誘導炉 | 1 炉あたり 150kg × 2、250kg × 1、炉前の分光迅速分析を併設 | 3 台 |
| ワックス射出 | 中温ワックス射出ライン | 中温ワックス射出成型、肉厚が大きく寸法安定性を要求する部品向け | 1 条 |
| ワックス射出 | 低温ワックス射出ライン | 低温ワックス射出成型、薄肉で微細特徴の多い部品向け | 1 条 |
| 鋳造 | シリカゾルシェル形成ライン | 表層はシリカゾル + ジルコン粉、裏層はスラリーと砂を一層ごとに塗布、乾燥室は条件調整可 | 2 条 |
| 鋳造 | 中温ワックス脱蝋釜 | 常圧 / 低圧蒸気による脱蝋。中温ワックス射出ラインに対応し、回収したワックスは再使用します | 1 式 |
| 鋳造 | 低温ワックス脱蝋釜 | 常圧 / 低圧蒸気による脱蝋。低温ワックス射出ラインに対応し、回収したワックスは再使用します | 1 式 |
| 鋳造 | シェル焼成炉 | シェルの高温焼成と保温を行い、注湯温度の範囲に合わせて取り出します | 4 台 |
| 機械加工 | 5 軸マシニングセンタ | 複雑な角度、傾斜、曲面形状の部品も 1 回の段取りで加工します | 1 台 |
| 機械加工 | 立形マシニングセンタ | 3 軸同時切削で、密封面・穴群・キャビティを仕上げ加工します | 6 台 |
| 機械加工 | CNC 旋盤 | 回転体部品、ねじ部、嵌合段付きの精密旋削を行います | 5 台 |
| 機械加工 | 穴あけ・中ぐり盤 / 専用工作機械 | 穴群加工と専用治具による量産品加工に対応します | 2 台 |
| 機械加工 | なぞり加工機と汎用機械加工設備 | 専用治具を組み合わせ、異形品や量産品のバリ取りに対応します | 2 台 |
| 熱処理 | 焼鈍炉 | 材質と図面の要求に従い、焼鈍・応力除去処理を実施します | 1 台 |
| 後処理 | ショットブラスト機 | 鋼粒の投射でシェル由来の残留砂と表面スケールを除去し、均一な下地表面を得ます | 1 式 |
| 後処理 | 研磨作業区画 | 研磨砥石でゲート残余、バリ、パーティングラインを修整し、検査可能な状態にします | 4 台 |
| 表面処理 | 酸洗槽 / パッシベーションライン | 鋳物表面の酸洗い処理。ステンレス品は同時にパッシベーションも可能です | 1 式 |
| 検査 | 直読発光分光分析装置 | 炉前に炉ごとの化学成分を分析し、材質証明の根拠データとします | 1 台 |
| 検査 | 一般測定具 | ノギス、マイクロメータ、深さ測定ノギス、ハイトゲージ、プラグゲージ、ねじゲージなど | 工場内の各工程に配置 |
工程方案の相談と無償DFMレビュー
肉厚設計、機械加工代の余裕、グレード選定、公差設定などの工程上の質問は、見積段階で当社の工程技術者が書面のレビュー意見として回答します。このサービスは無償で、発注義務も発生しません。