矽溶膠熔模鑄造
矽溶膠製殼工藝,型殼強度高、表面品質好,適合結構複雜的零件一次成型。
- 單件重量:數克 – 100 kg
- 一模多腔組樹,可穩定量產
- 複雜內腔、流道可鑄出
- 中溫蠟 · 低溫蠟兩條射蠟線
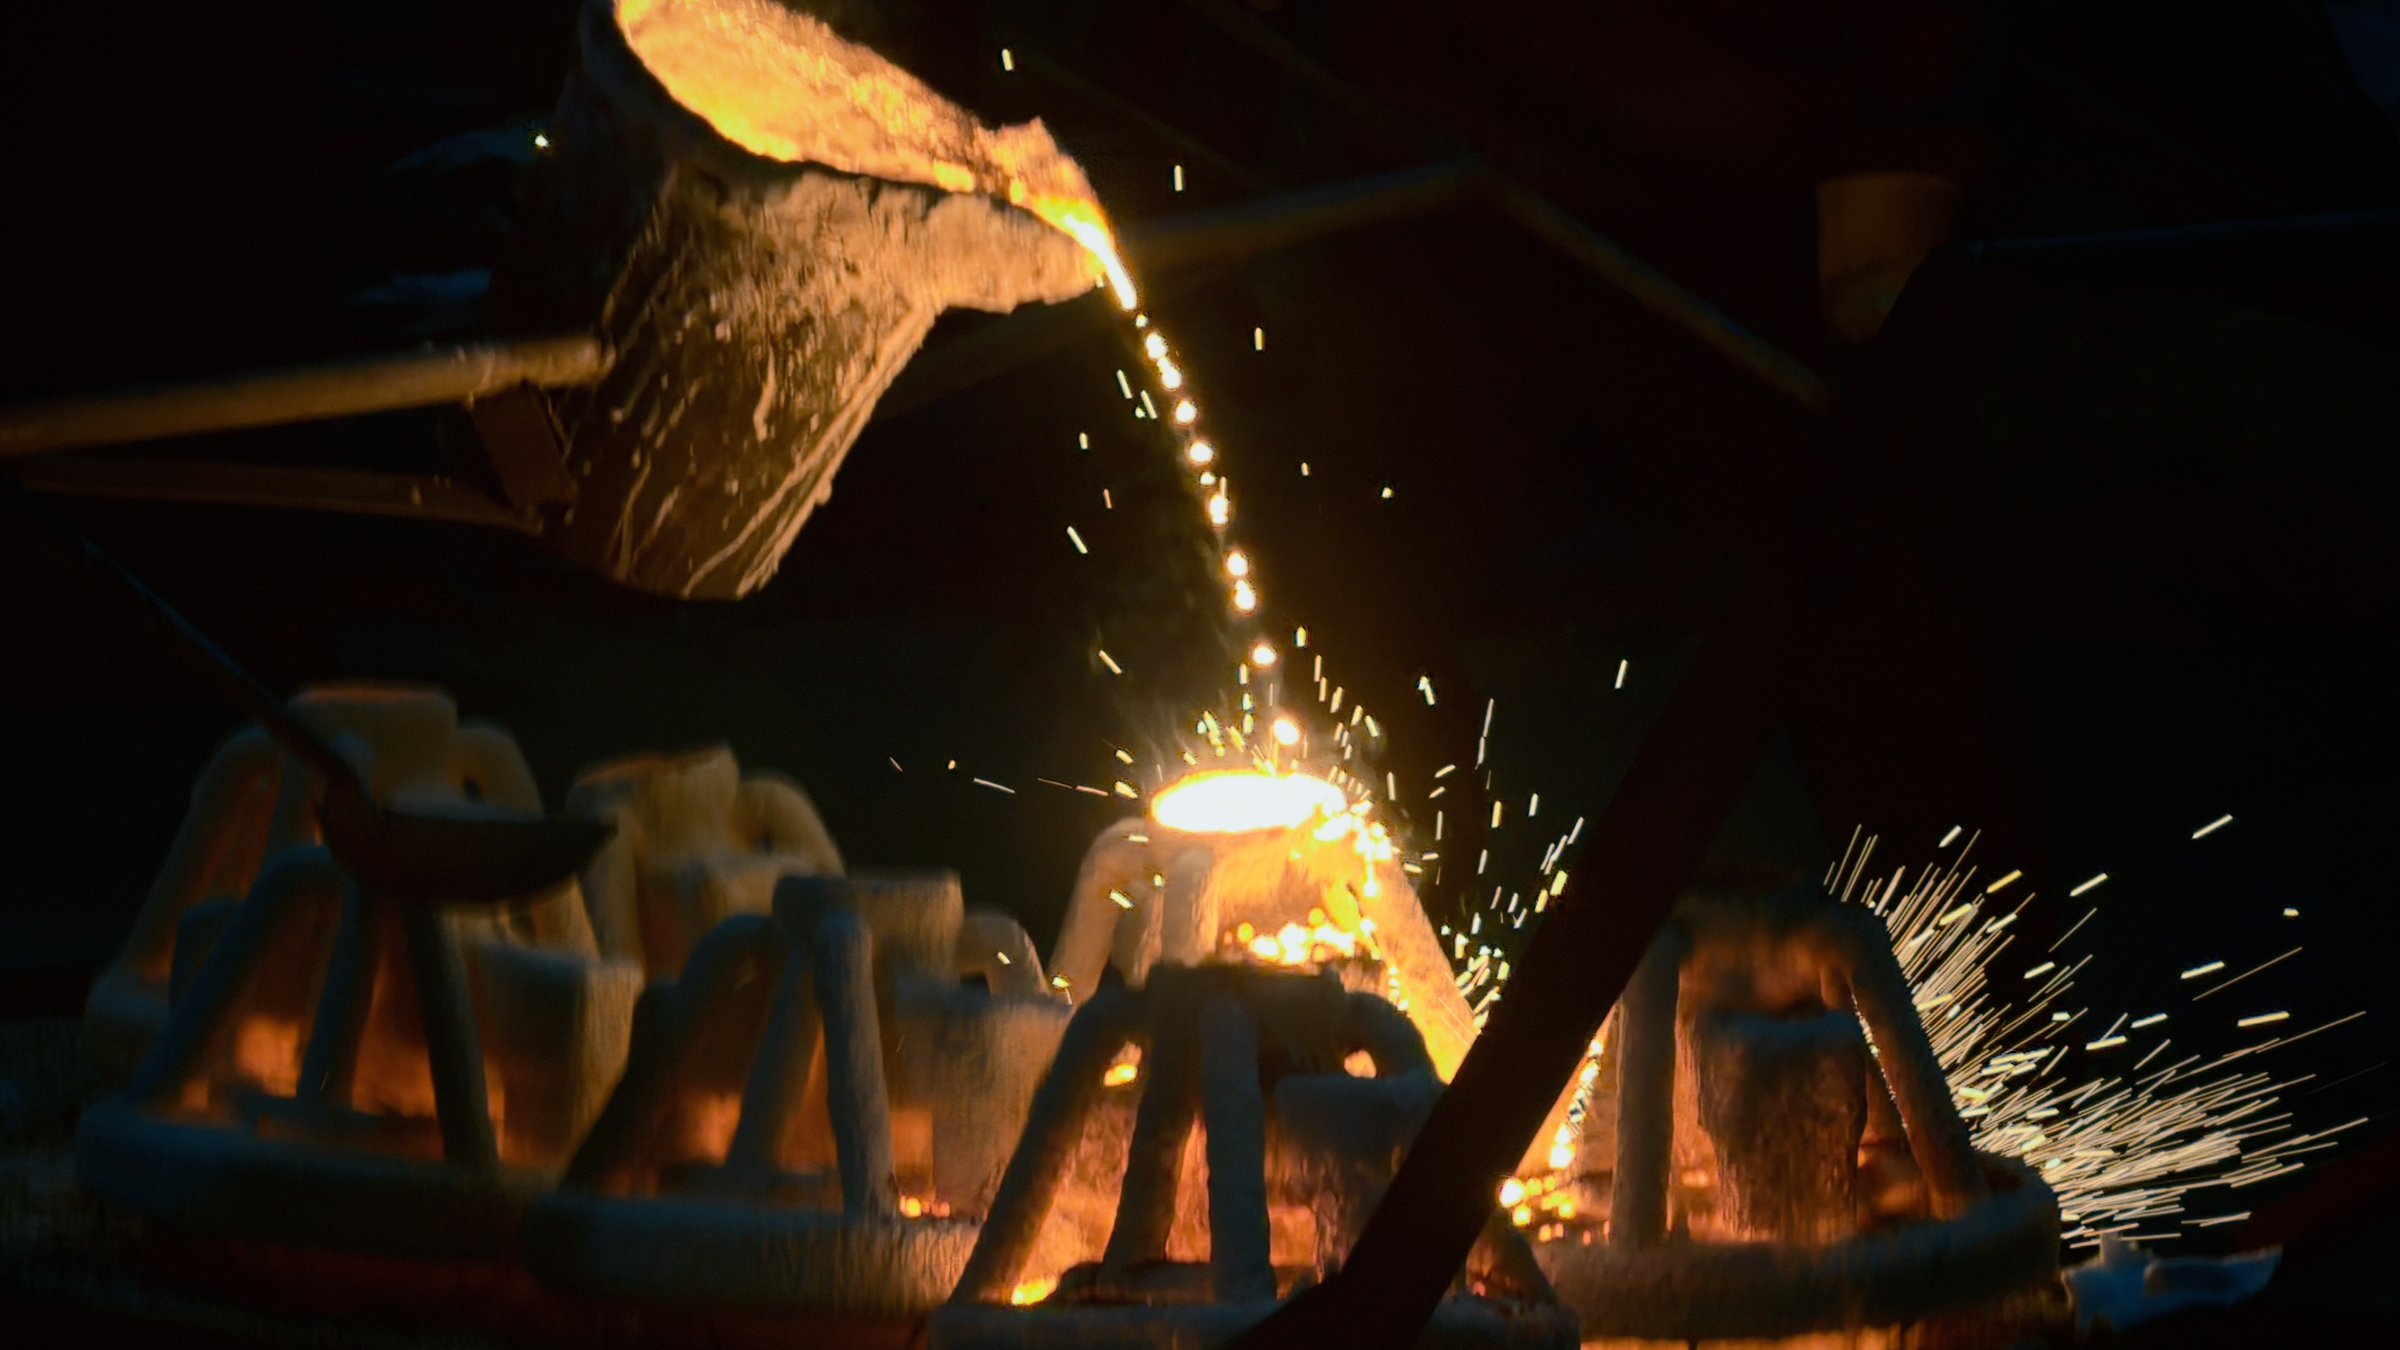
矽溶膠熔模鑄造與 CNC 機加工配套交付,單件重量覆蓋數克至 100 公斤。產品以閥門件與管路管件為主, 多數訂單按客戶圖紙定制,可穩定處理結構複雜、壁厚不均、形位公差要求較高的零件。 提交圖紙後,先免費出具鑄造工藝性評審(DFM)意見,再進入報價環節。
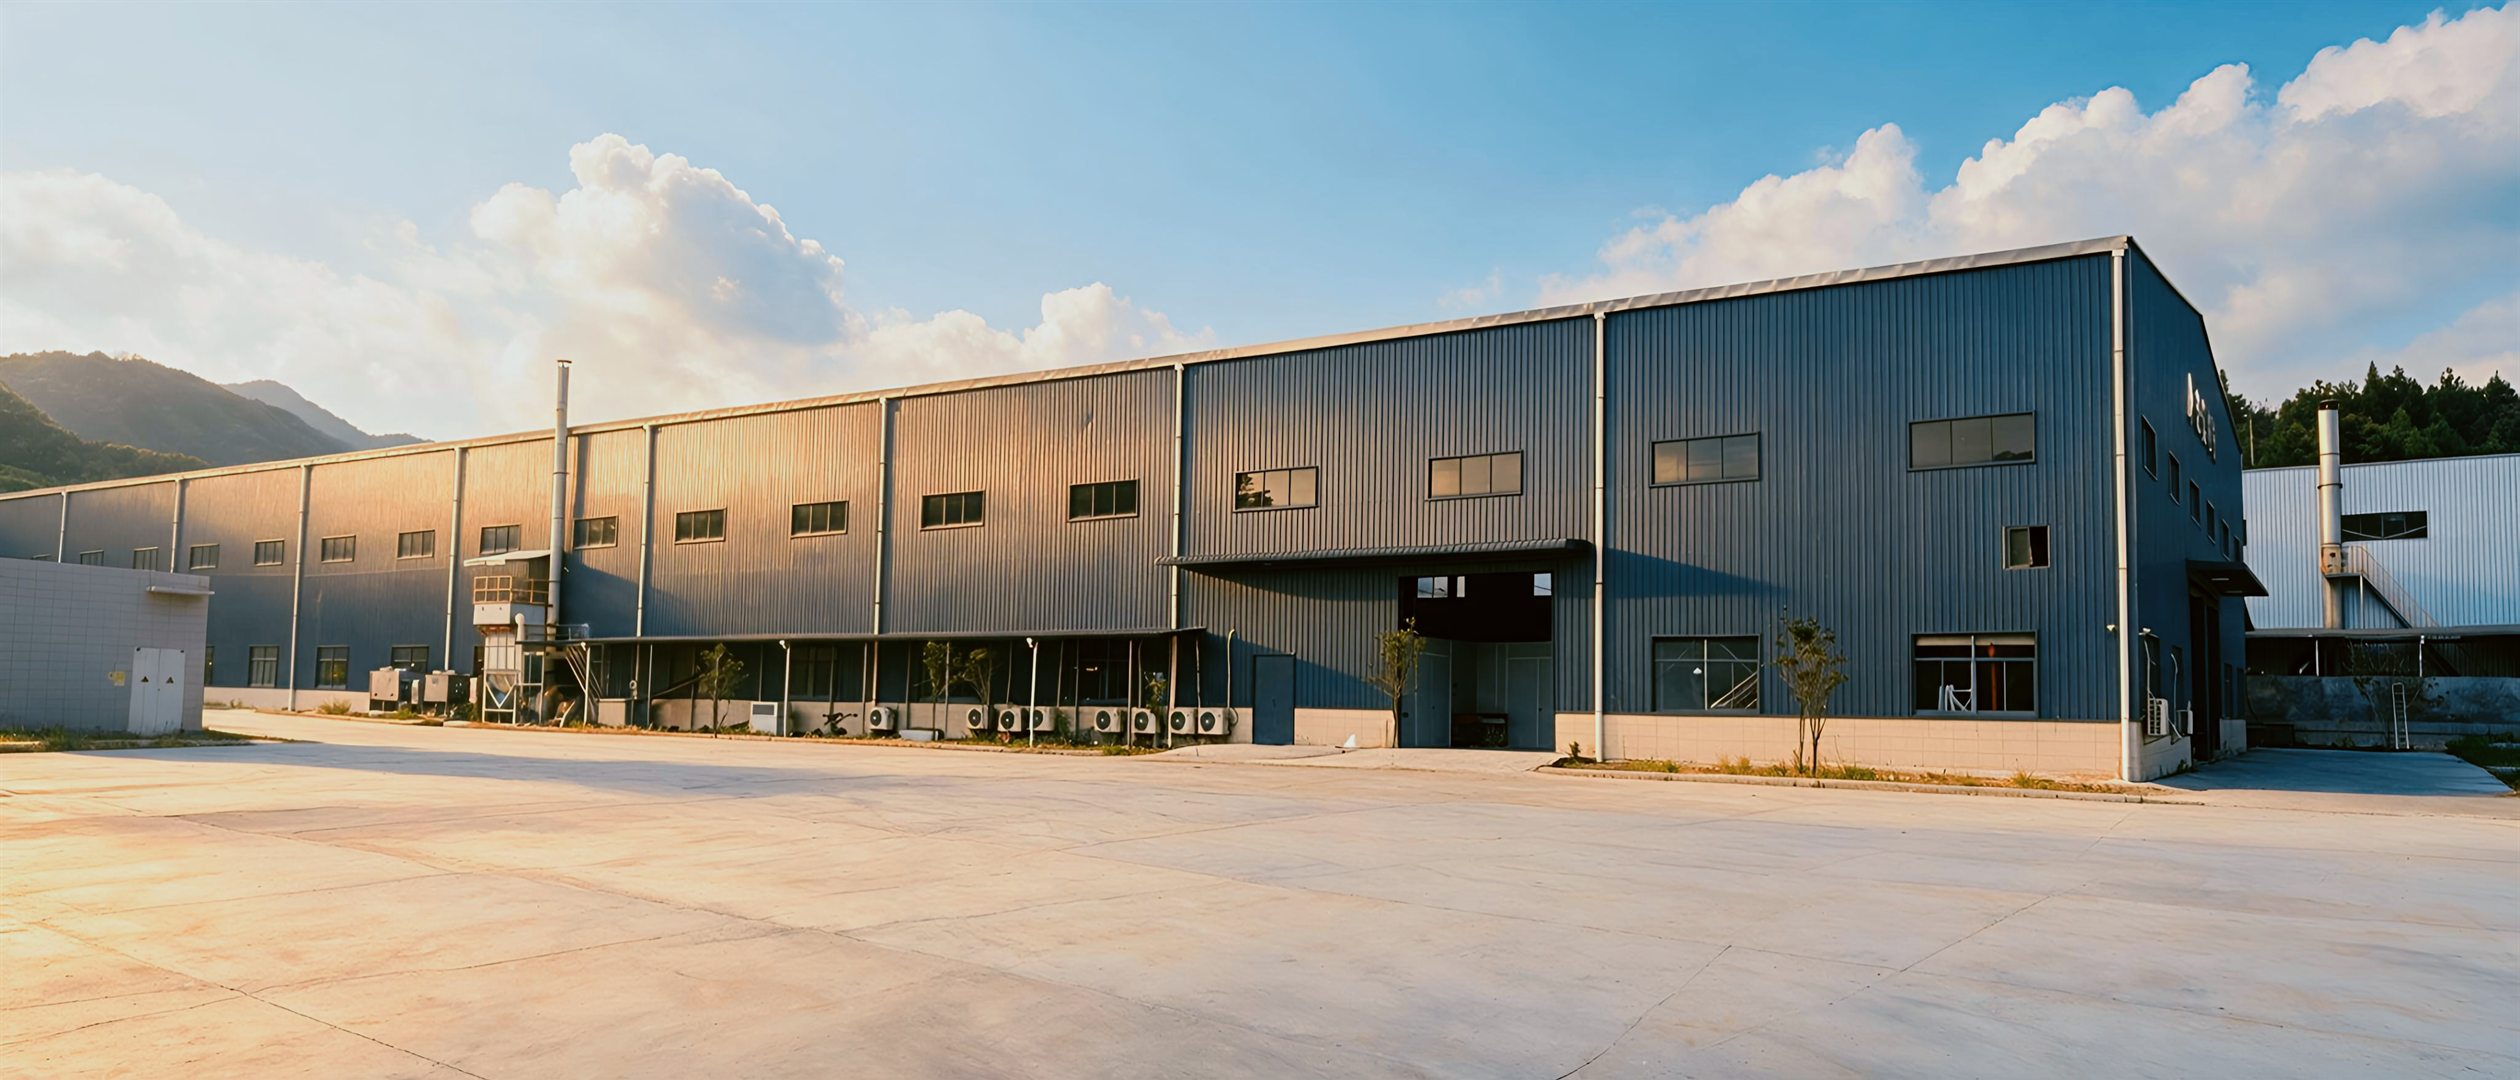
三明市宏億科技發展有限公司成立於 2022 年 4 月,廠區位於福建省三明市大田縣上京鎮上京工業園區京園路 55 號, 佔地 55 畝(約 3.67 萬㎡),是一家專注熔模精密鑄造與 CNC 機加工的製造企業,現有員工 100 餘人。 廠區配備中頻感應電爐 3 台(150kg × 2、250kg × 1),採用矽溶膠熔模鑄造工藝, 並以光譜分析儀做爐前成分控制;配套加工設備 16 台,加工能力可達五軸。公司已通過 ISO 9001 質量、ISO 14001 環境與 ISO 45001 職業健康安全三體系認證。 產品以閥門件、管路管件為主,多數訂單是按客戶圖紙的非標定制件,遠銷台灣、日本及歐美地區。
六大能力模塊覆蓋精密鑄造與機加工的完整鏈條,任一環節的質量問題均可在統一體系內定位與糾正。
矽溶膠製殼工藝,型殼強度高、表面品質好,適合結構複雜的零件一次成型。
加工設備 16 台,加工能力可達五軸;鑄造與機加工統一排產,交期與質量責任單一。
多數訂單為按客戶圖紙製作的非標定制件,來圖、來樣均可受理。
中頻感應電爐 3 臺,爐前光譜分析確認成分合格後再澆注,從源頭控制材質。
ISO 9001 體系運行,出廠前依成分、尺寸、外觀三項做基礎檢驗並留存記錄。
從清理打磨到出口包裝一條完成,長期供貨臺灣、日本及歐美客戶。
下列品類為常見供貨示例,實際產品規格以客戶圖紙為準。
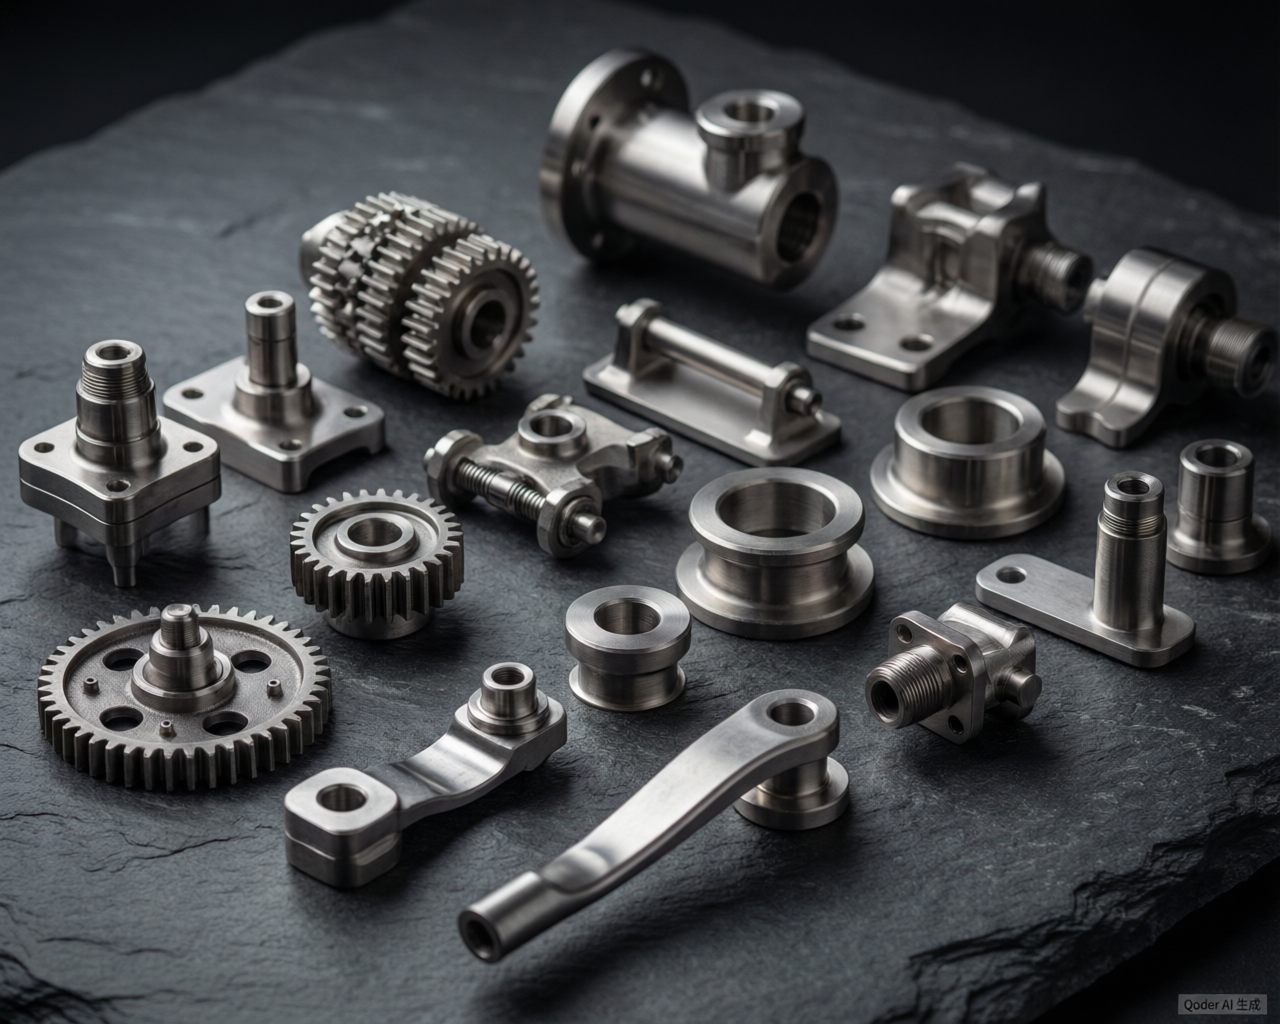 閥門件
閥體、閥蓋、閥瓣、手輪等操作件。內腔流道一次鑄出,密封面再由 CNC 精加工完成。
 管路管件
彎頭、三通、異徑管、管接頭、法蘭等。承焊面與螺紋面可依標準或依圖加工。
 結構件
殼體、支架、軸承座、箱體類零件。可將多件焊接或拼裝結構合併為整體鑄件,減少裝配環節。
 耐磨件
襯板、軸套、導板、錘頭等易損件。碳鋼與鑄鋼牌號可選,可配合熱處理要求。
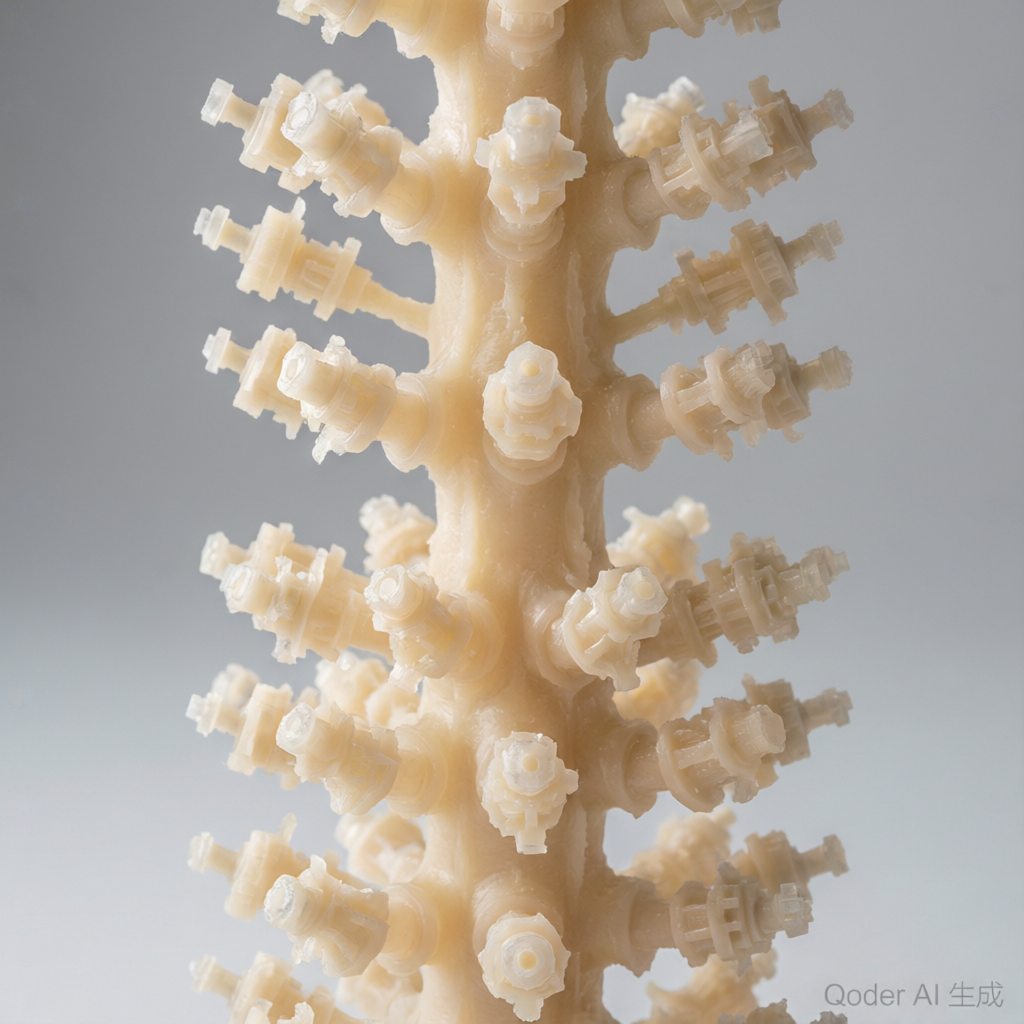 五金件
家具五金、扶手配件、裝飾件、夾具與設備配件。一模多腔組樹生產,尺寸一致性好。
鑄鋼件
25 號鋼、A3、45 號鋼與 WCB 常規鑄件,適合承力與後續需淬回火的零件。
機械加工
可單獨承接機加工訂單。複雜角度、曲面與多面體零件由五軸一次裝夾完成。
 非標客製化
多數訂單為特殊定制件,可依圖紙或實物樣品開發,先出具工藝性評審意見再報價。
下圖為矽溶膠熔模鑄造主流程。每一步都有對應的工藝規程與檢驗節點,異常可以在下一道工序之前攔截。
先做鑄造工藝性評審,確認拔模方向、壁厚與澆冒口位置,再製作壓蠟模具
中溫蠟、低溫蠟兩條射蠟線分別注蠟成型,檢查蠟模完整性後焊接澆道組樹,一模多腔提高產量
矽溶膠作黏結劑、鋯英粉作面層塗料,逐層掛漿撒砂並控制乾燥濕度
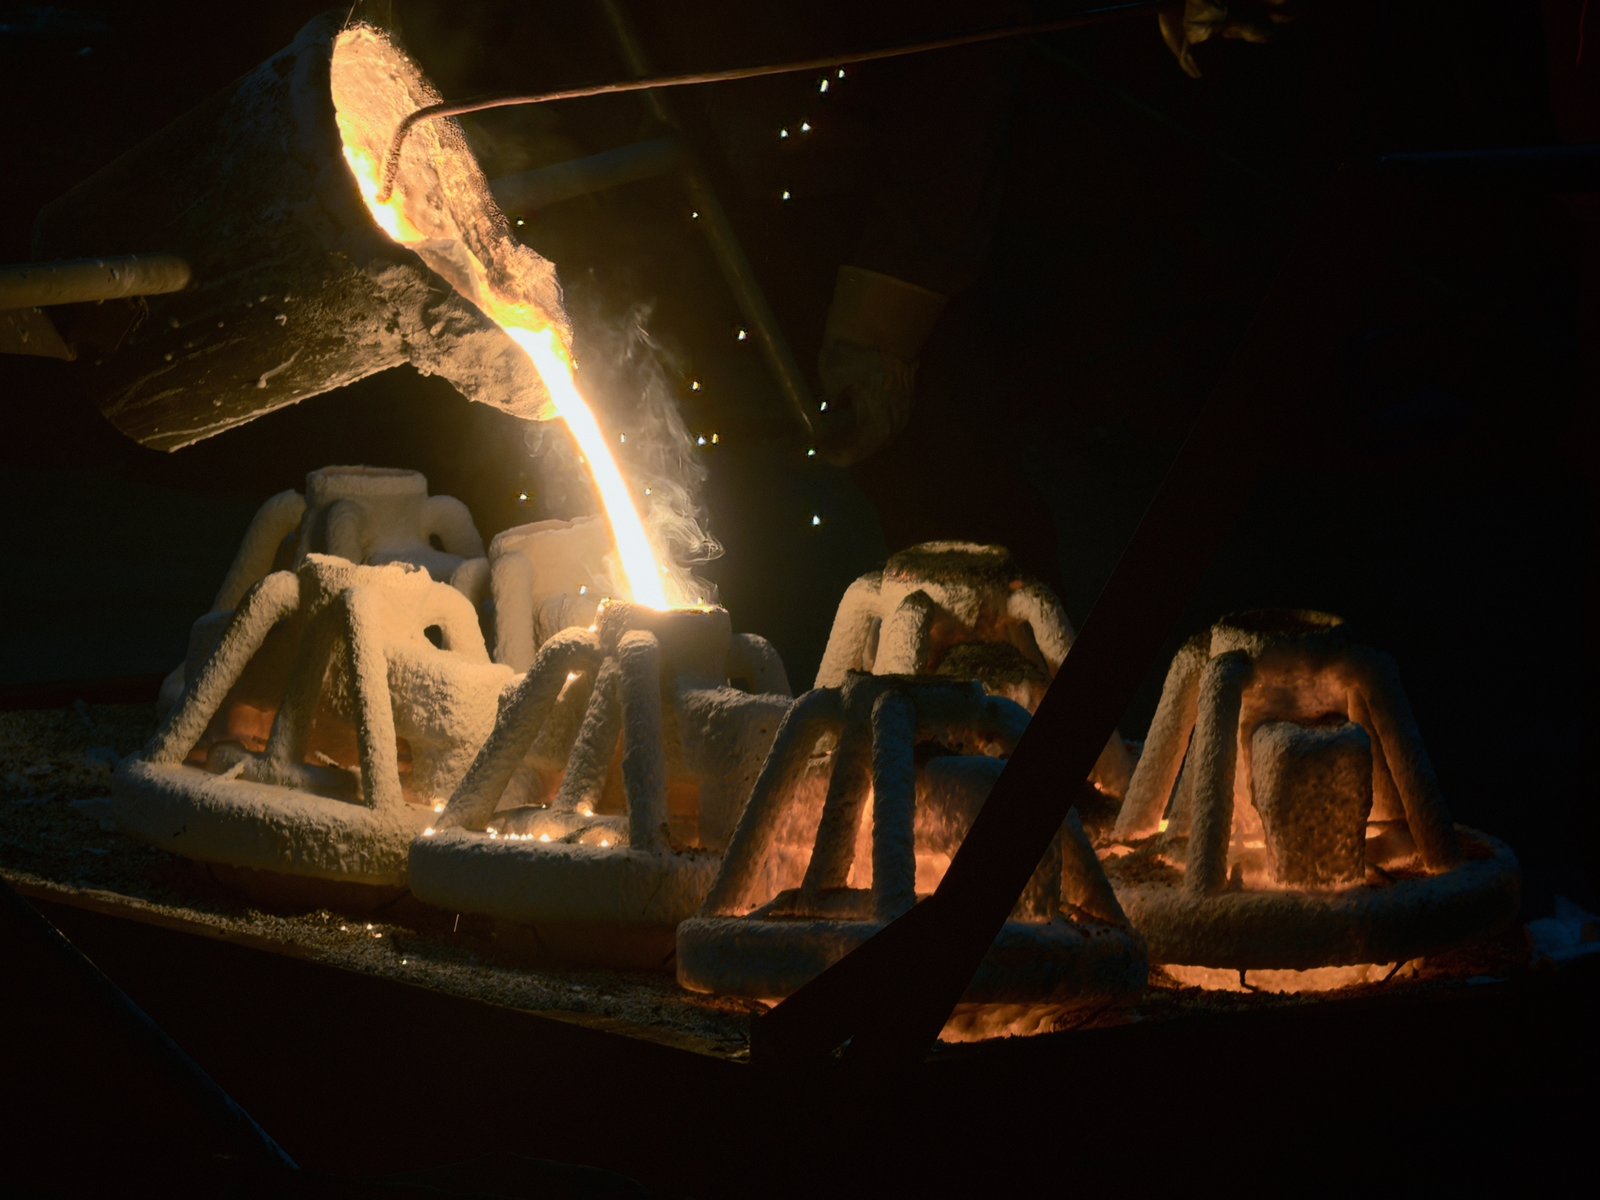
蒸脫蠟料回收再用,高溫焙燒型殼以提高強度並去除殘留物
依牌號配料入中頻感應電爐熔煉,爐前光譜分析確認成分合格後澆注
震動清除型殼砂料,切割分離鑄件與澆冒口,砂輪打磨澆口殘餘
去除表面黏砂與氧化皮,得到均勻的基礎表面狀態
按材質與圖紙要求做退火處理,消除鑄造應力、穩定組織與硬度
密封面、螺紋、孔系與配合面精加工,複雜角度件可用五軸一次裝夾
關鍵尺寸按圖檢驗,成品逐件檢查外觀,按 ISO 9001 體系留存批次記錄
酸洗表面,不鏽鋼件可同步鈍化,並按客戶要求做產品標識與嘜頭
木箱 / 棧板防潮包裝,出口訂單配合裝箱清單與報關資料
下表為我廠常規生產的材質牌號。特殊牌號或合金鋼請先提交圖紙,經熔煉與工藝可行性評估後答復。
| 材料類別 | 常用牌號 | 典型應用 | 熱處理狀態 | 備註 |
|---|---|---|---|---|
| 優質碳素鋼 / 碳鋼鑄件 | 25 號鋼 · A3(Q235) · 45 號鋼 | 機械結構件、耐磨件、通用五金 | 退火 / 正火 + 回火 | 常規件,成本與性能均衡 |
| 一般工程用鑄造碳鋼 | WCB | 閥體、閥蓋、管路管件、法蘭 | 正火 + 回火 | 閥門行業最常用的鑄鋼牌號 |
| 不鏽鋼(變形鋼號標註) | 201 · 202 · 304 · 304L · 316 · 316L | 閥門件、管件、耐蝕配件、裝飾件 | 固溶處理 | 圖紙依板材/棒材牌號標註時用此列 |
| 鑄造不鏽鋼(鑄件牌號標註) | CF8 · CF8M | 同上,出口件與閥門件常用 | 固溶處理 | CF8 對應 304,CF8M 對應 316 |
| 其他材質 | 特殊牌號 / 合金鋼 / 客戶指定 | 按圖紙具體評估 | 按技術要求 | 需先做熔煉與工藝可行性評審 |
提示:同一產品,圖紙標註 304 或 CF8 對應不同的執行標準與報價方式。 外貿訂單尤其建議在圖紙上寫明牌號與標準體系(GB / ASTM / JIS / EN), 以便一次性確認,避免量產階段返工。
熔模鑄造與機加工配套,適用於結構複雜、材質要求明確、規格變動頻繁的零件。以下為常見供貨方向。
閥體、閥蓋、閥瓣、手輪與操作件。WCB 與 CF8 / CF8M 為主,密封面經 CNC 精加工。
彎頭、三通、異徑管、管接頭、法蘭。內腔一次鑄出,承焊面與螺紋面按圖加工。
耐蝕管路與設備配件。316 / 316L 材質為主,成分光譜逐爐確認,可提供材質證明。
過濾閥體、接頭、支架與固定件。規格繁多、圖紙差異大,適合按圖定制的生產模式。
衛生級管件與設備配件。不鏽鋼材質,表面可做拋光與酸洗鈍化處理。
殼體、支架、軸承座、箱體類結構件。可將焊接或拼裝結構合併為整體鑄件。
小模數齒輪、鏈輪、聯軸節與傳動箱體。碳鋼 / 鑄鋼牌號,齒形與配合面經 CNC 精加工。
支架、泵體、輪轂座與底盤附件,主要供應維修與售後市場的多品種需求。
接線盒、儀表殼與感測器外殼。薄壁件退火去應力後酸洗,孔位與密封面一次加工到位。
擺塊、凸輪座、導件與夾具。規格繁多,可由矽溶膠工藝一模多腔組樹組織批量生產。
襯板、軸套、導板、錘頭等易損耐磨件。碳鋼與鑄鋼牌號可選,配合熱處理要求。
扶手配件、裝飾件、夾具與設備配件。201 / 202 / 304 材質,一模多腔組樹生產。
圖位按 21:9 與 4:3 兩種規格預留:21:9 用於廠區外觀橫幅,4:3 用於各工序工位特寫。照片均為廠區實拍,僅做光線與色彩校正。
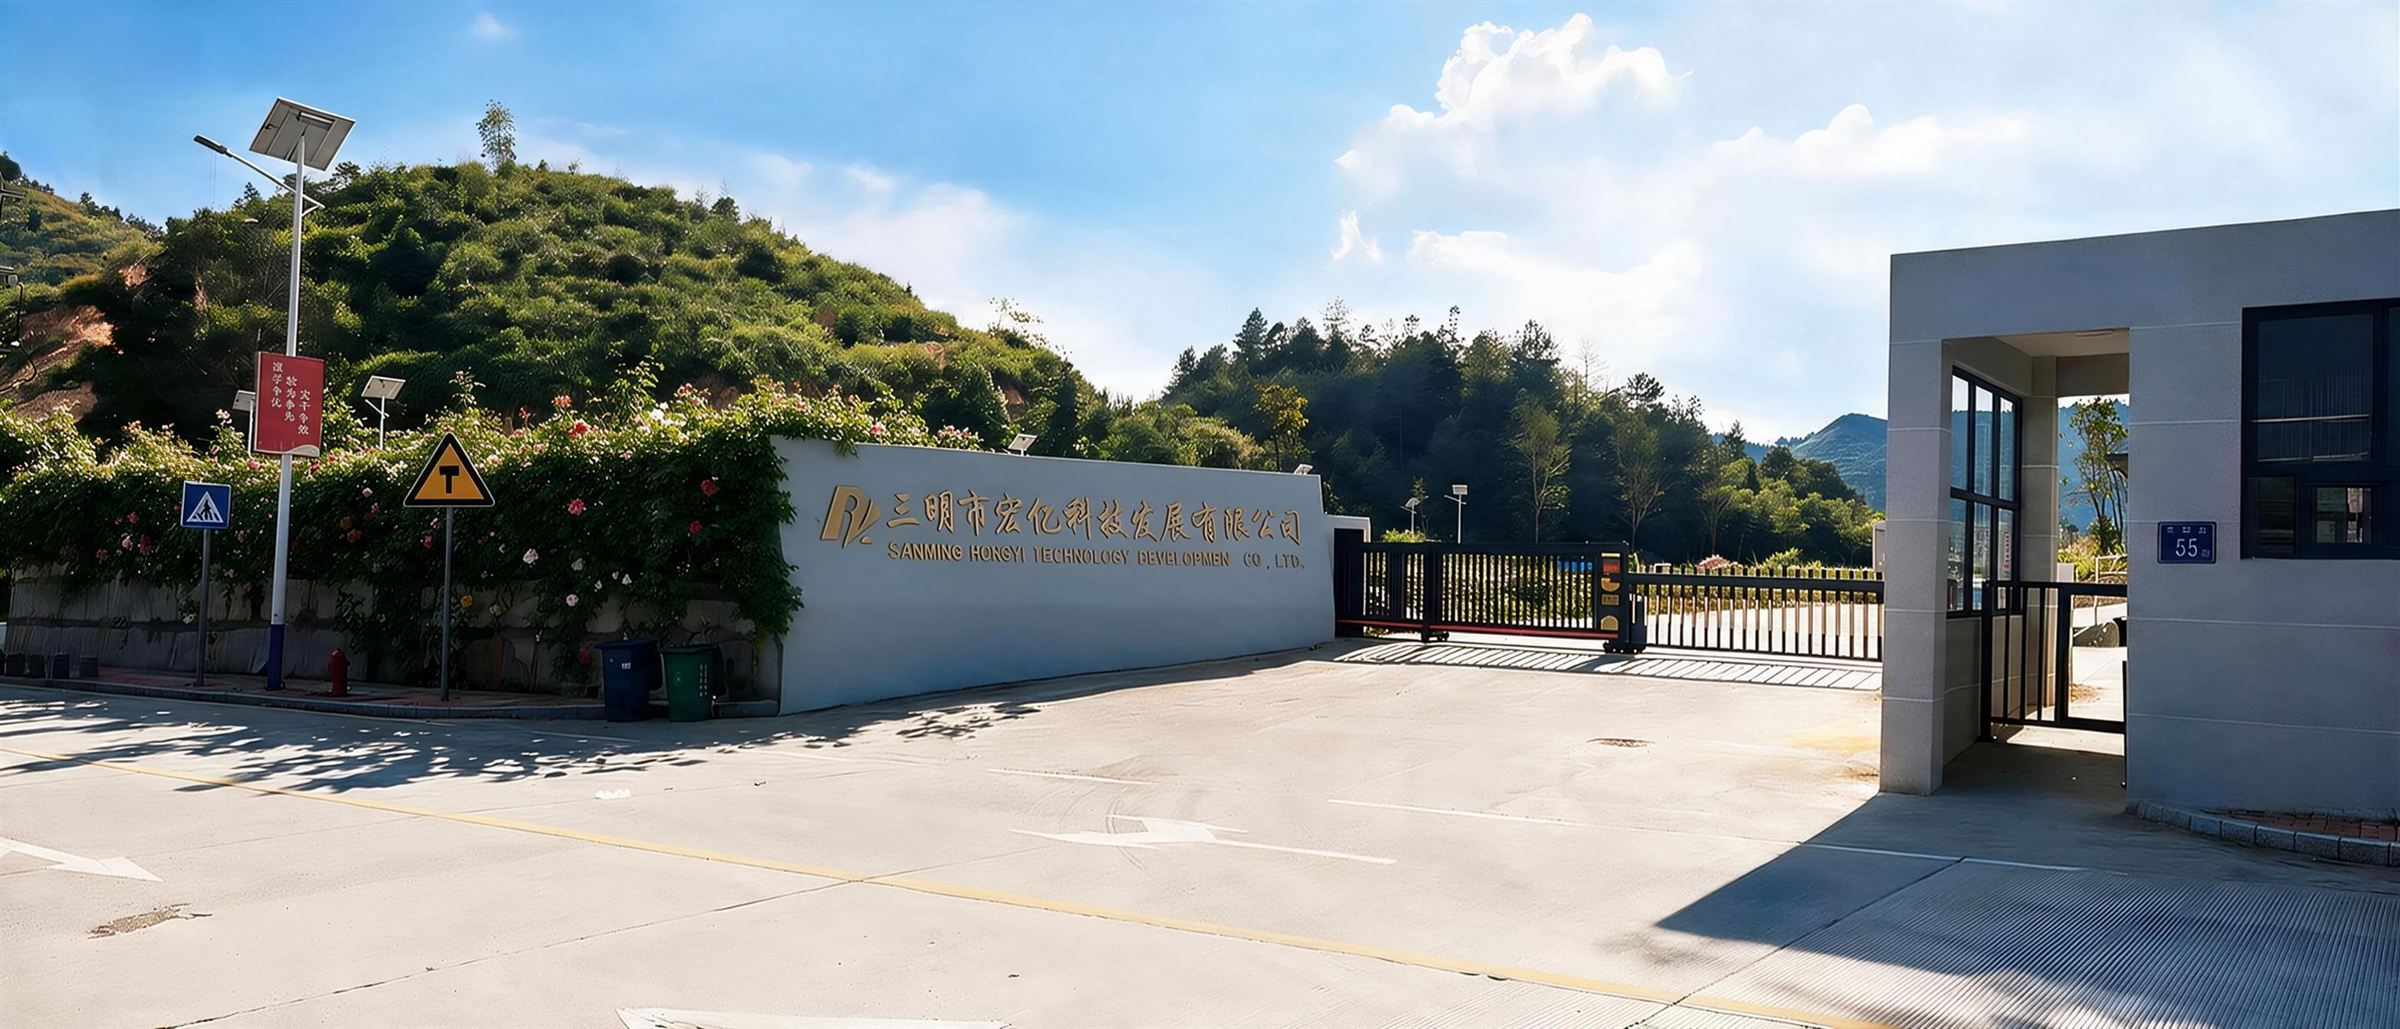
廠牌牆上是企業中英文全稱,右側為門崗與電動伸縮門,門牌為京園路 55 號。
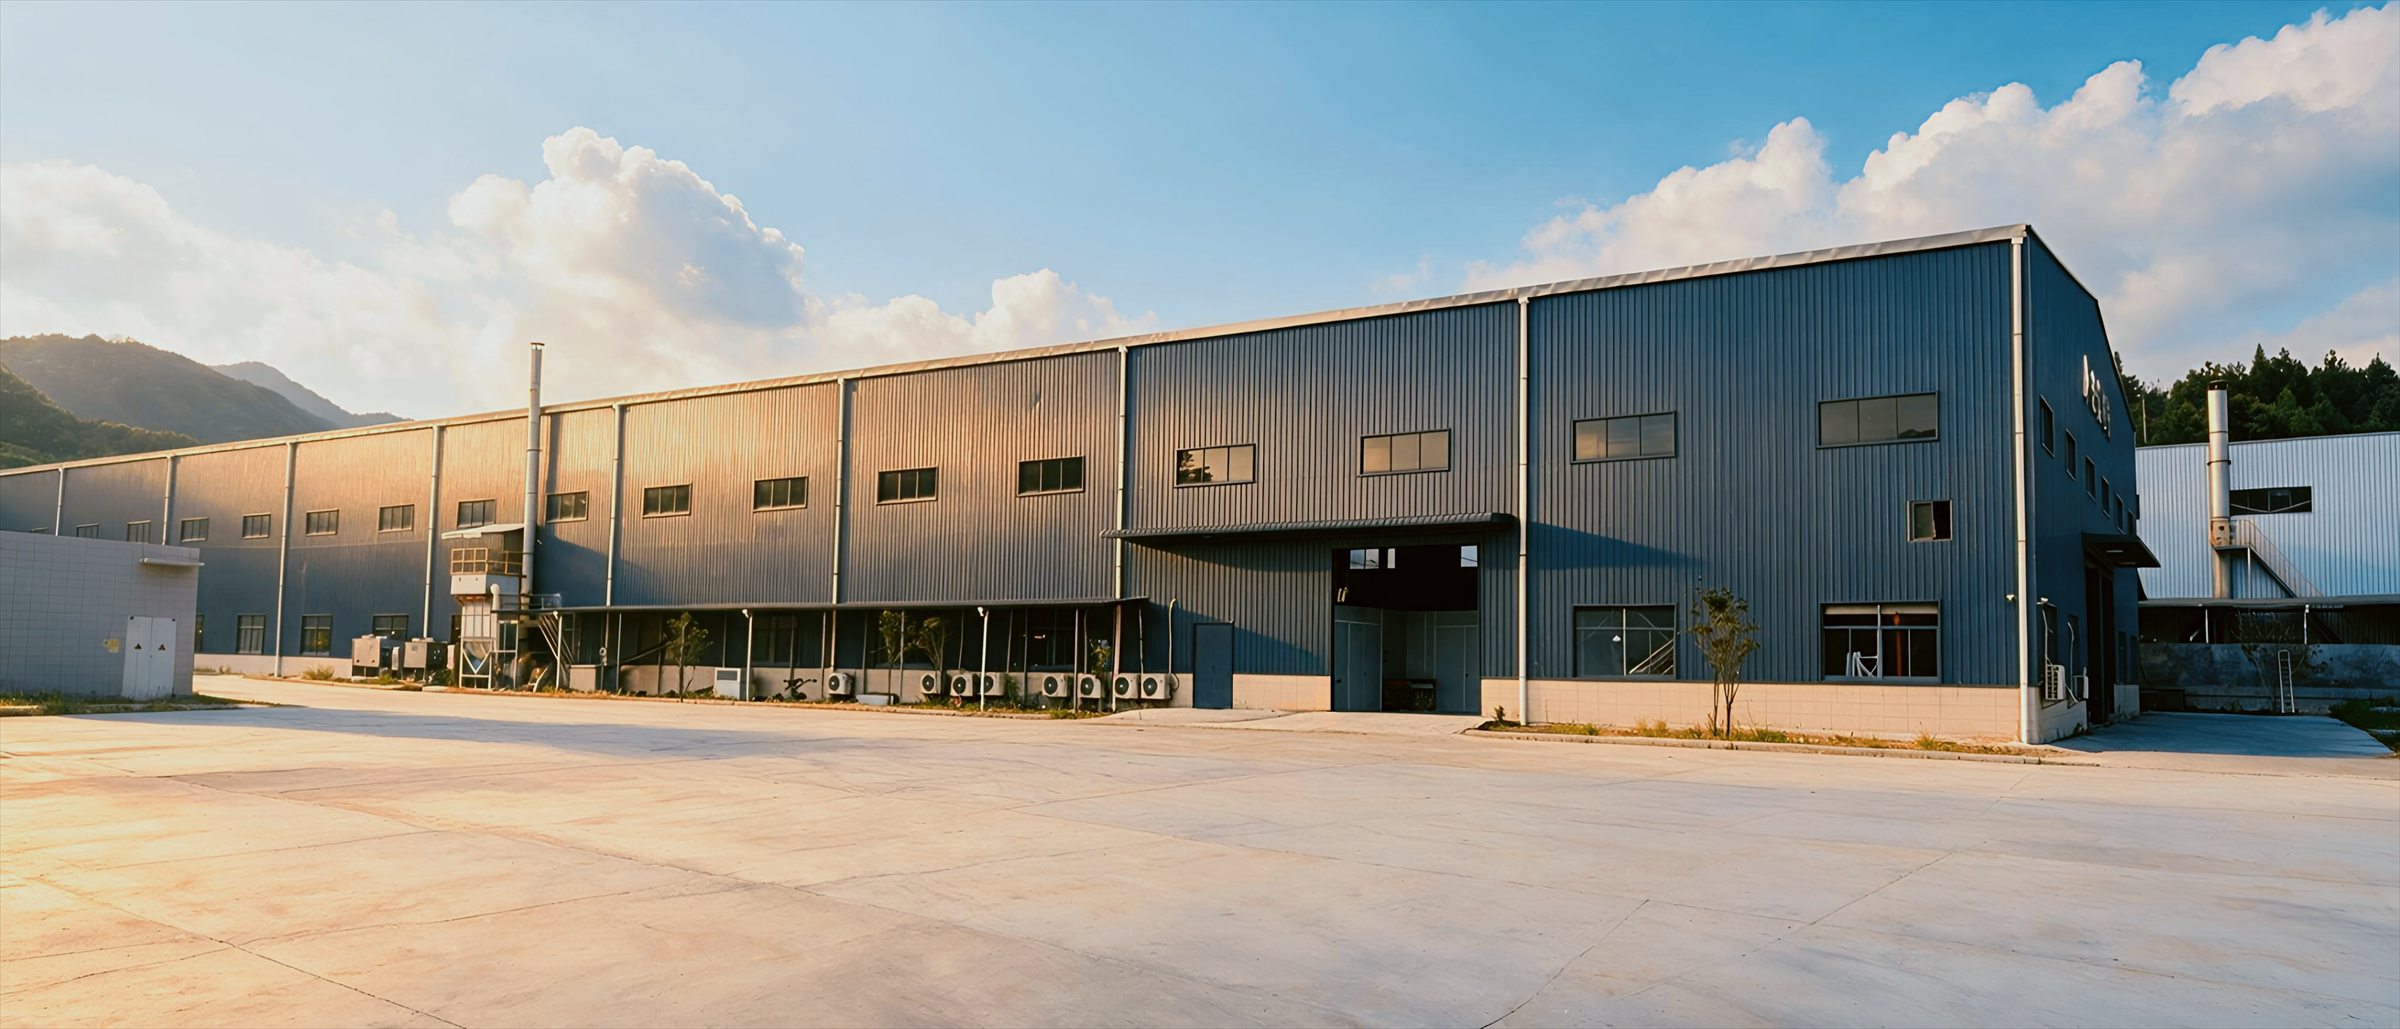
主廠房長邊立面與前場硬化地面,前方用於物料周轉與停車。
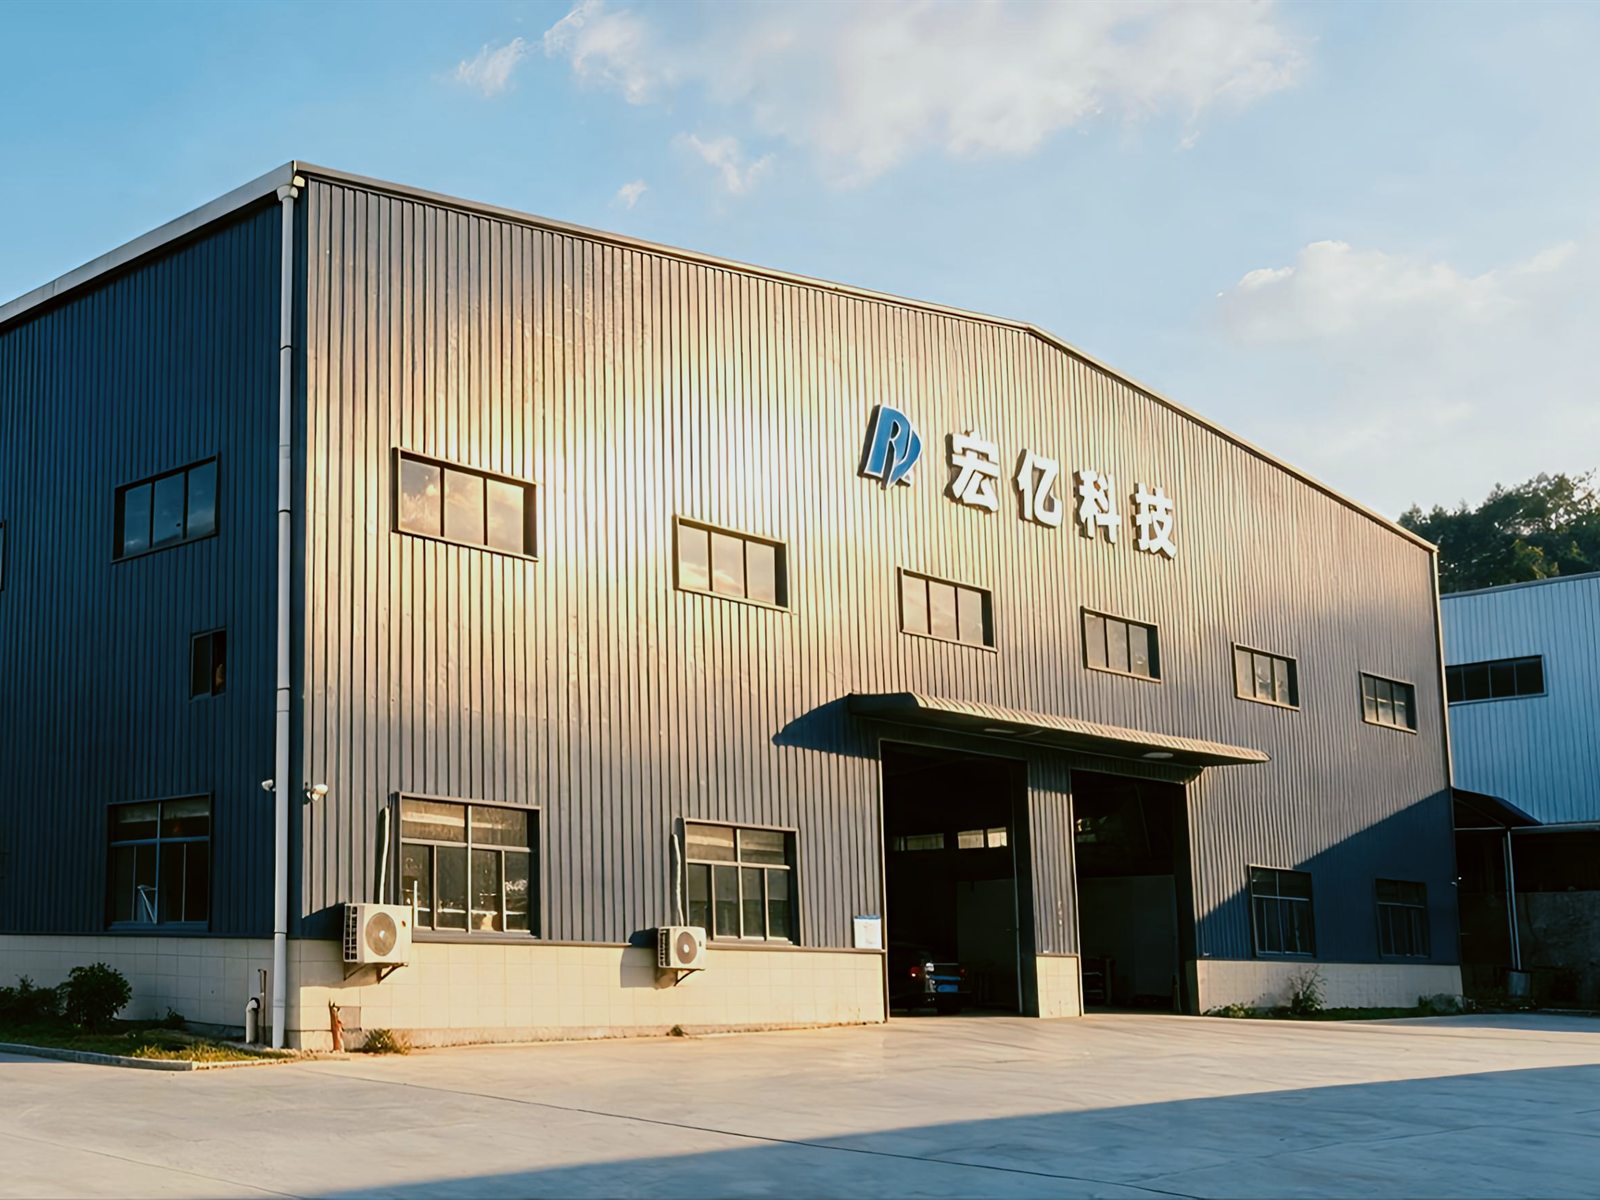
主廠房轉角與山牆上的企業標識,下方為進出料門洞。
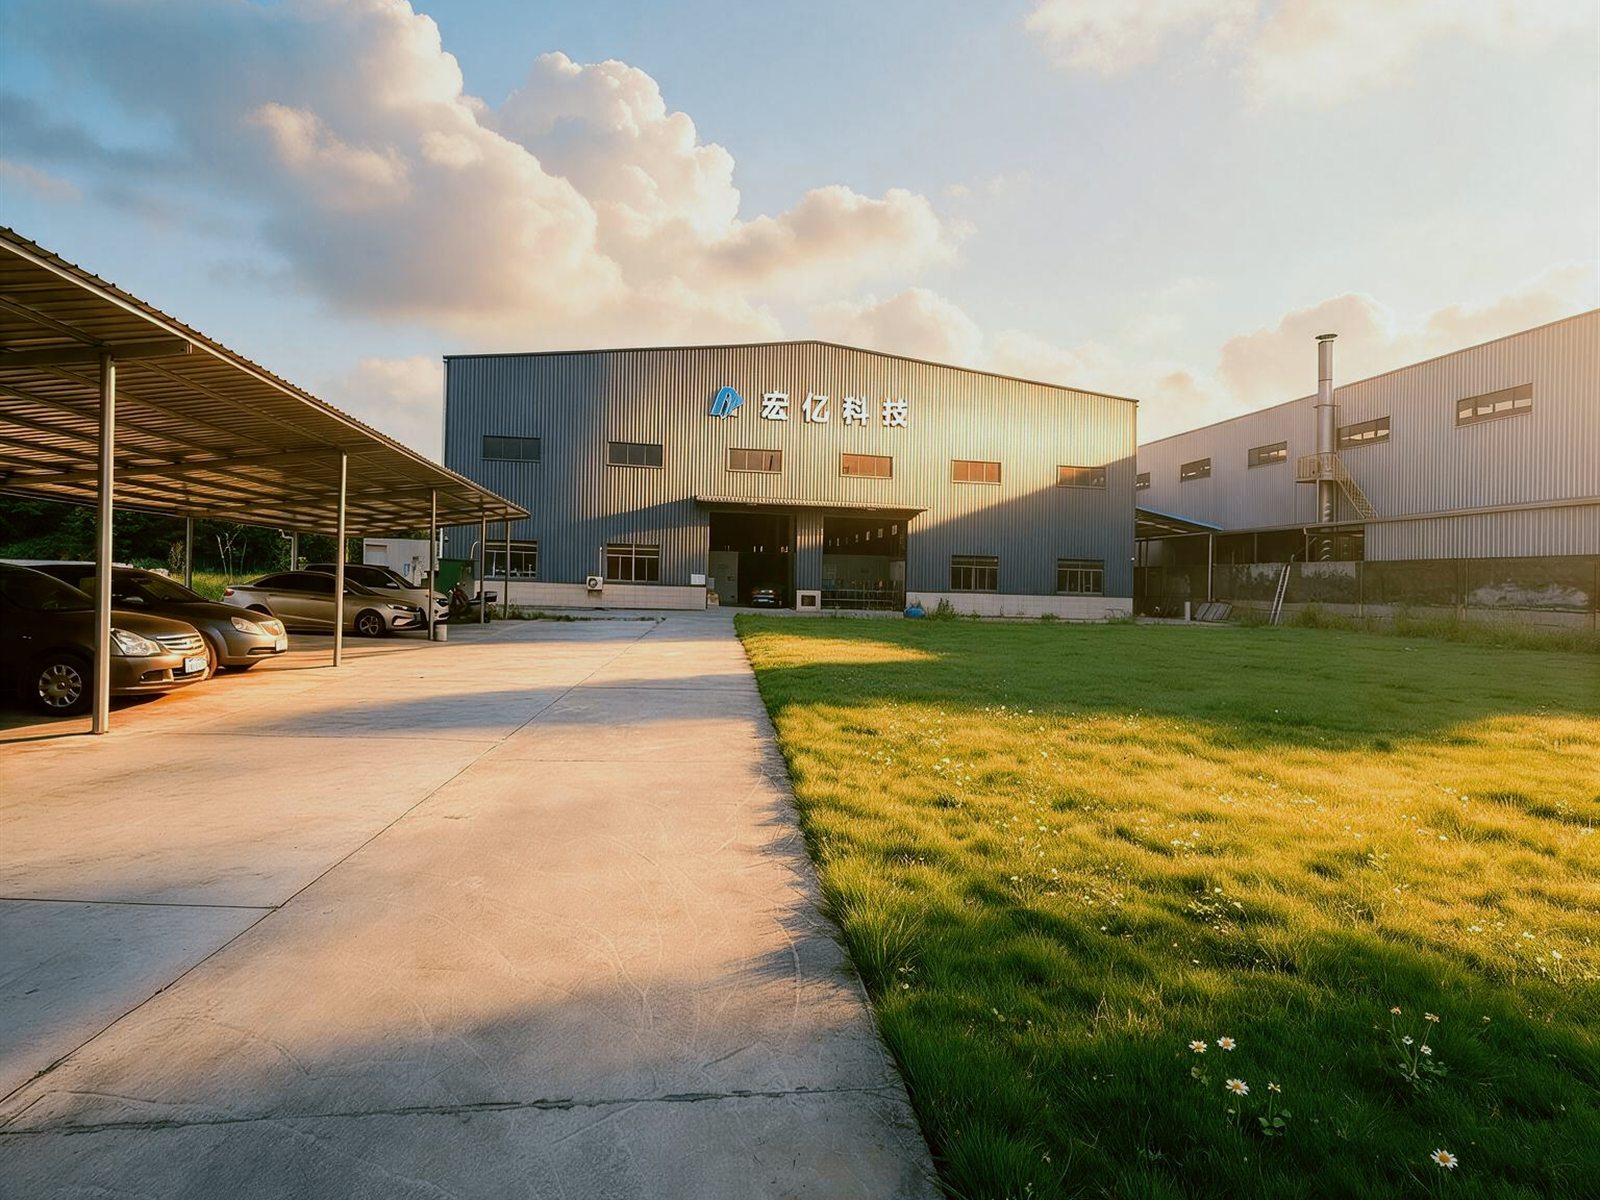
廠區道路一側設停車棚與綠化帶,道路盡頭為鑄造主廠房。
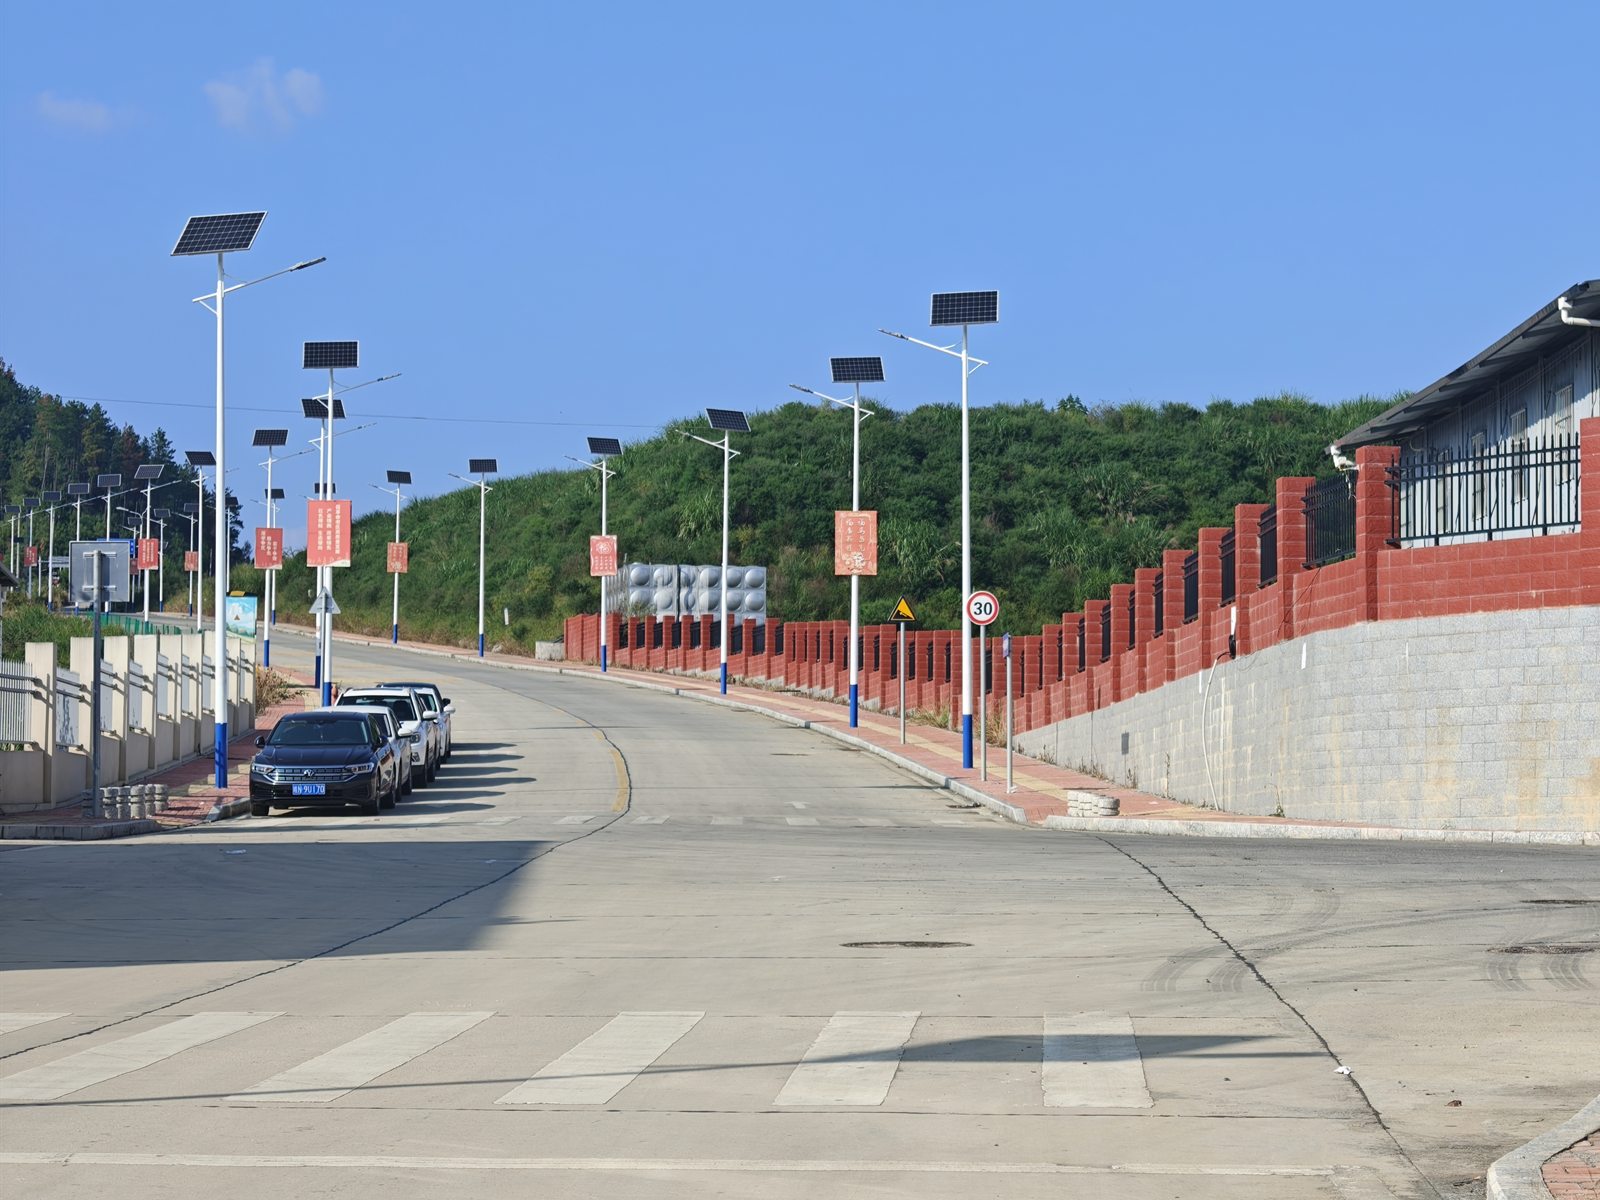
廠區外圍的園區道路,路口設人行橫道,路側為太陽能路燈與限速標誌。
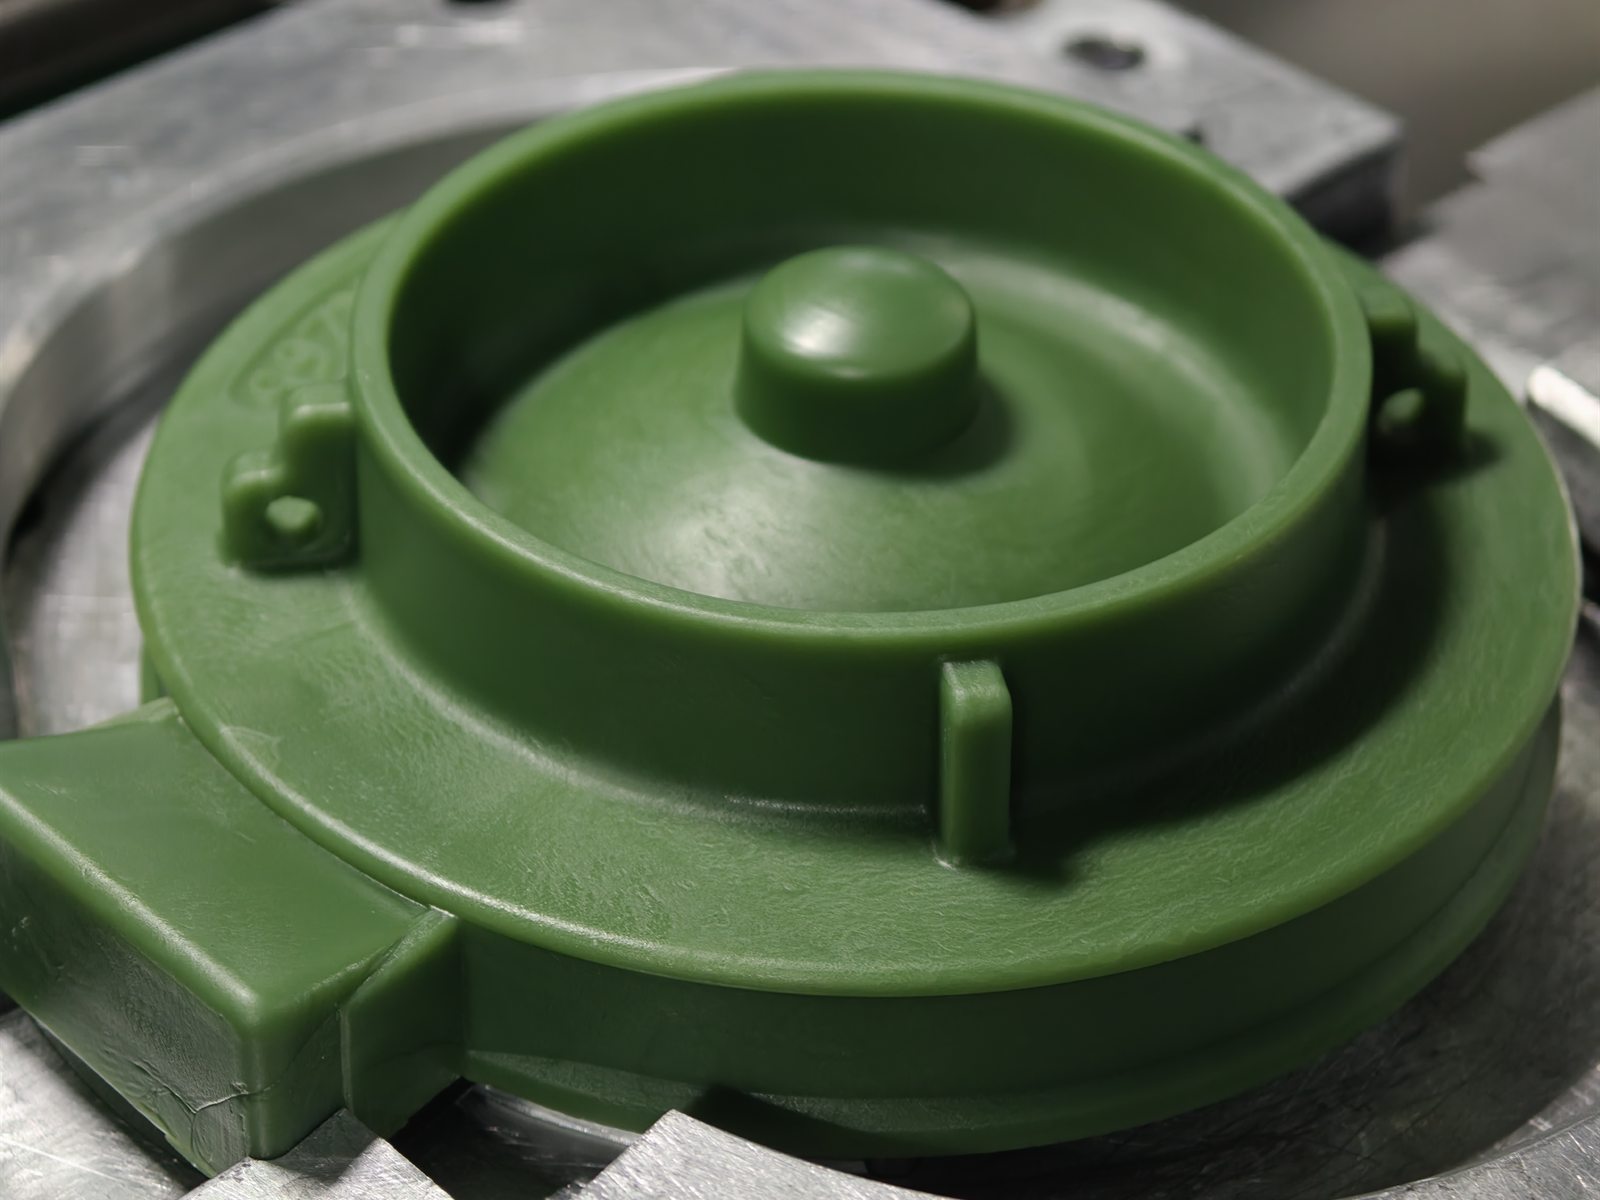
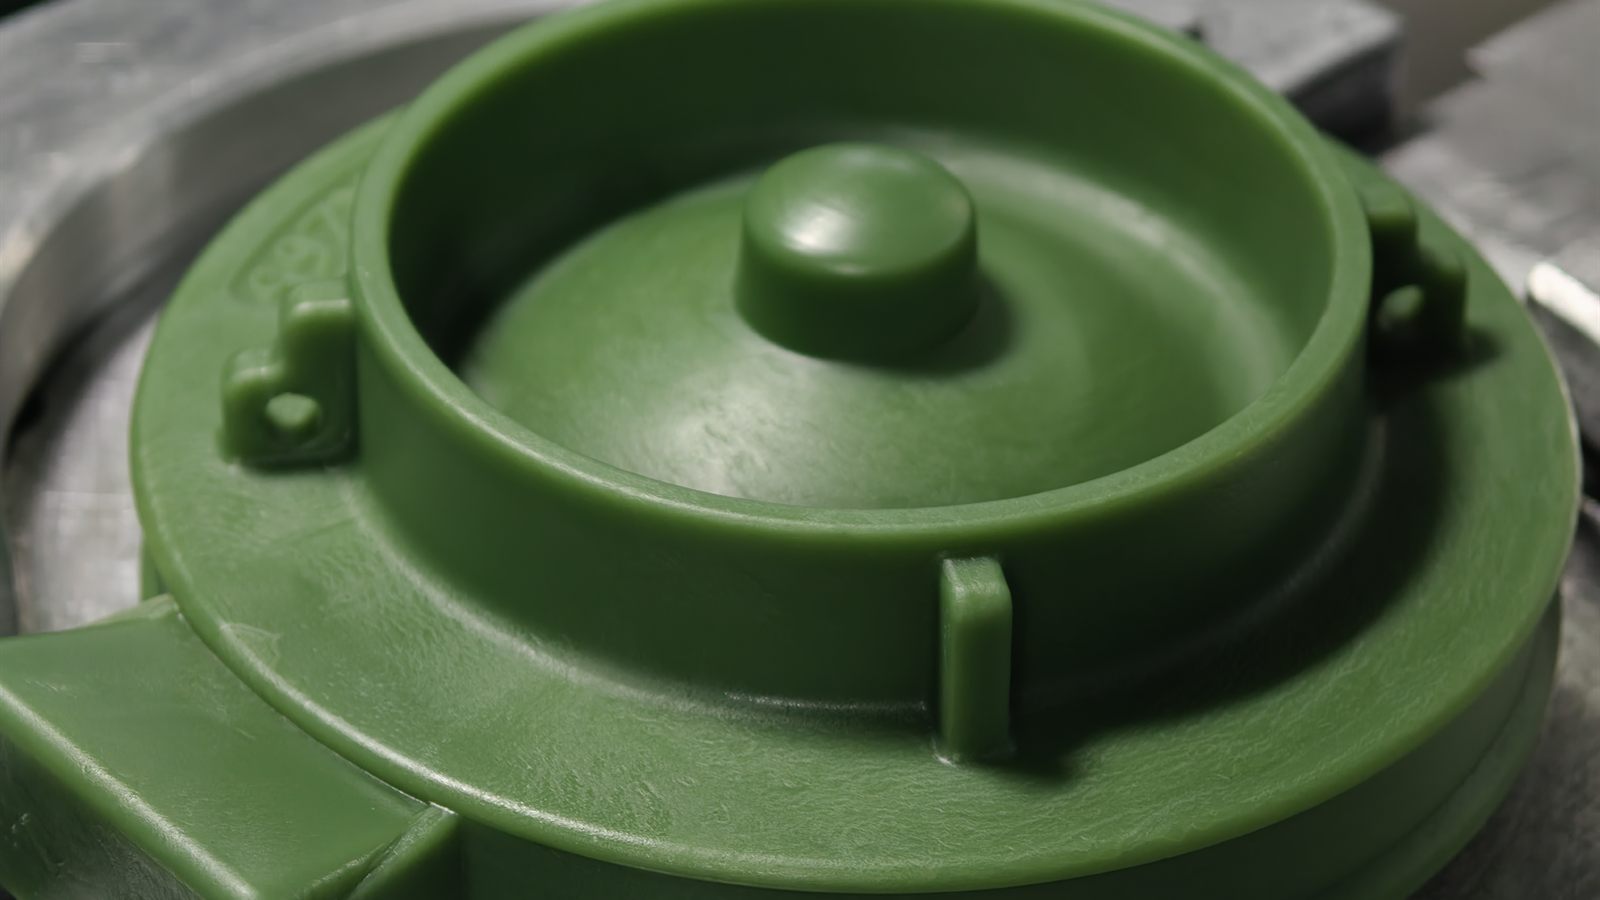
中溫蠟與低溫蠟兩條產線均以金屬模具射蠟成型,主體、澆口與組樹定位凸台一次射出,脫模後檢查表面與尺寸。
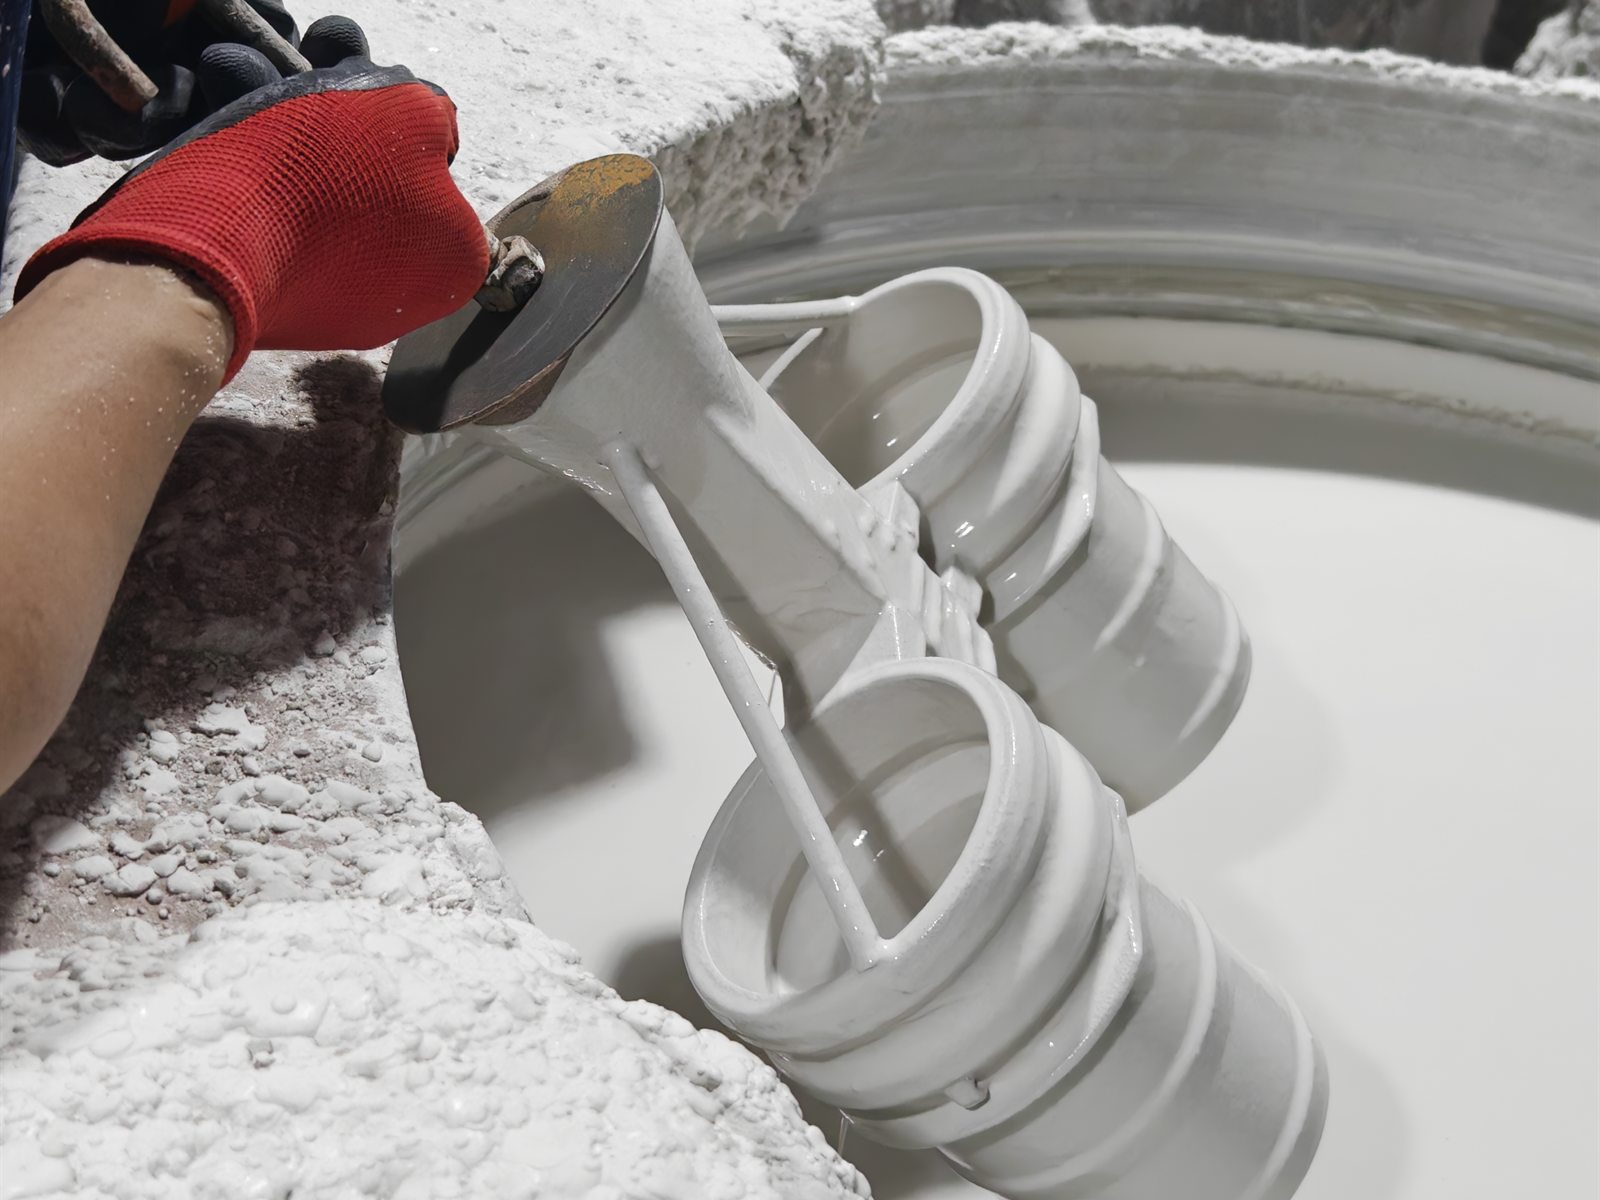
模組浸入矽溶膠塗料後提起瀝漿,再逐層掛砂、乾燥;面層塗料決定型殼表面質量與尺寸精度。
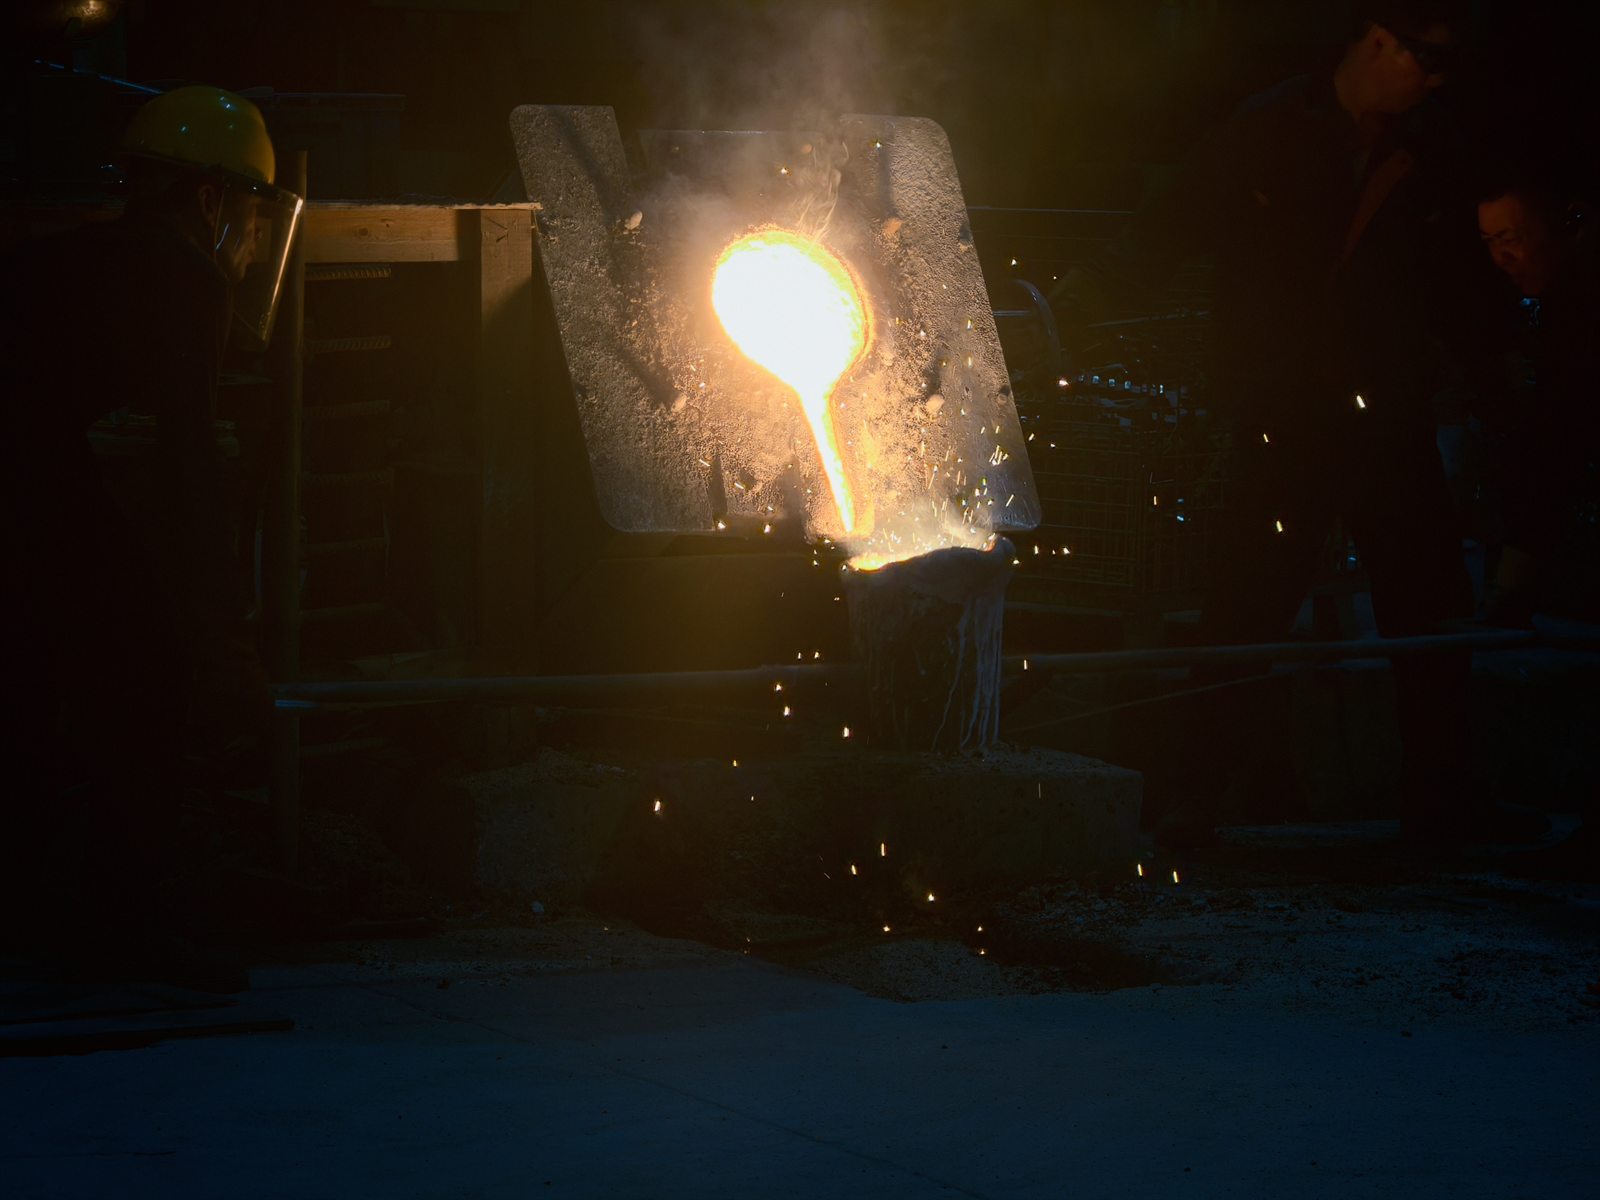
爐料依牌號配料入爐,由 150kg、250kg 中頻感應電爐熔煉;鐵水成分經光譜逐爐確認合格後出鐵澆注。
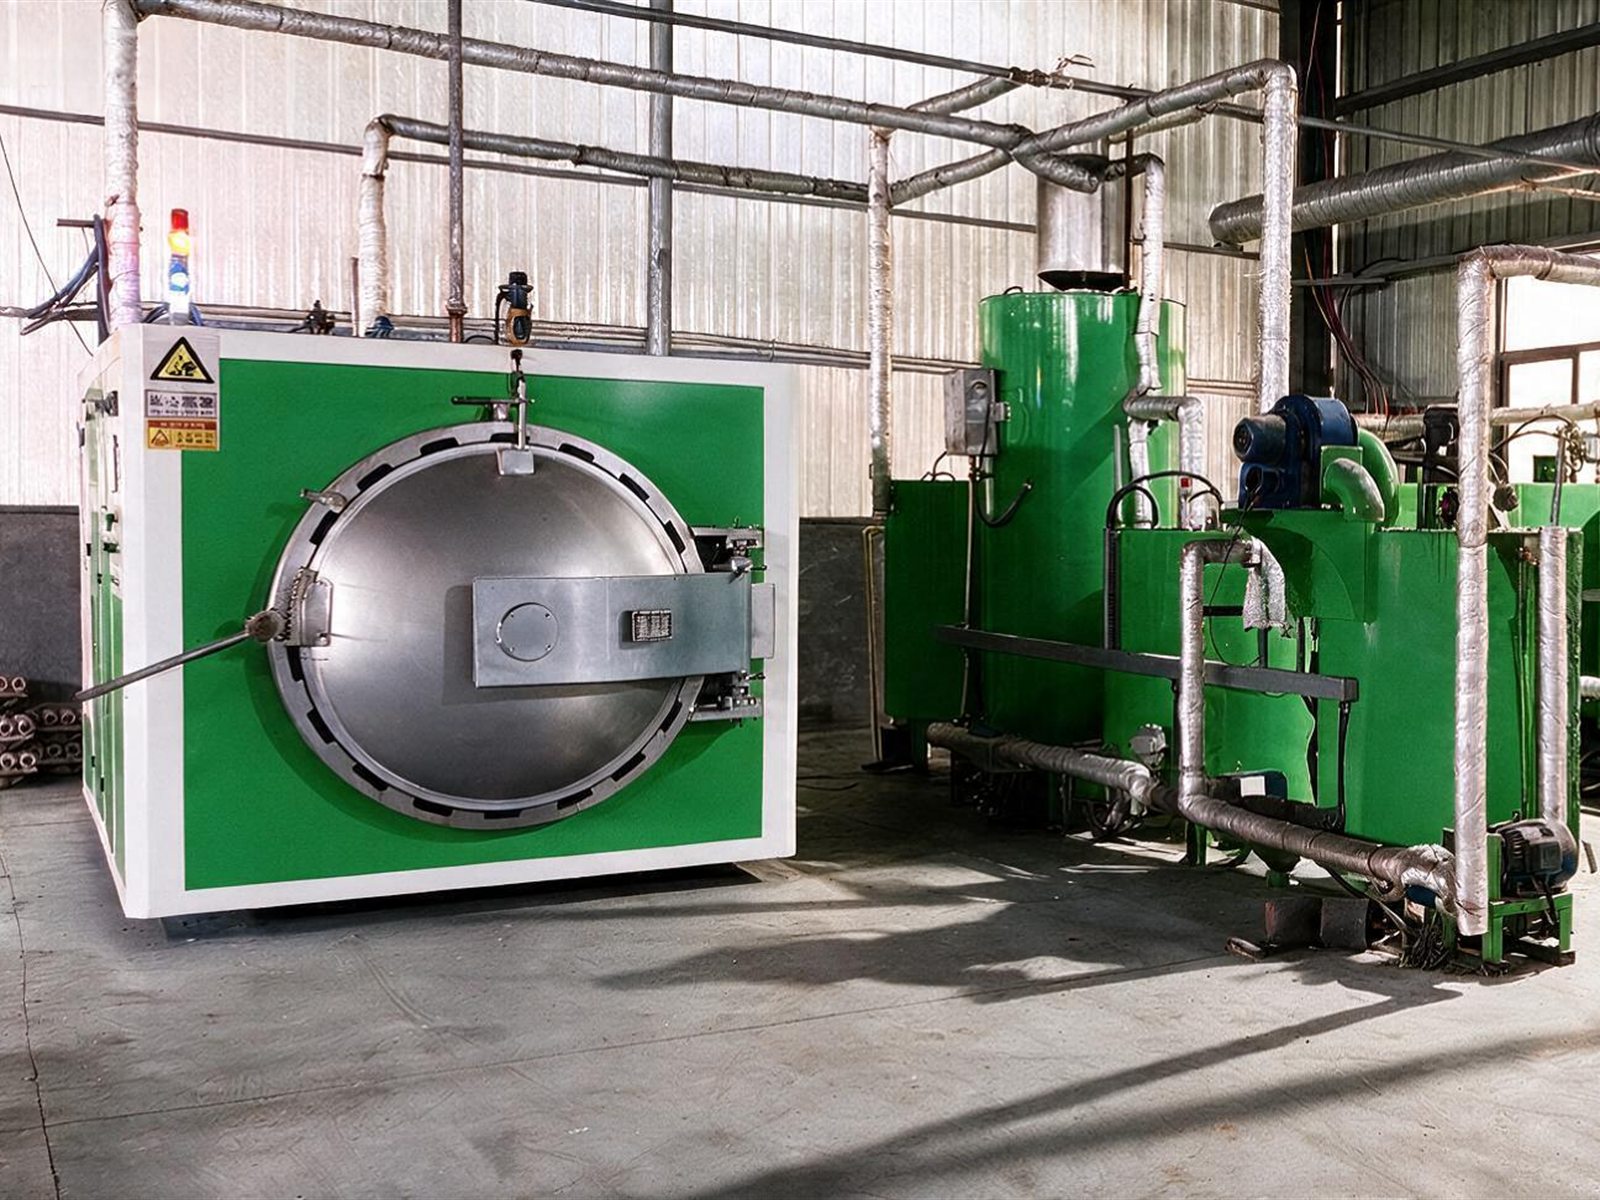
型殼入釜後以蒸汽脫除蠟模,脫出的蠟料回收重複使用;中溫蠟與低溫蠟兩條射蠟線各配 1 套脫蠟釜。脫蠟後的型殼經高溫焙燒燒結,再進入澆注。
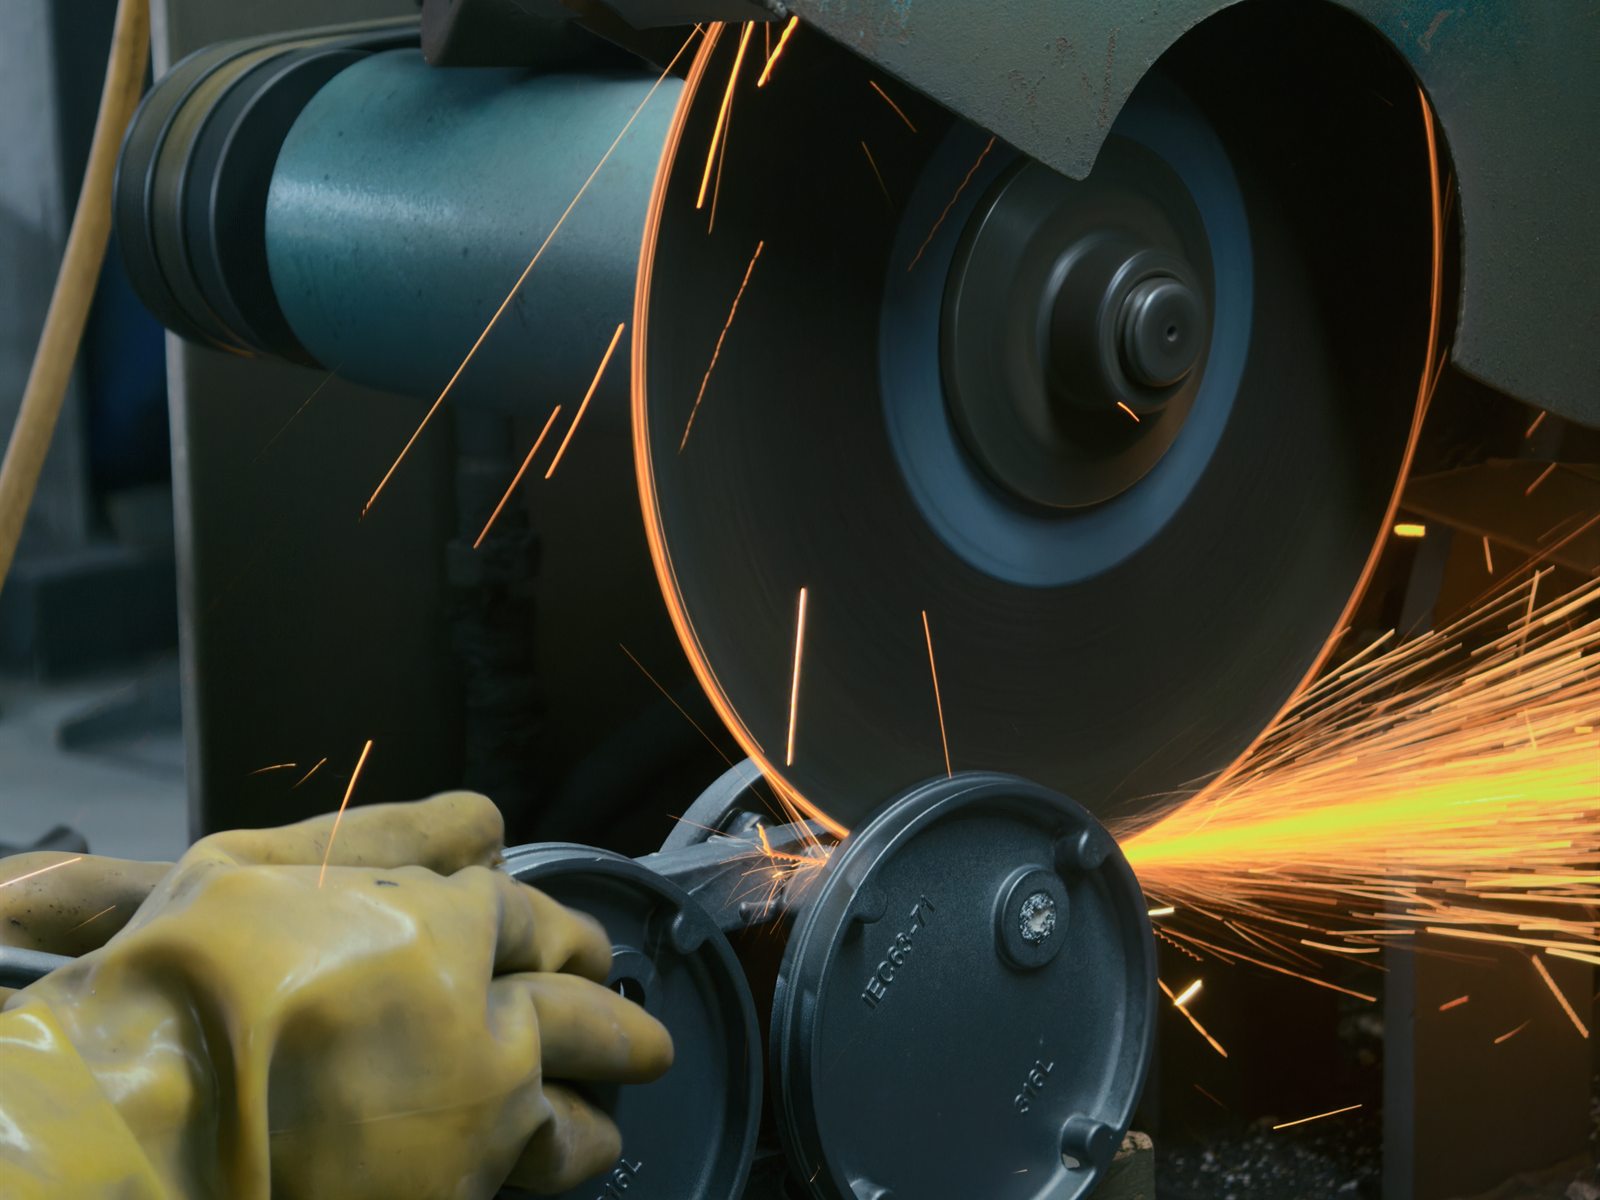
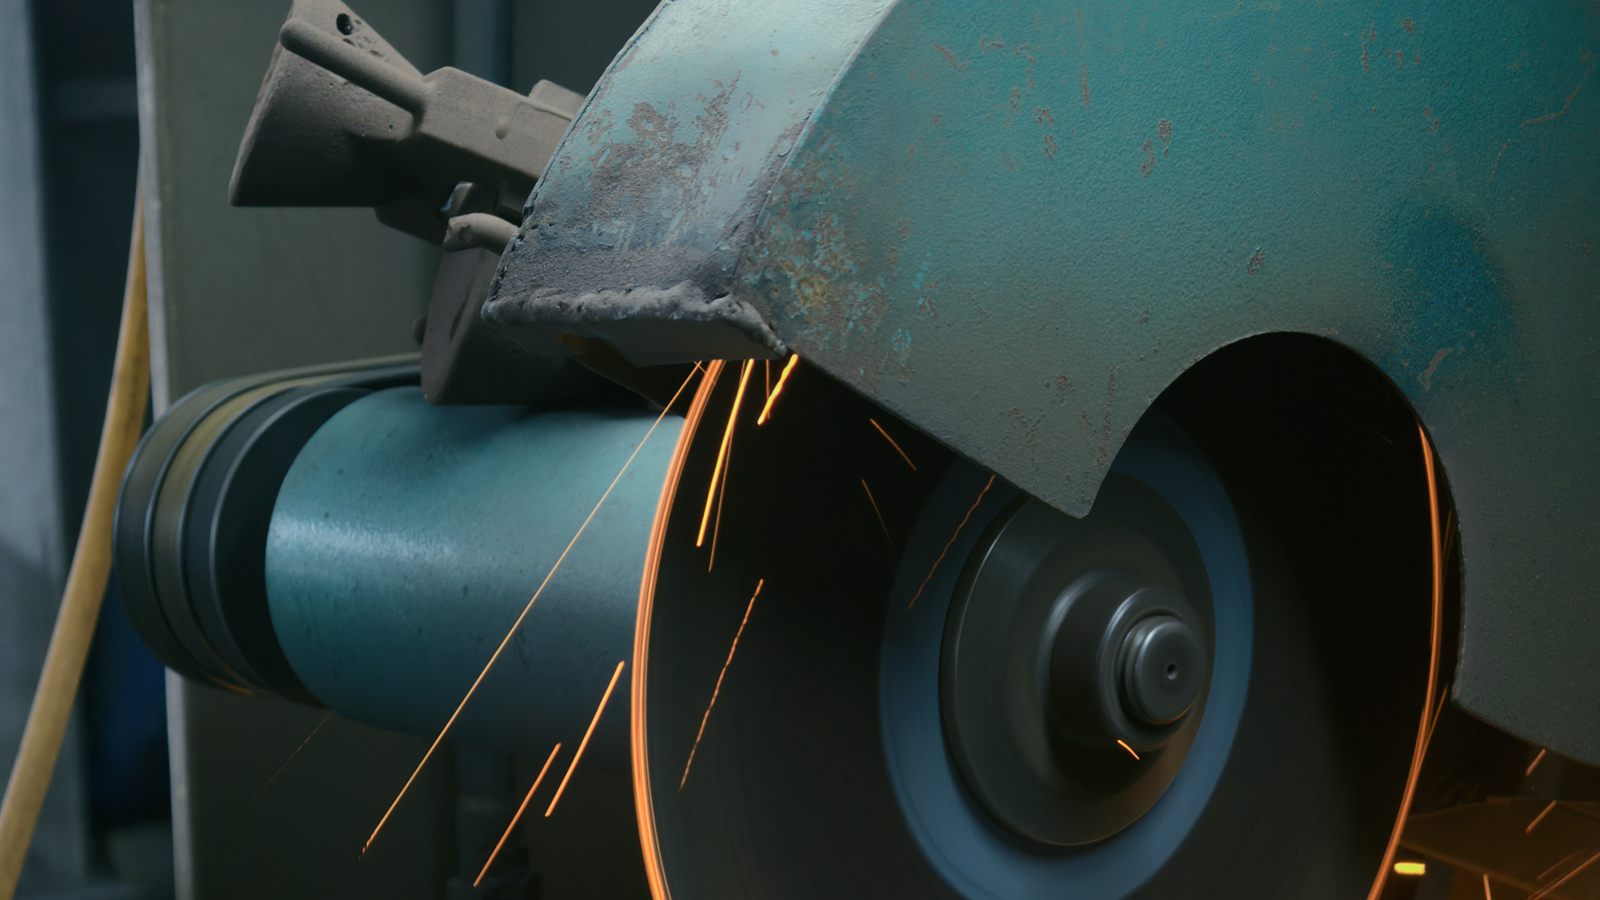
脫殼後的模組在切割砂輪機上切除澆口,鑄件與澆道分離後轉入打磨修整。
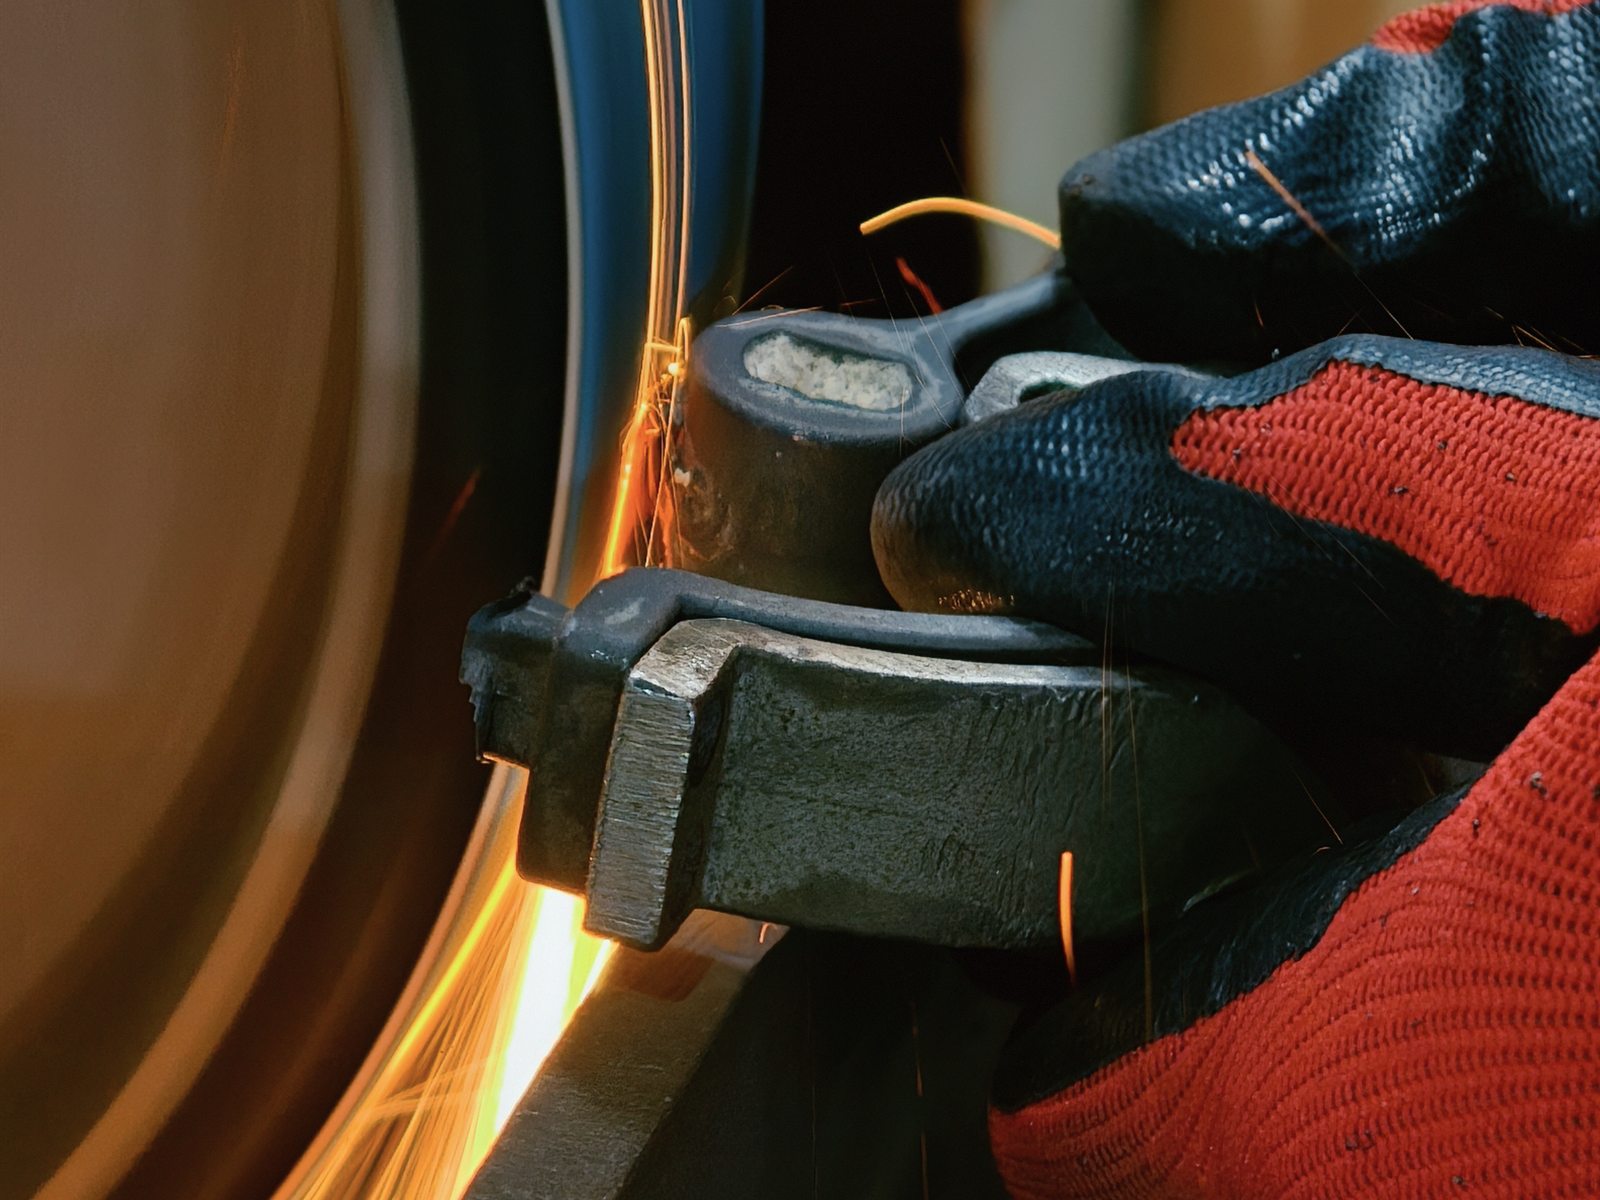
切除澆口後的鑄件在砂輪機上打磨飛邊與殘留澆口,表面修整至可檢驗狀態。
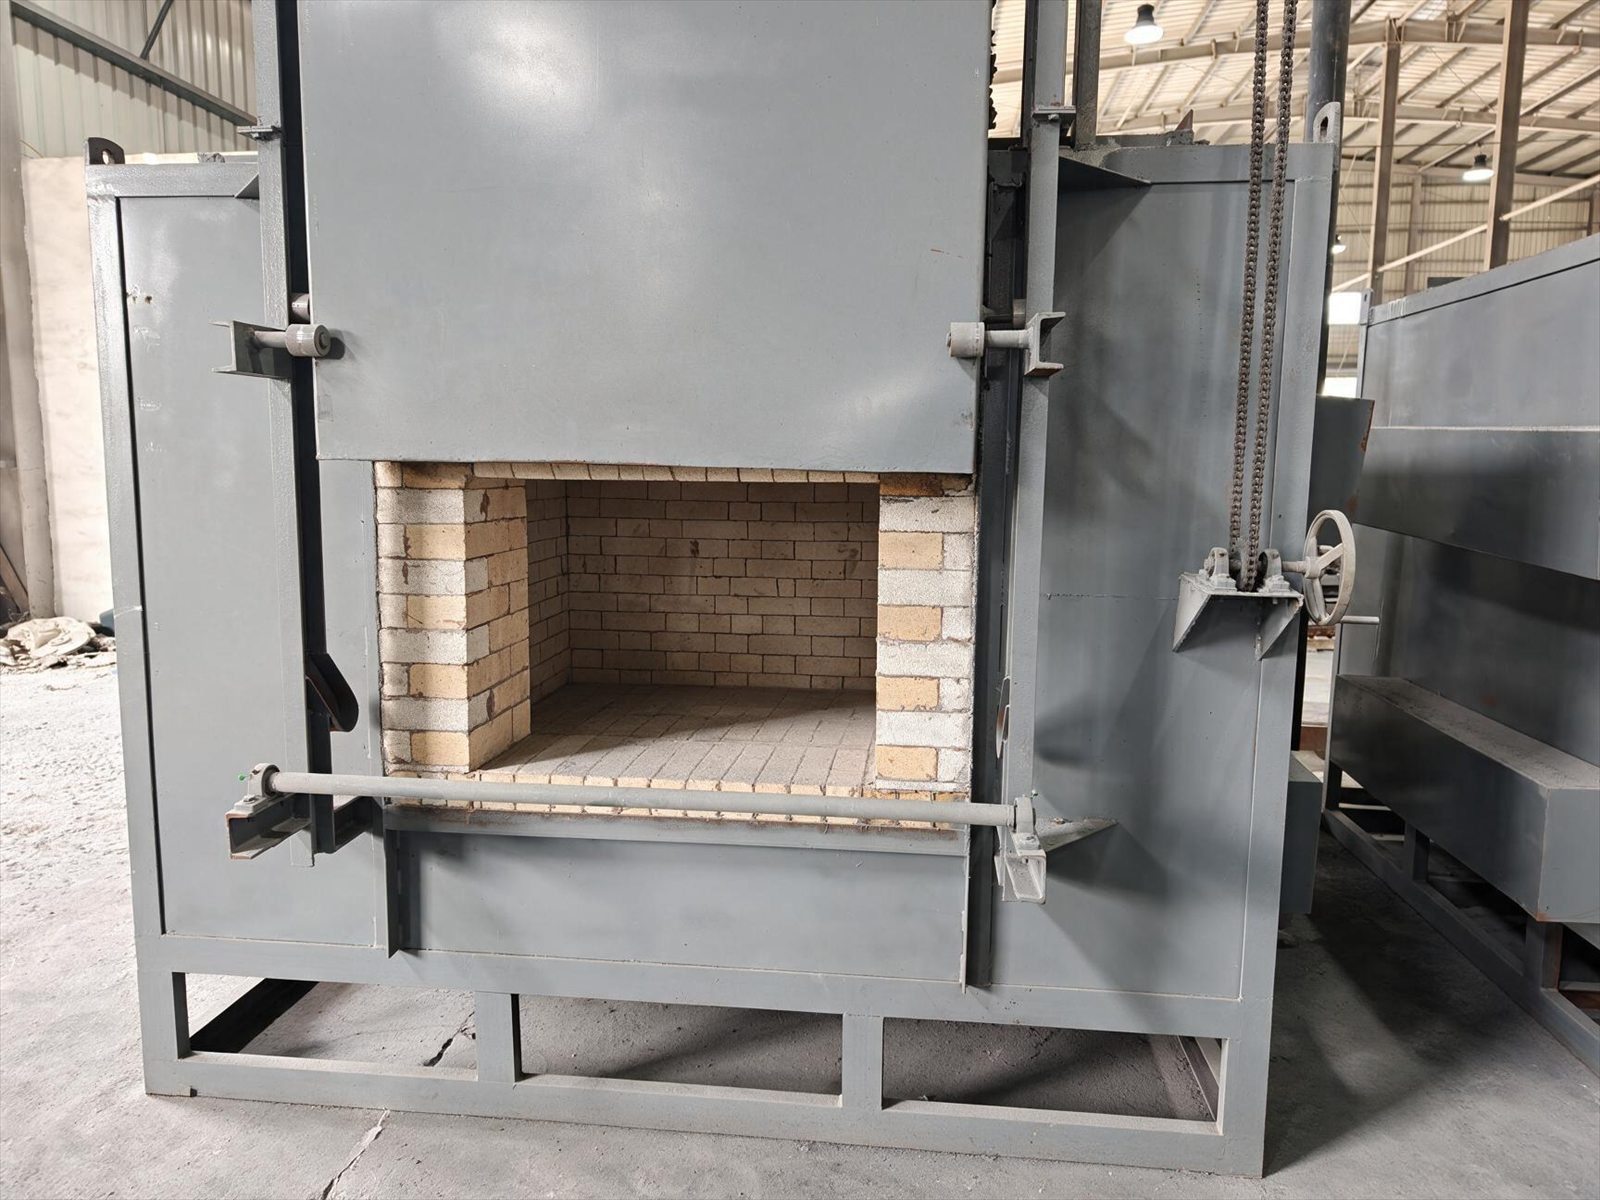
按材質與圖紙要求做退火處理,消除鑄造應力並調整硬度與組織;爐體為鏈條升降門、耐火磚砌築爐膛。
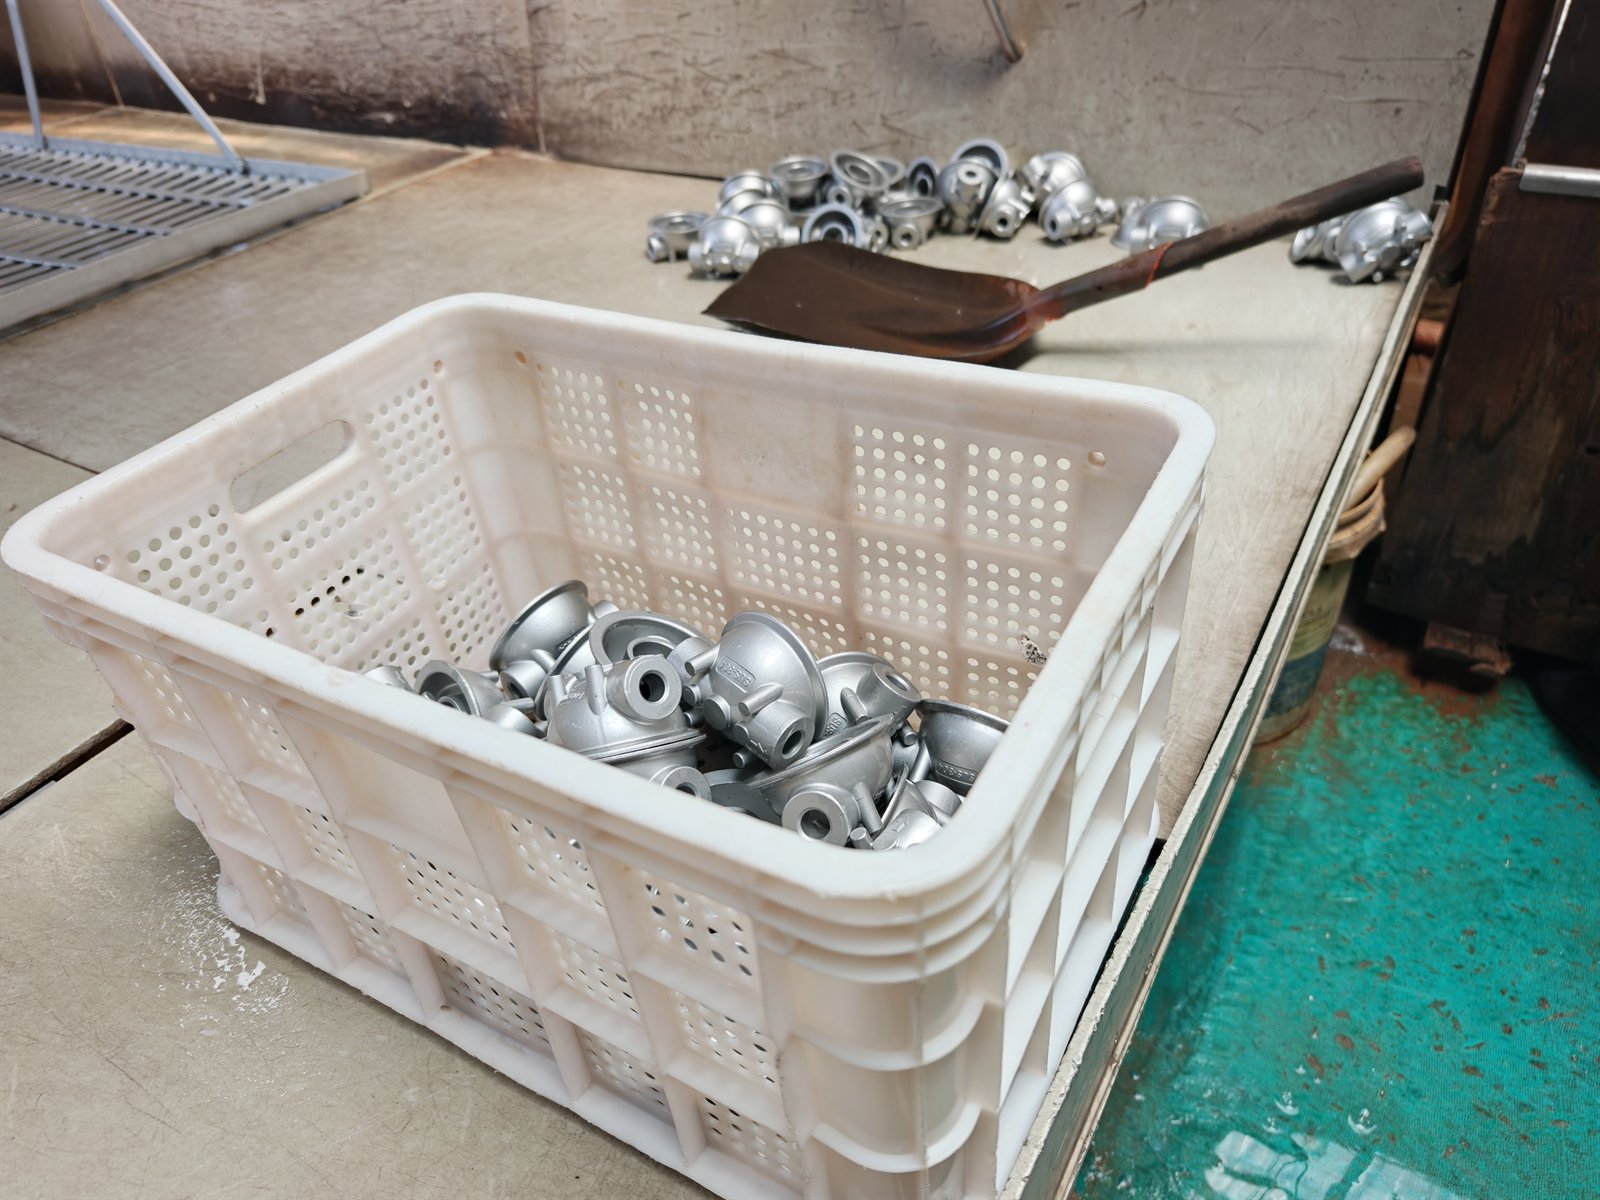
酸洗去除氧化皮與殘留砂粒,不鏽鋼件可同步鈍化,完成後轉入檢驗。
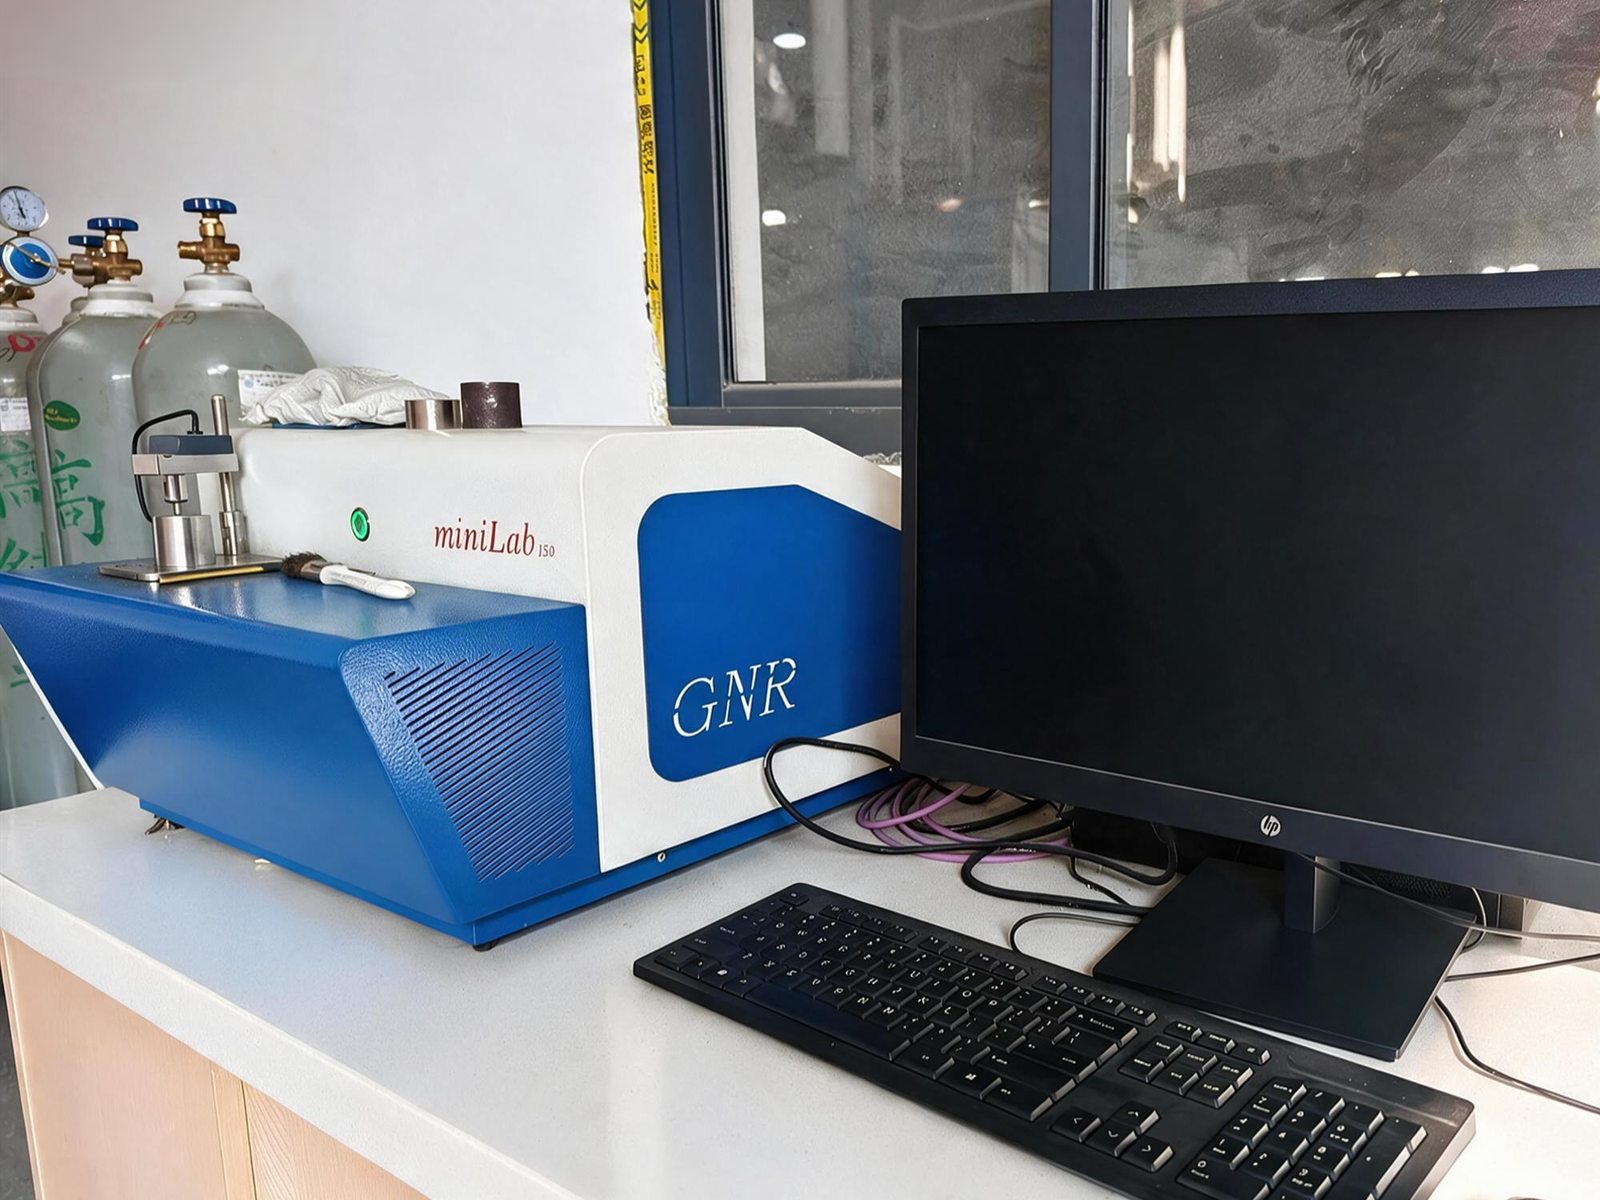
光譜室配台式直讀光譜儀與高純氬氣,每爐鐵水在澆注前做成分確認,隨貨材質證明的數據即來自逐爐分析記錄。
現場參觀需提前 2 天預約,便於安排對應工序的產線與檢驗記錄;驗廠時圖紙、實物與批號可同步核對。
預約到廠驗廠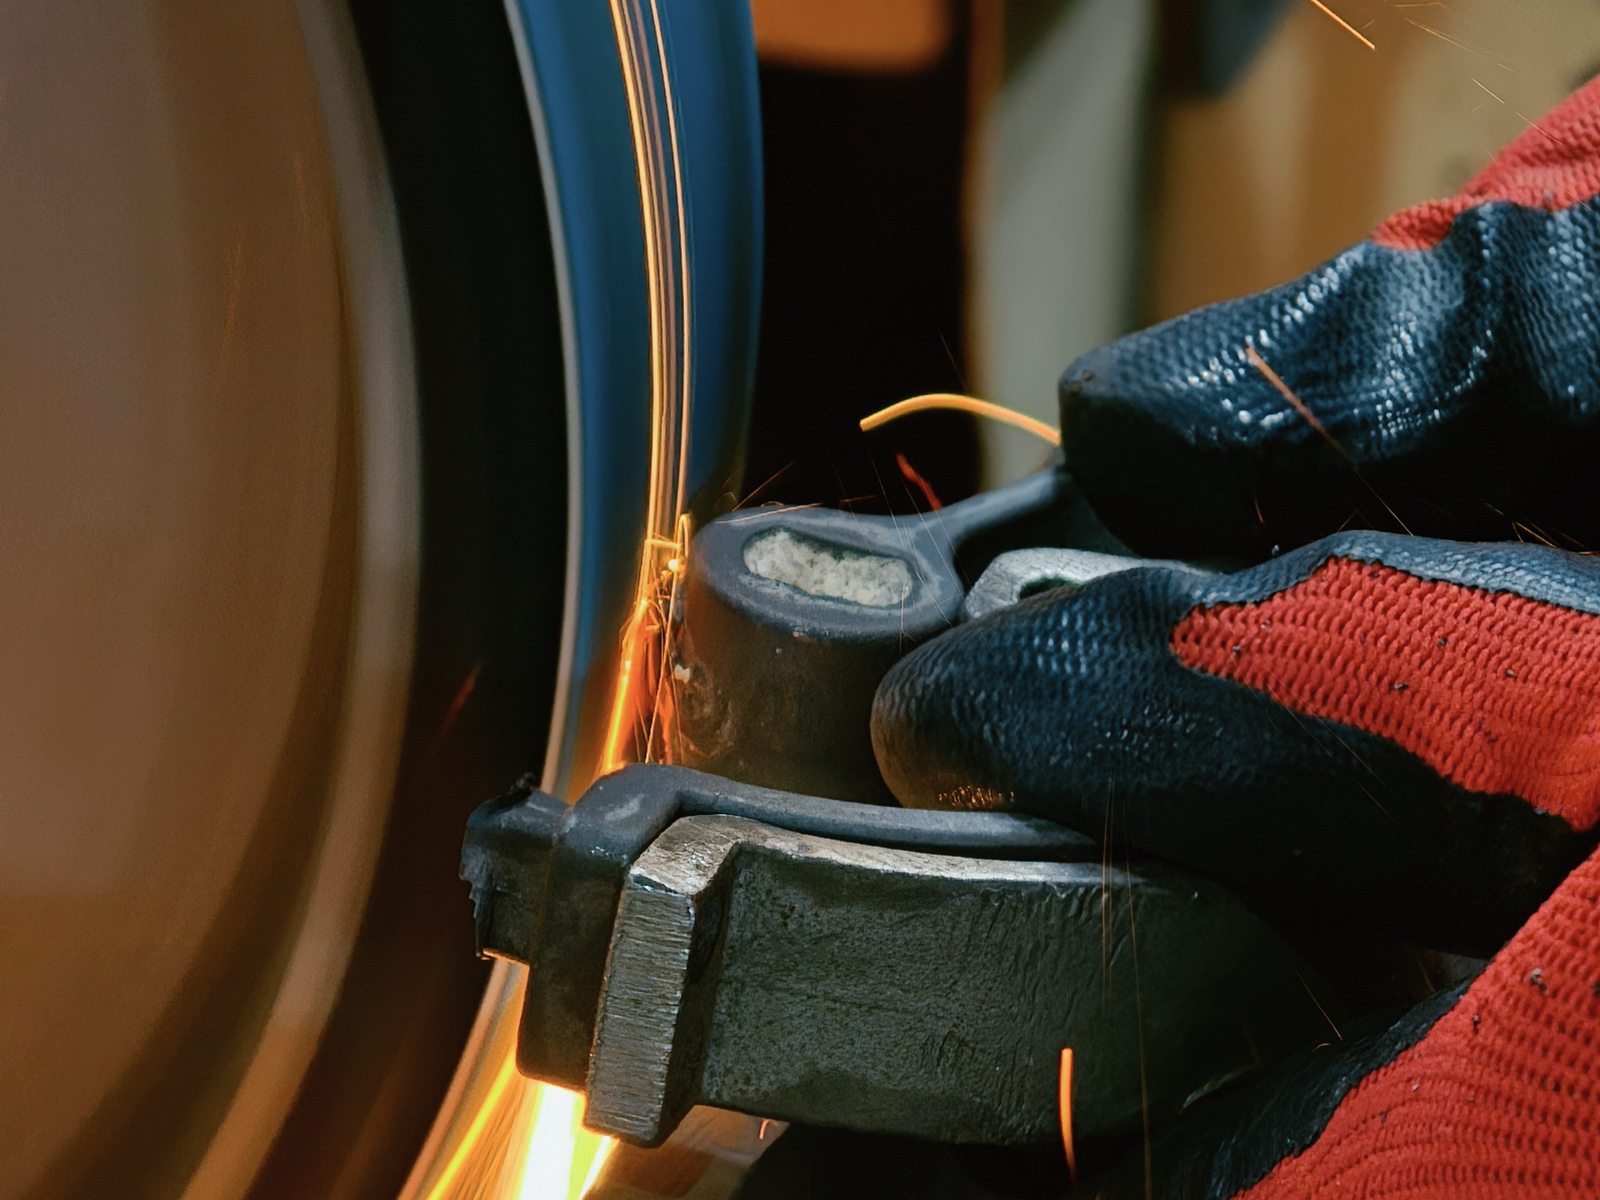
廠區位於福建省三明市大田縣上京工業園區。製殼端設中溫蠟、低溫蠟兩條射蠟線,按零件結構與表面要求選用; 熔煉端配置 150kg 與 250kg 中頻感應電爐共 3 台, 配合光譜分析儀做爐前成分確認;鑄件從脫殼、打磨、退火到酸洗表面與檢驗均在廠區內完成。 CNC 機加工方面配置各類設備 16 台,加工能力可達五軸,與鑄造工序統一排產、統一交付, 多品種、非標結構的訂單因此可獲得更穩定的工藝一致性與交期控制。
ISO 9001 體系下運行。從爐前成分、關鍵尺寸到成品外觀,檢驗記錄隨批次留存,異常可追溯至具體環節。
ISO 9001 質量 · ISO 14001 環境 · ISO 45001 職業健康安全
三張證書的編號、發證機構與認證範圍見「品質保證」頁
質量手冊與程序文件可應客戶要求提供
按牌號配料入中頻爐
爐前光譜分析確認成分
成分不合格不出爐、不澆注
關鍵尺寸按圖紙檢驗
表面逐件目視檢查
不良件在包裝前剔除
常出口臺灣 · 日本 · 歐美
木箱 / 棧板防潮包裝
裝箱清單與報關資料配合
304 / 316 是變形不鏽鋼(板材、棒材)的牌號,CF8 / CF8M 是不鏽鋼鑄件的牌號,兩者成分要求並不完全一致。 圖紙標註 304 的鑄件,熔煉成分實際應按 GB/T 2100 或 ASTM A351 的 CF8 控制。 出口件建議在圖紙上同時註明鑄件牌號與執行標準,避免量產階段返工確認。
五軸加工中心投入後,帶傾斜孔系、曲面與多面角度特徵的鑄件可在一次裝夾內完成精加工。 對客戶的直接影響是:交期更可控、尺寸責任單一,工裝與裝夾的分攤成本也隨之下降。
定制件的模具與裝夾分攤佔比通常更高。等厚設計可減少補縮與打磨工時,統一圓角與壁厚可降低製殼難度, 非配合面保留鑄態不再精加工 —— 三點通常能明顯控制單件成本。圖紙階段的一次調整,往往省下一輪報價往來。
請提供 2D / 3D 圖紙與材質、數量要求,我方工藝工程師將先完成一輪鑄造工藝性評審(DFM), 說明可最佳化之處以降低成本並保證可鑄性。該步驟不收費,也不構成下單義務。