品質保證
在 ISO 9001 體系下運行,從配料、爐前成分到成品尺寸與外觀逐項檢驗並留存批次記錄。對外承諾範圍以實際檢驗能力為限。
已取得的體系認證
本頁僅列我方已實際取得的資質。三張證書的發證機構均為眾信聯誠檢驗認證(廈門)有限公司,有效期均至 2028 年 11 月 16 日,編號與認證範圍可在國家認證認可監督管理委員會官網查詢核驗。如貴方所在行業需具備特定認證(車用、壓力設備、食品級等),請在詢價時提出,我方將據實告知現有範圍,不作推測性承諾。
ISO 9001
質量管理體系認證
依據標準 GB/T19001-2016 / ISO 9001:2015
證書編號 10352025Q0520ROS
認證範圍:鑄件(五金產品、閥門零件、機械零件)的生產
ISO 14001
環境管理體系認證
依據標準 GB/T24001-2016 / ISO 14001:2015
證書編號 10352025E0484ROS
認證範圍:鑄件(五金產品、閥門零件、機械零件)的生產及相關環境管理活動
ISO 45001
職業健康安全管理體系認證
依據標準 GB/T45001-2020 / ISO 45001:2018
證書編號 10352025S0478ROS
認證範圍:鑄件(五金產品、閥門零件、機械零件)的生產及相關職業健康安全管理活動
成分控制手段
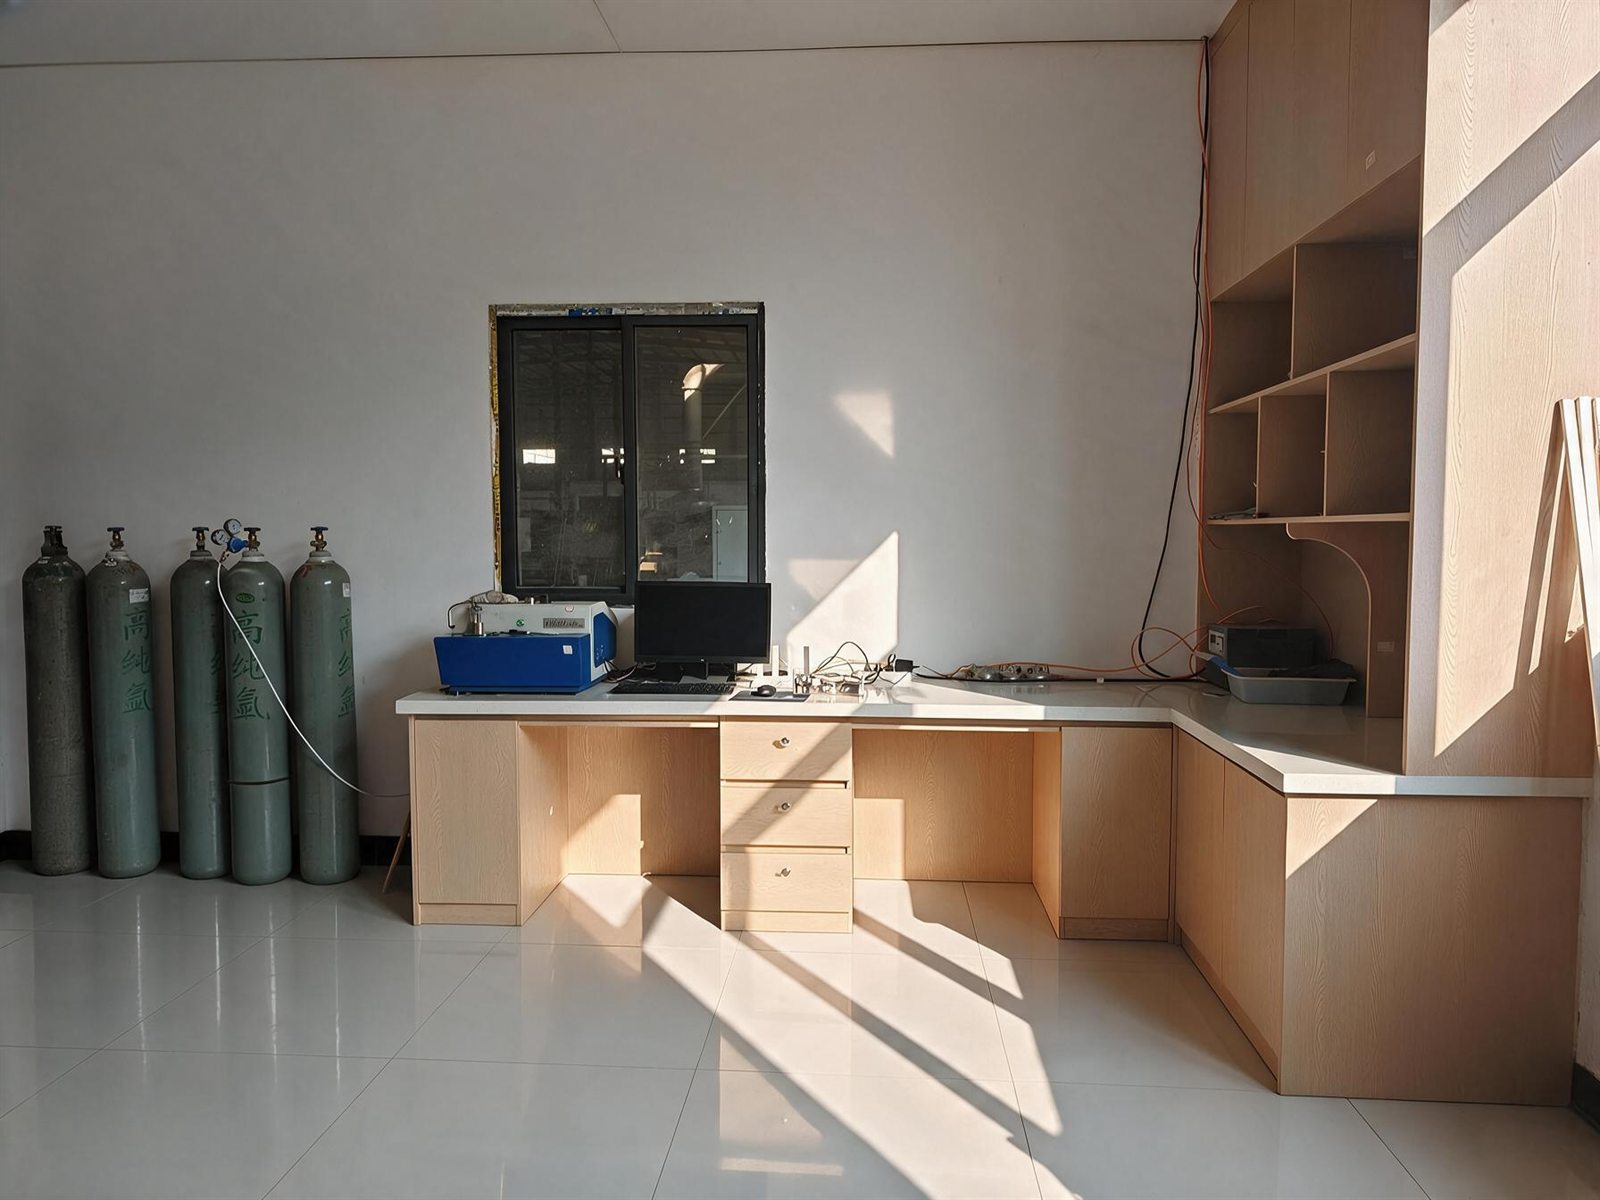
光譜分析儀逐爐確認
不合格不出爐、不澆注
數據可作為材質證明依據
檢驗記錄
按 ISO 9001 要求留存
批次記錄可查至具體工序
保存期限不少於 3 年
出口交付
臺灣 · 日本 · 歐美
包裝標識按客戶要求
報關資料與裝箱清單配合
六道檢驗,逐道留存記錄
蠟模與模組檢驗
檢查蠟模完整性、輪廓尺寸與組樹焊接質量。中溫蠟與低溫蠟兩條射蠟線的蠟模,分別按對應蠟料的收縮率與工藝參數檢驗。蠟模階段的缺陷會直接複製到鑄件上,因此攔截必須發生在製殼之前。
爐前成分檢驗
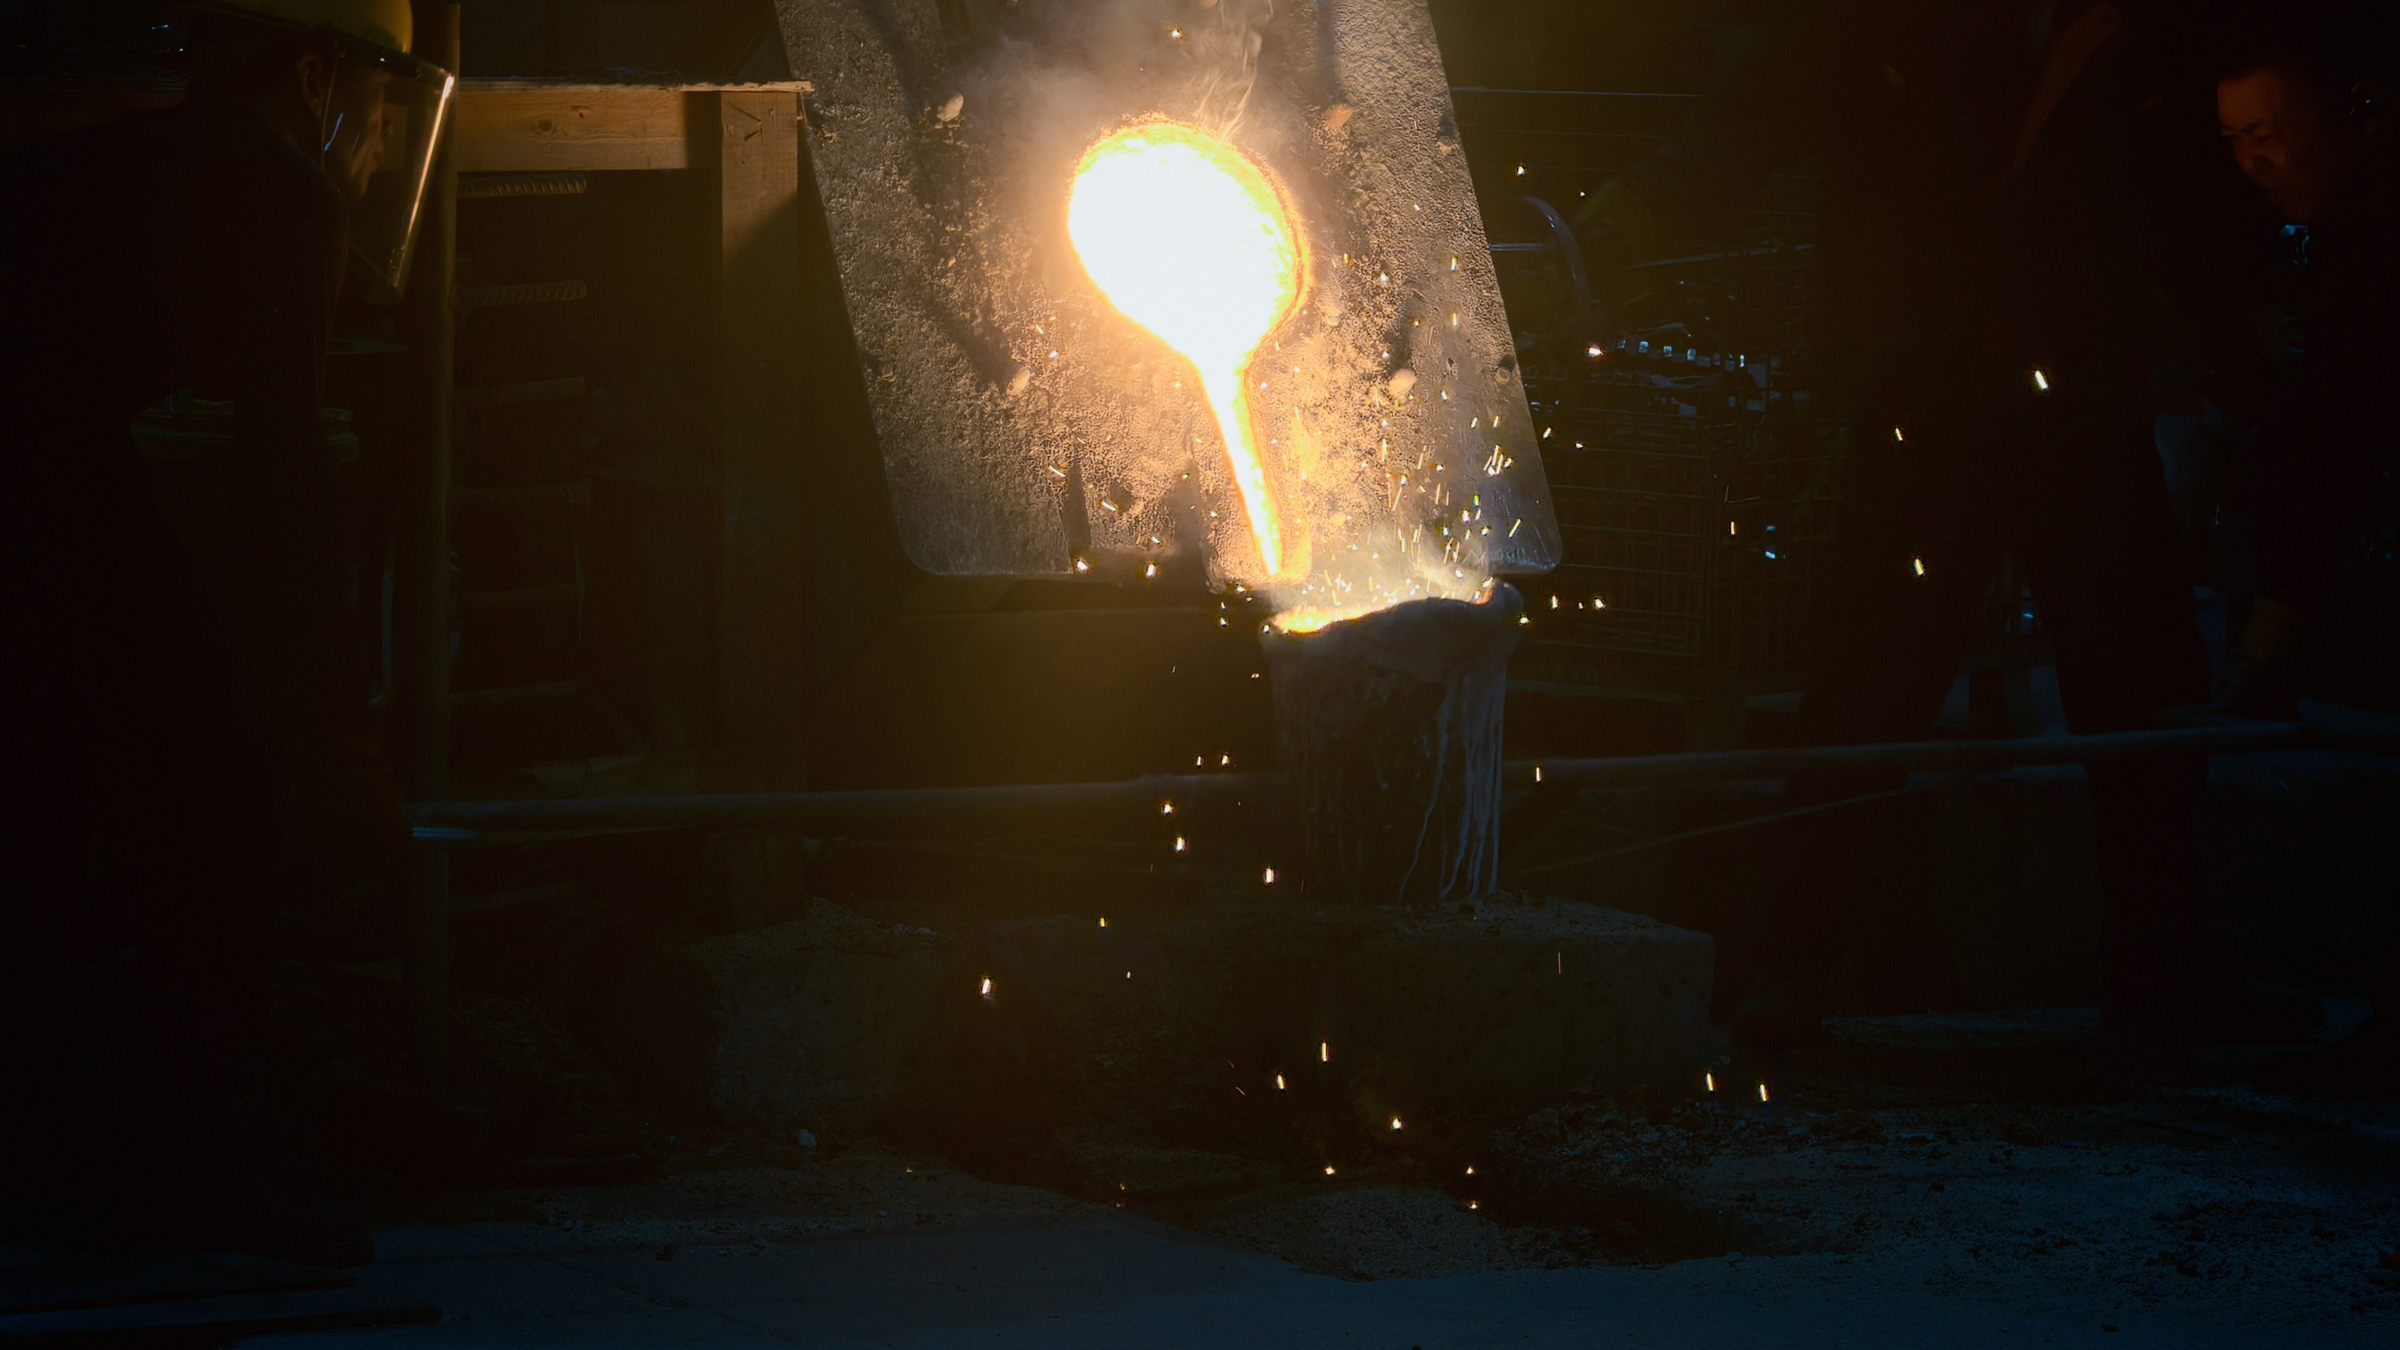
投料時按牌號核對爐料標識與批次來源,光譜分析儀逐爐檢測化學成分,成分不合格不澆注。該工序為材質保證的關鍵控制點。
熱處理記錄確認
退火按材質與圖紙要求的工藝曲線執行,曲線記錄與裝爐批次一一對應留存,供後續追溯。
機加首件與過程檢驗
首件確認關鍵尺寸後再批量加工,加工過程中抽檢,偏差在本批次擴大之前糾正。
成品尺寸與外觀檢驗
關鍵尺寸按圖紙用通用量具檢驗,成品逐件目視外觀,剔除表面缺陷與超差件。
出貨前核對
數量、標識、包裝與隨貨文件四項核對後放行,出口訂單同步準備裝箱清單與報關資料。
檢測設備與能力範圍
下表僅列實際在用的檢測手段。未配置的项目直接註明「按第三方送檢安排」,不在報價階段作超出實際能力的承諾。
| 檢測項目 | 設備 / 手段 | 能力說明 |
|---|---|---|
| 化學成分 | 直讀光譜分析儀 | 爐前逐爐分析,按牌號判定成分是否合格,數據作為材質證明依據 |
| 關鍵尺寸 | 卡尺、千分尺、深度尺、高度規、塞規、螺紋規 | 按圖紙標註的關鍵尺寸逐項檢驗,首件確認後批量加工 |
| 外觀品質 | 目視 + 打磨後複檢 | 表面缺陷逐件檢查,剔除氣孔、夾砂、裂紋與超差件 |
| 力學性能 | 按圖紙與標準要求 | 退火狀態按批記錄;需拉伸、衝擊等報告時按第三方送檢安排 |
| 內部缺陷 | 不屬常規配置 | 如需 X 射線 / 超聲探傷,請在下單時說明,我方可聯繫第三方檢測機構並約定費用與周期 |
| 密封性 / 耐壓 | 按訂單要求準備 | 閥門件常要求該項目,測試條件與合格標準在報價階段一併確認 |
| 第三方檢測 | SGS / CTI 等機構送檢 | 可配合送檢,費用與週期需在報價階段約定 |
質量責任的
承擔方式與處理時限
以下四項為我方目前可執行、並願意寫入購銷合同的條款。質量責任以書面約定為準,不以宣傳用語替代。
檢驗記錄樣本與材質證明模板可索取
如需要查看批次檢驗記錄樣本或材質證明書模板用於供應商評審,請在詢價時說明,我方可先行提供。圖紙與技術條件建議通過詢價表單或郵件提交。