工艺能力
硅溶胶熔模铸造(中温蜡、低温蜡两条射蜡线)、CNC 机加工(可达五轴)、热处理与表面处理。铸造与机加工工序统一排产、统一交付,质量责任由我方单一主体承担。
硅溶胶熔模铸造(失蜡铸造)
以硅溶胶作粘结剂制壳,型壳强度高、表面质量好,适合形状复杂、难以直接机加工的零件。单件重量从数克到约 100 公斤。
图纸评审与模具制造
先按 3D 模型或图纸做铸造工艺性评审,确认收缩率、拔模方向、壁厚分布与浇冒口位置,再制作压蜡模具。评审意见同时包含可降低铸造风险与制造成本的工艺优化建议。
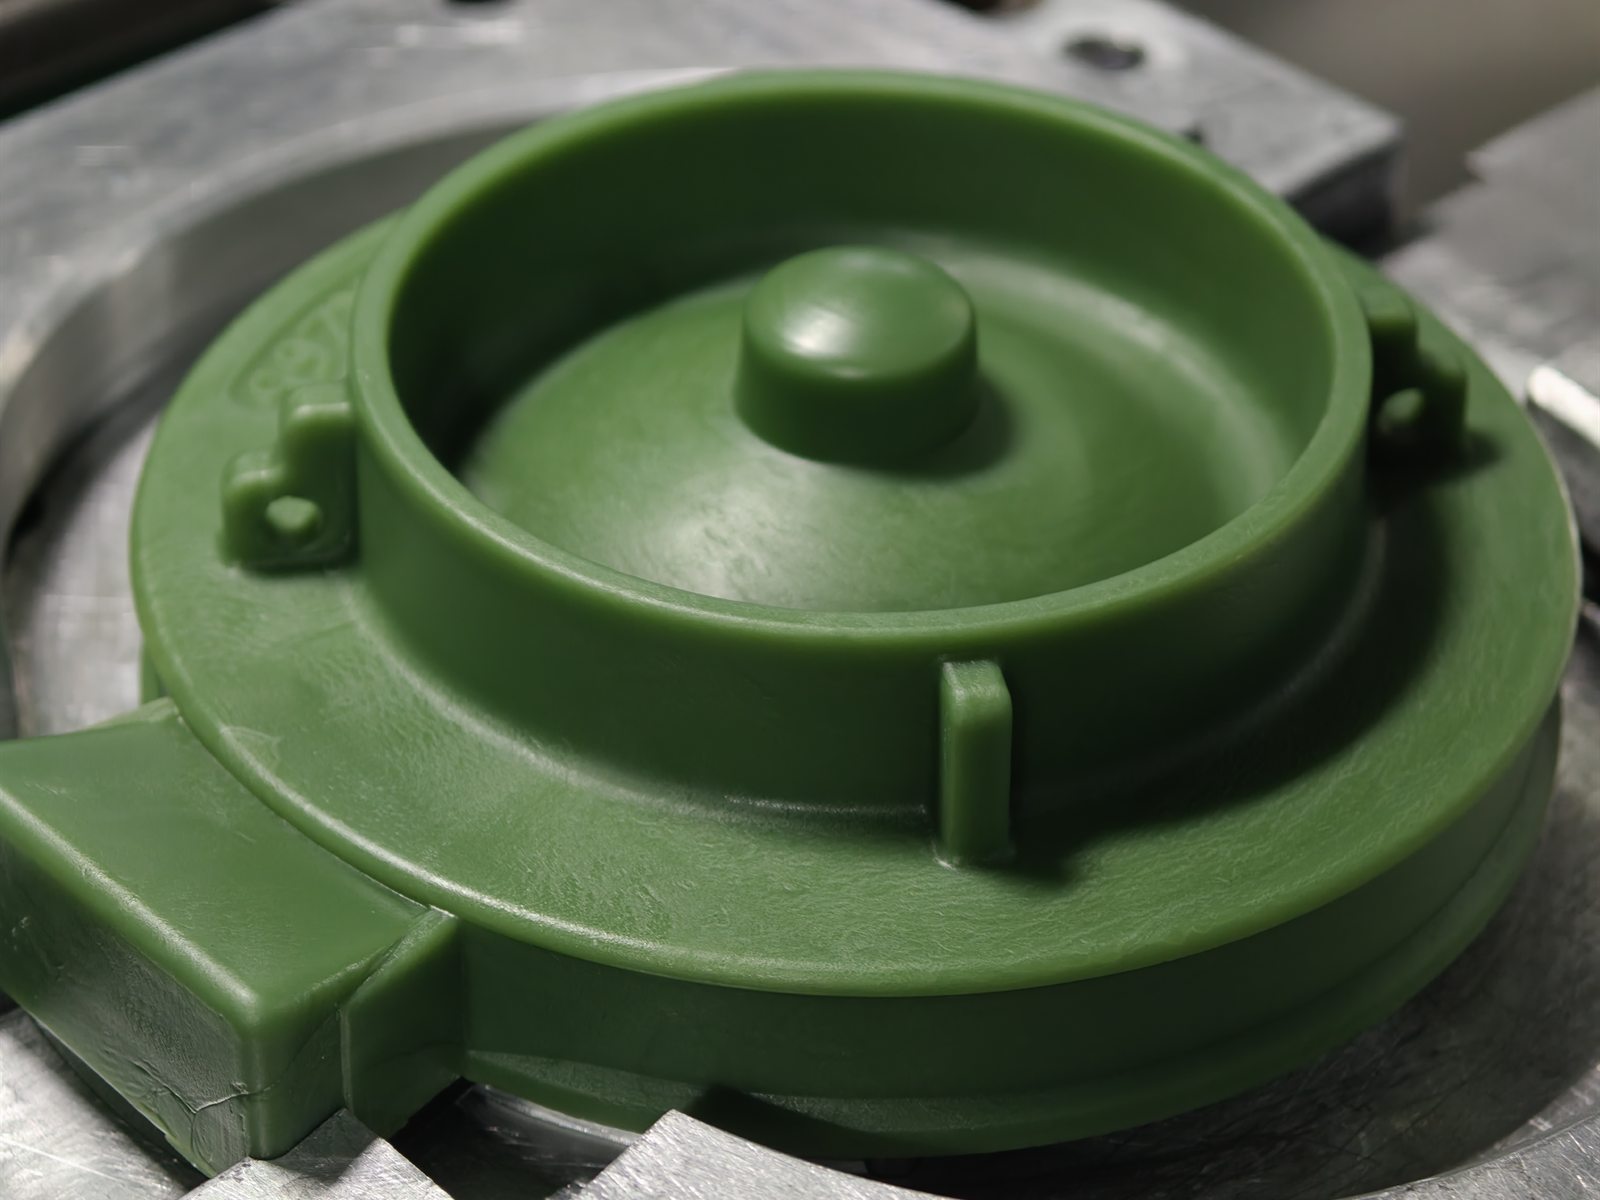
射蜡与蜡模检验
射蜡分中温蜡、低温蜡两条线,按零件结构、壁厚与表面要求选用对应蜡料注射成型;蜡模检查合格后焊接浇道组成模组。蜡模阶段的缺陷会直接复制到铸件上,因此这一道是全流程的第一道检验关。
制壳
面层采用硅溶胶 + 锆英粉涂料保证表面光洁与尺寸精度,背层逐层挂浆撒砂增厚,每层控制干燥条件后继续下一层。层数按零件大小与要求确定。
脱蜡与焙烧
蒸汽脱蜡,蜡料回收重复使用;型壳经高温焙烧以烧结强度并去除残留蜡料与水分,出炉后在浇注温度窗口内使用。
熔炼与浇注
150kg 与 250kg 中频感应电炉共 3 台,按牌号配料。炉前以光谱分析仪确认化学成分,成分不合格的铁水不出炉、不浇注,从源头保证按牌号交付。
脱壳 · 切割 · 抛丸
震动清除型壳砂料,锯切分离铸件与浇冒口,砂轮打磨浇口残余,再经抛丸获得均匀的基础表面状态。
两条射蜡线:中温蜡与低温蜡
射蜡工序分中温蜡、低温蜡两条线,差异主要在蜡料与注蜡工艺;两条线的型壳制作、熔炼与检验均走同一套硅溶胶流程。具体选用哪条线,由工艺端在图纸评审阶段按零件结构、壁厚与表面要求确定。
| 对比项 | 中温蜡射蜡线 | 低温蜡射蜡线 |
|---|---|---|
| 蜡料类型 | 中温蜡(PE 改性注蜡料) | 低温蜡(松香基注蜡料) |
| 蜡料熔点 | 约 60 – 65 ℃ | 约 40 – 45 ℃ |
| 注蜡 / 模温 | 注蜡约 65 – 75 ℃,模温约 40 – 50 ℃ | 注蜡约 45 – 55 ℃,模温约 25 – 35 ℃ |
| 蜡模特性 | 硬度与尺寸稳定性较高,组树与存放过程中不易变形 | 流动性好,细小轮廓再现能力强,表面光洁度更高 |
| 适用零件 | 壁厚较大、结构相对规则,要求尺寸稳定与周转存放的零件 | 薄壁、型腔复杂,带细小特征与外观面的零件 |
| 常见供货 | 阀体、管路管件、支架与轴承座类 | 五金件、装饰面件、复杂壳体类 |
| 排产与追溯 | 两条线按订单统一排产,同一零件的蜡模、型壳、熔炼与检验记录保持同一条批次链,异常可定位到具体线体与工序。 | |
CNC 机加工
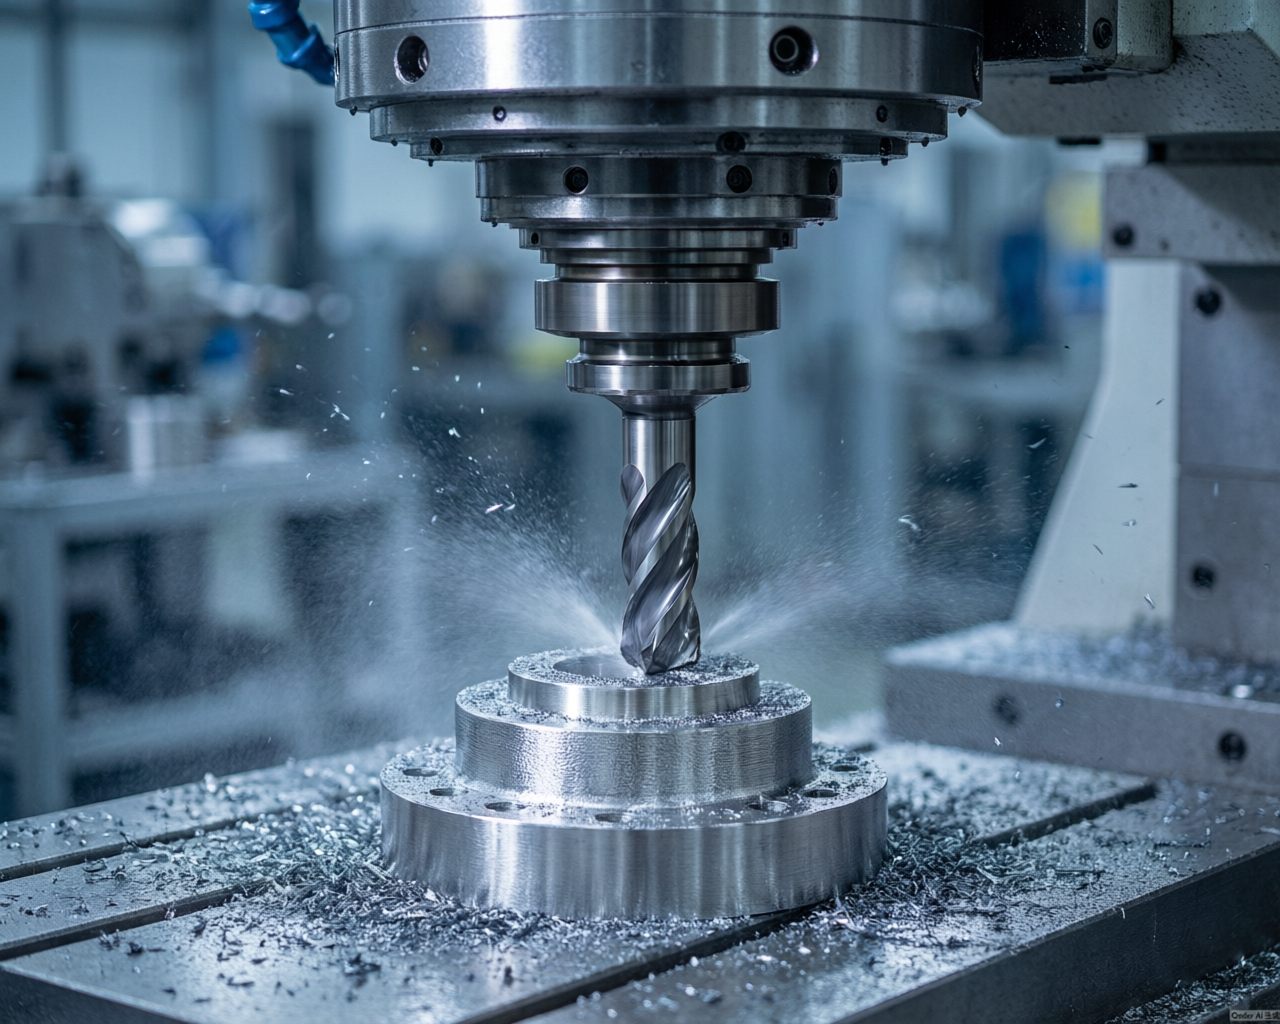
配置各类加工设备 16 台,覆盖车、铣、钻、镗与五轴加工中心,可完成密封面、螺纹、孔系与配合面的精加工。机加工序与铸造工序由我方统一排产、统一交付,客户无需在多家供应商之间协调进度与质量责任。
工艺与工装设计
针对铸件毛坯余量不均的特点设计定位与夹紧方案,必要时制作专用工装,避免装夹变形导致批量报废。
粗加工
去除铸造余量与表面硬皮,为精加工留出均匀余量,同时释放部分铸造应力。
精加工 · 多轴
密封面、螺纹、孔系与配合面精加工。带斜面、曲面、多角度孔系的复杂件用五轴加工中心一次装夹完成,避免多次翻面带来的位置误差。
过程检验
首件确认关键尺寸后再批量加工,加工过程中抽检。涉及铸造工艺的尺寸偏差可反馈至铸造工艺端,在下一模之前修正。
去毛刺与清洗
去毛刺并清理切屑与切削液残留,为表面处理与包装出货做准备。
热处理 · 表面处理 · 检验
后工序决定零件的最终性能与外观。以下为常规可执行的工艺范围;超出该范围的专项要求请在报价阶段提出,经我方确认具备实施条件后再行约定。
热处理
按材质与图纸要求做退火处理,消除铸造应力、稳定组织与硬度,为后续切削加工改善切削性能。退火曲线与装炉记录按批留存。
表面处理
酸洗为常规表面工艺,配合抛丸清理、打磨与抛光。电解抛光、电镀、喷涂等专项处理不属于常规范围,如有需求请在询价时提出,我方确认实施条件后在合同中约定。
成分检验
光谱分析仪逐炉分析化学成分,分析数据按炉留存,作为材质证明书的数据来源。
尺寸与外观检验
关键尺寸按图纸用通用量具检验,成品逐件目视外观,剔除不合格件。探伤、盐雾、气密等专项检测本厂不常规配置,需要时按第三方送检安排并在报价中约定费用与周期。
标识 · 包装 · 出货
按客户要求做产品标识与唛头,出口订单使用木箱 / 托盘与防潮包装,支持 FOB / CIF,配合装箱清单与报关资料。
关键设备清单
熔炼炉吨位、制壳与脱蜡焙烧设备、清理工位的数量为本厂实际配置;其余分项数量与规格描述仍在按设备台账复核。
| 工序 | 设备名称 | 能力 / 规格范围 | 数量 |
|---|---|---|---|
| 熔炼 | 中频感应电炉 | 单炉容量 150kg × 2、250kg × 1,配炉前光谱快速分析 | 3 台 |
| 射蜡 | 中温蜡射蜡线 | 中温蜡注蜡成型,用于壁厚较大、要求尺寸稳定的零件 | 1 条 |
| 射蜡 | 低温蜡射蜡线 | 低温蜡注蜡成型,用于薄壁与细小特征较多的零件 | 1 条 |
| 铸造 | 硅溶胶制壳线 | 面层硅溶胶 + 锆英粉,背层逐层挂浆撒砂,可调干燥间 | 2 条 |
| 铸造 | 中温蜡脱蜡釜 | 常压 / 低压蒸汽脱蜡,配中温蜡射蜡线,蜡料回收重复使用 | 1 套 |
| 铸造 | 低温蜡脱蜡釜 | 常压 / 低压蒸汽脱蜡,配低温蜡射蜡线,蜡料回收重复使用 | 1 套 |
| 铸造 | 型壳焙烧炉 | 型壳高温焙烧与保温,按浇注温度窗口取用 | 4 台 |
| 机加 | 五轴加工中心 | 复杂角度、斜面与曲面件一次装夹完成 | 1 台 |
| 机加 | 立式加工中心 | 三轴联动,密封面、孔系与型腔精加工 | 6 台 |
| 机加 | 数控车床 | 回转体零件、螺纹与止口精车 | 5 台 |
| 机加 | 钻镗床 / 专用机床 | 孔系加工与专用工装批量件 | 2 台 |
| 机加 | 仿形与通用机加设备 | 配专用夹具,处理异形与批量修边件 | 2 台 |
| 热处理 | 退火炉 | 按材质与图纸要求做退火去应力处理 | 1 台 |
| 清理 | 抛丸机 | 钢丸抛射清除型壳残留砂料与表面氧化皮,获得均匀基础表面 | 1 套 |
| 清理 | 打磨工位 | 砂轮打磨浇口残余、飞边与分型线,修整至可检验状态 | 4 台 |
| 表面处理 | 酸洗槽 / 钝化线 | 铸件表面酸洗处理,不锈钢件可同步钝化 | 1 套 |
| 检测 | 直读光谱分析仪 | 炉前逐炉分析化学成分,作为材质证明数据来源 | 1 台 |
| 检测 | 通用量具 | 卡尺、千分尺、深度尺、高度规、塞规与螺纹规等 | 按车间配置 |
工艺方案咨询与免费 DFM 评审
壁厚设计、机加工余量预留、牌号选择与公差设定等工艺问题,可在报价阶段由我方工艺工程师出具书面评审意见。该服务不收费,亦不构成下单义务。