硅溶胶熔模铸造
硅溶胶制壳工艺,型壳强度高、表面质量好,适合结构复杂的零件一次成型。
- 单件重量:数克 – 100 kg
- 一模多腔组树,可稳定量产
- 复杂内腔、流道可铸出
- 中温蜡 · 低温蜡两条射蜡线
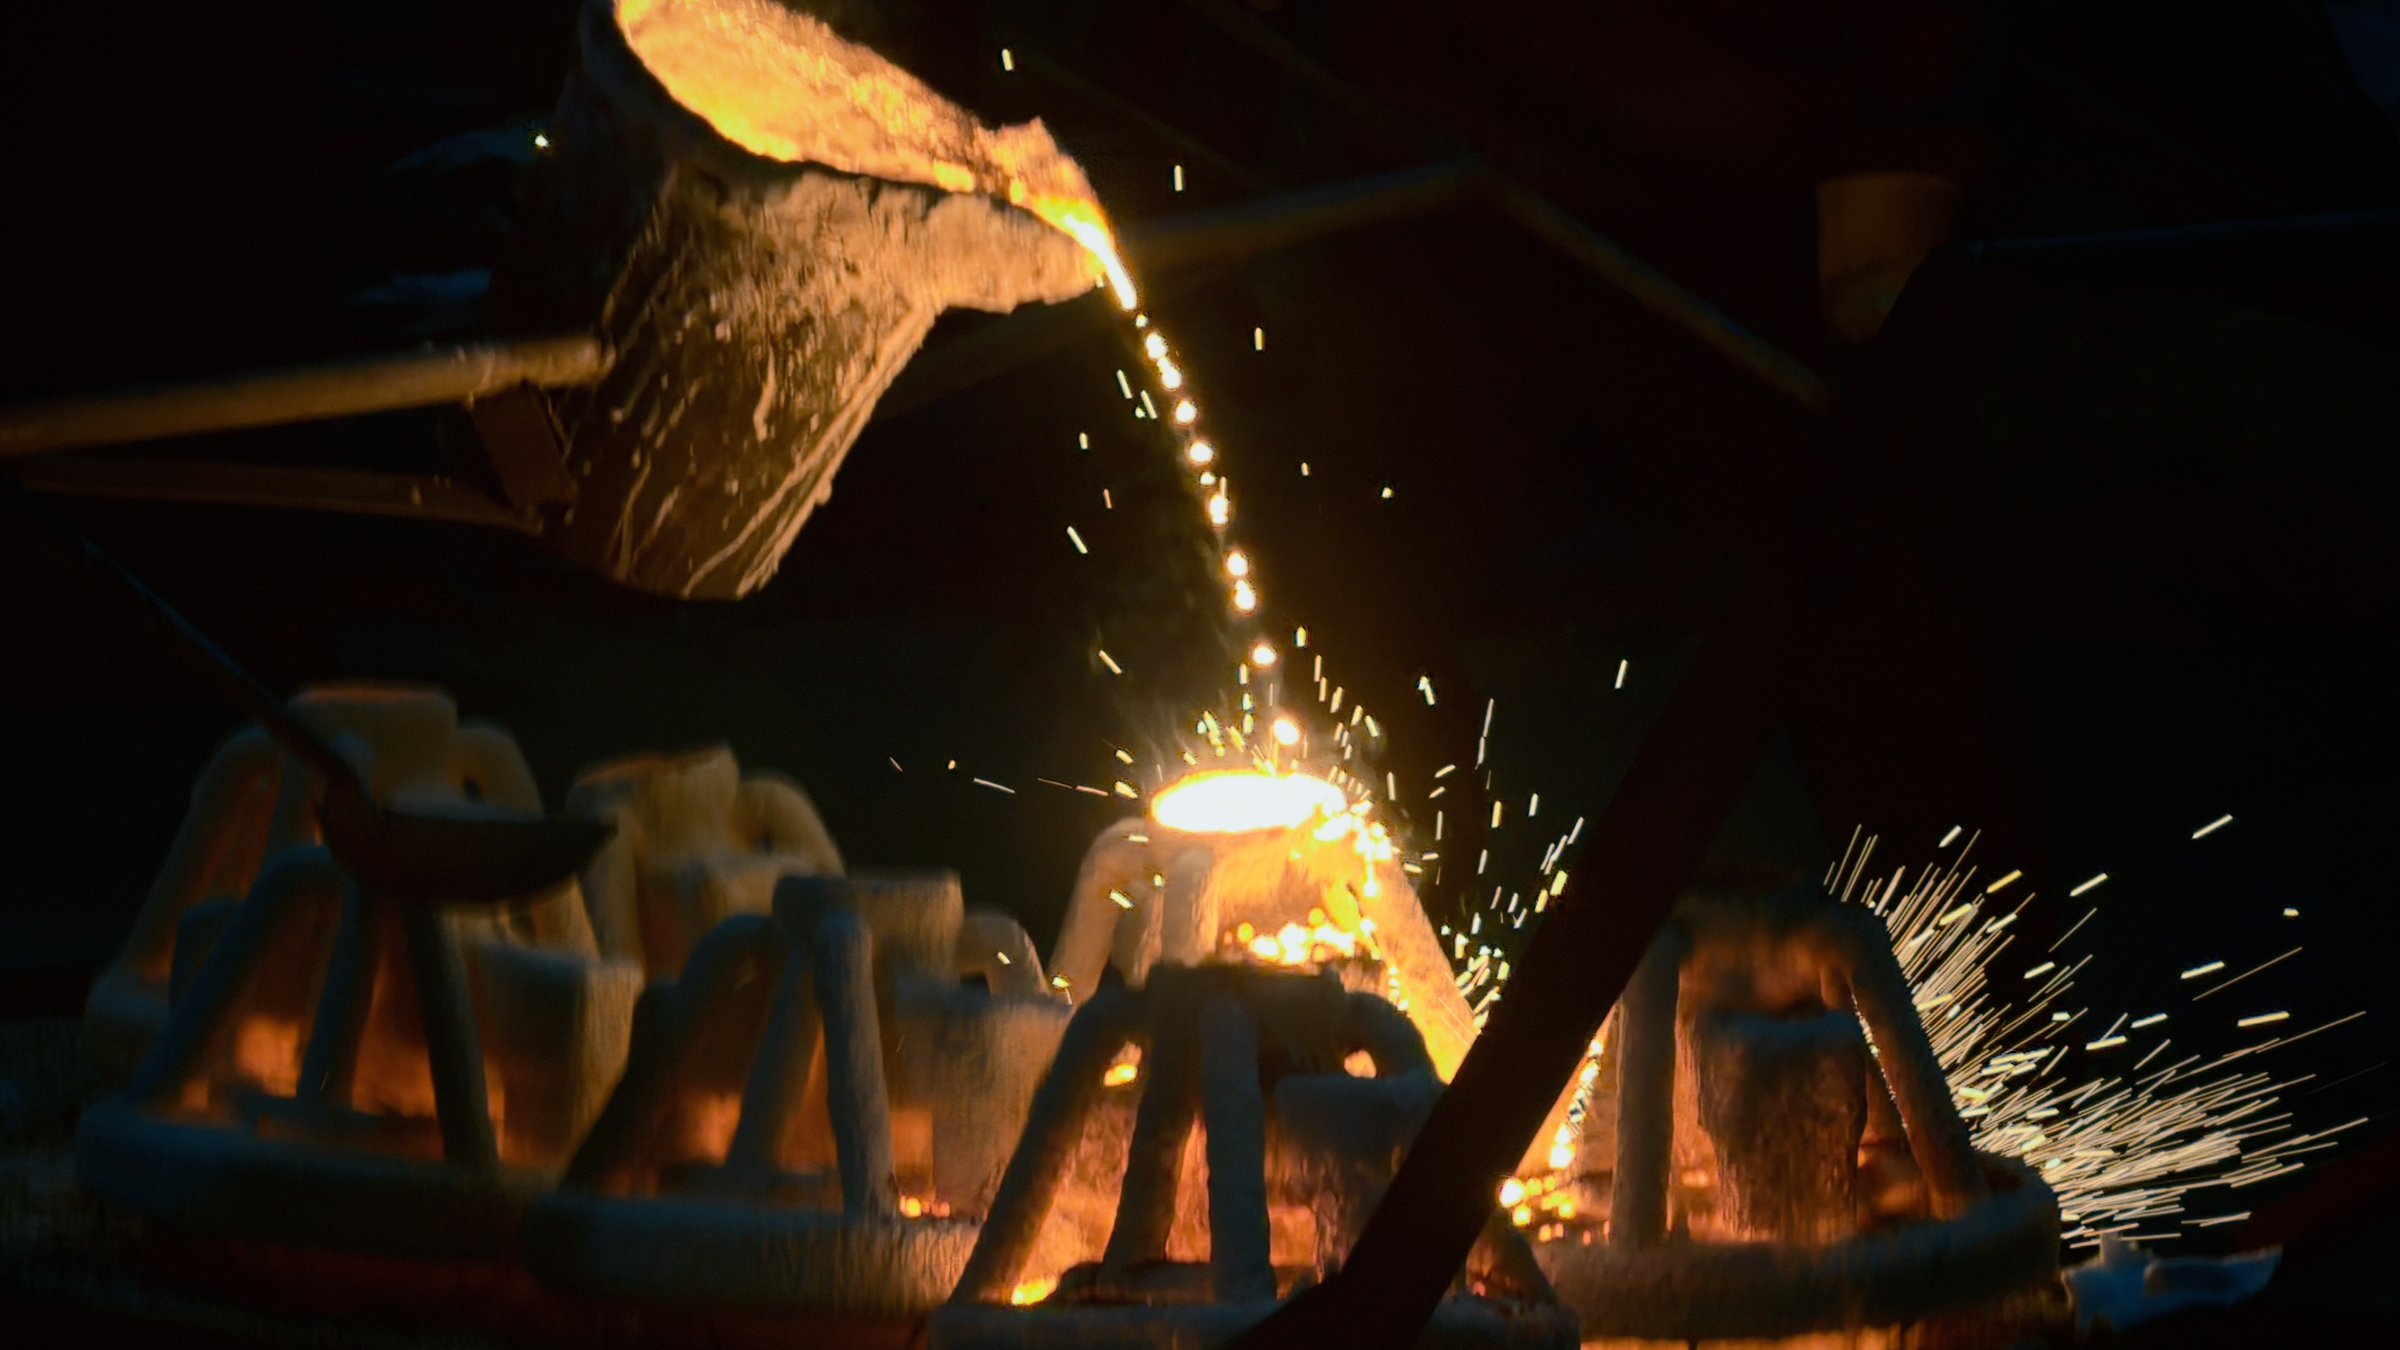
硅溶胶熔模铸造与 CNC 机加工配套交付,单件重量覆盖数克至 100 公斤。产品以阀门件与管路管件为主, 多数订单按客户图纸定制,可稳定处理结构复杂、壁厚不均、形位公差要求较高的零件。 提交图纸后,先免费出具铸造工艺性评审(DFM)意见,再进入报价环节。
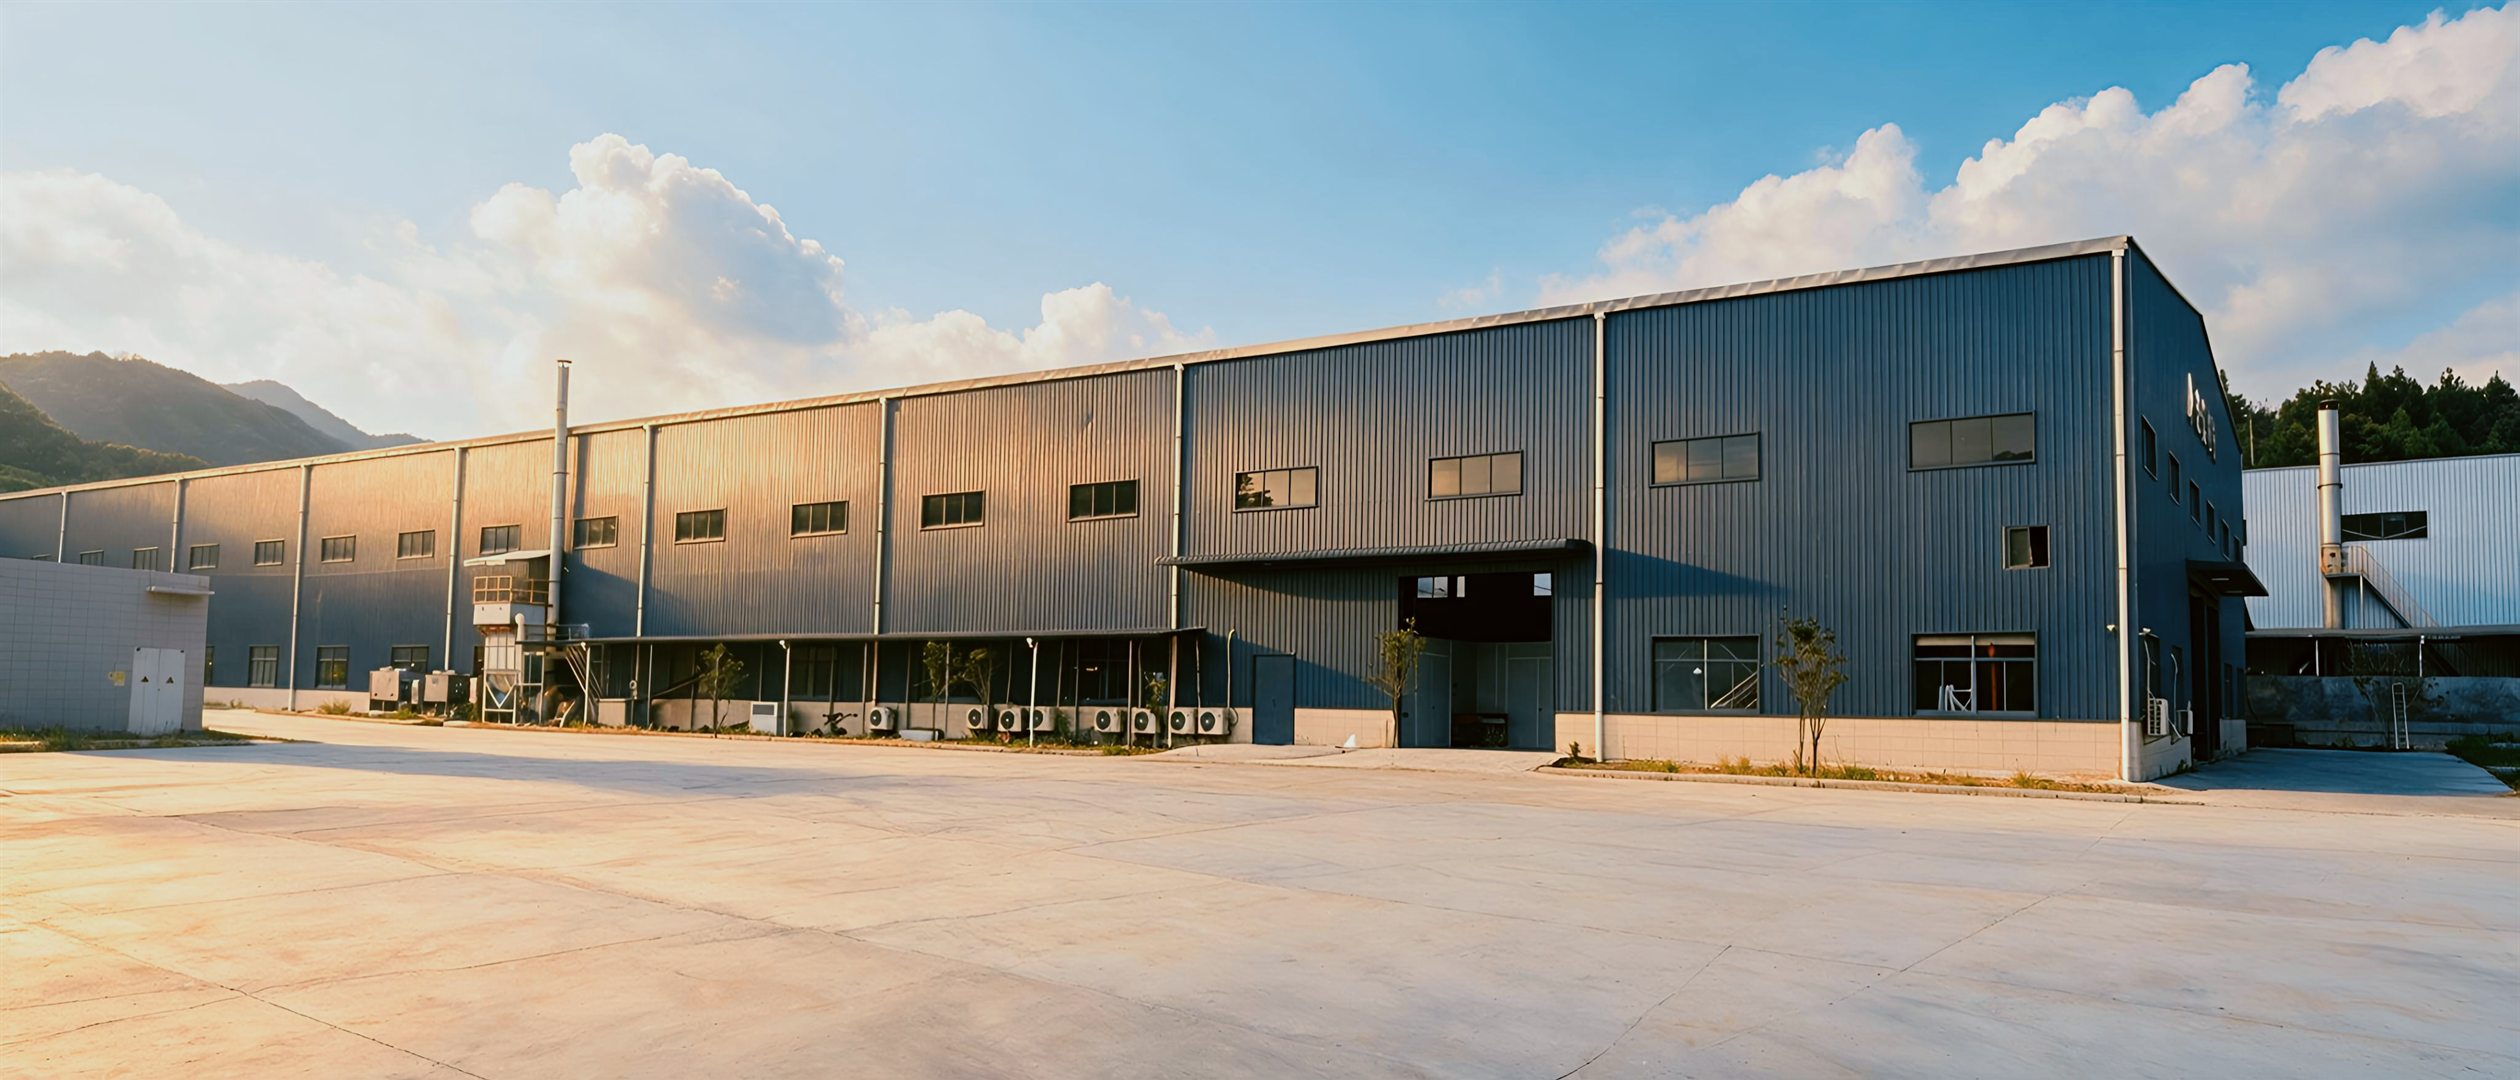
三明市宏亿科技发展有限公司成立于 2022 年 4 月,厂区位于福建省三明市大田县上京镇上京工业园区京园路 55 号, 占地 55 亩(约 3.67 万㎡),是一家专注熔模精密铸造与 CNC 机加工的制造企业,现有员工 100 余人。 厂区配备中频感应电炉 3 台(150kg × 2、250kg × 1),采用硅溶胶熔模铸造工艺, 并以光谱分析仪做炉前成分控制;配套加工设备 16 台,加工能力可达五轴。公司已通过 ISO 9001 质量、ISO 14001 环境与 ISO 45001 职业健康安全三体系认证。 产品以阀门件、管路管件为主,多数订单是按客户图纸的非标定制件,远销台湾、日本及欧美地区。
六大能力模块覆盖精密铸造与机加工完整链条,任一环节的质量问题均可在统一体系内定位与纠正。
硅溶胶制壳工艺,型壳强度高、表面质量好,适合结构复杂的零件一次成型。
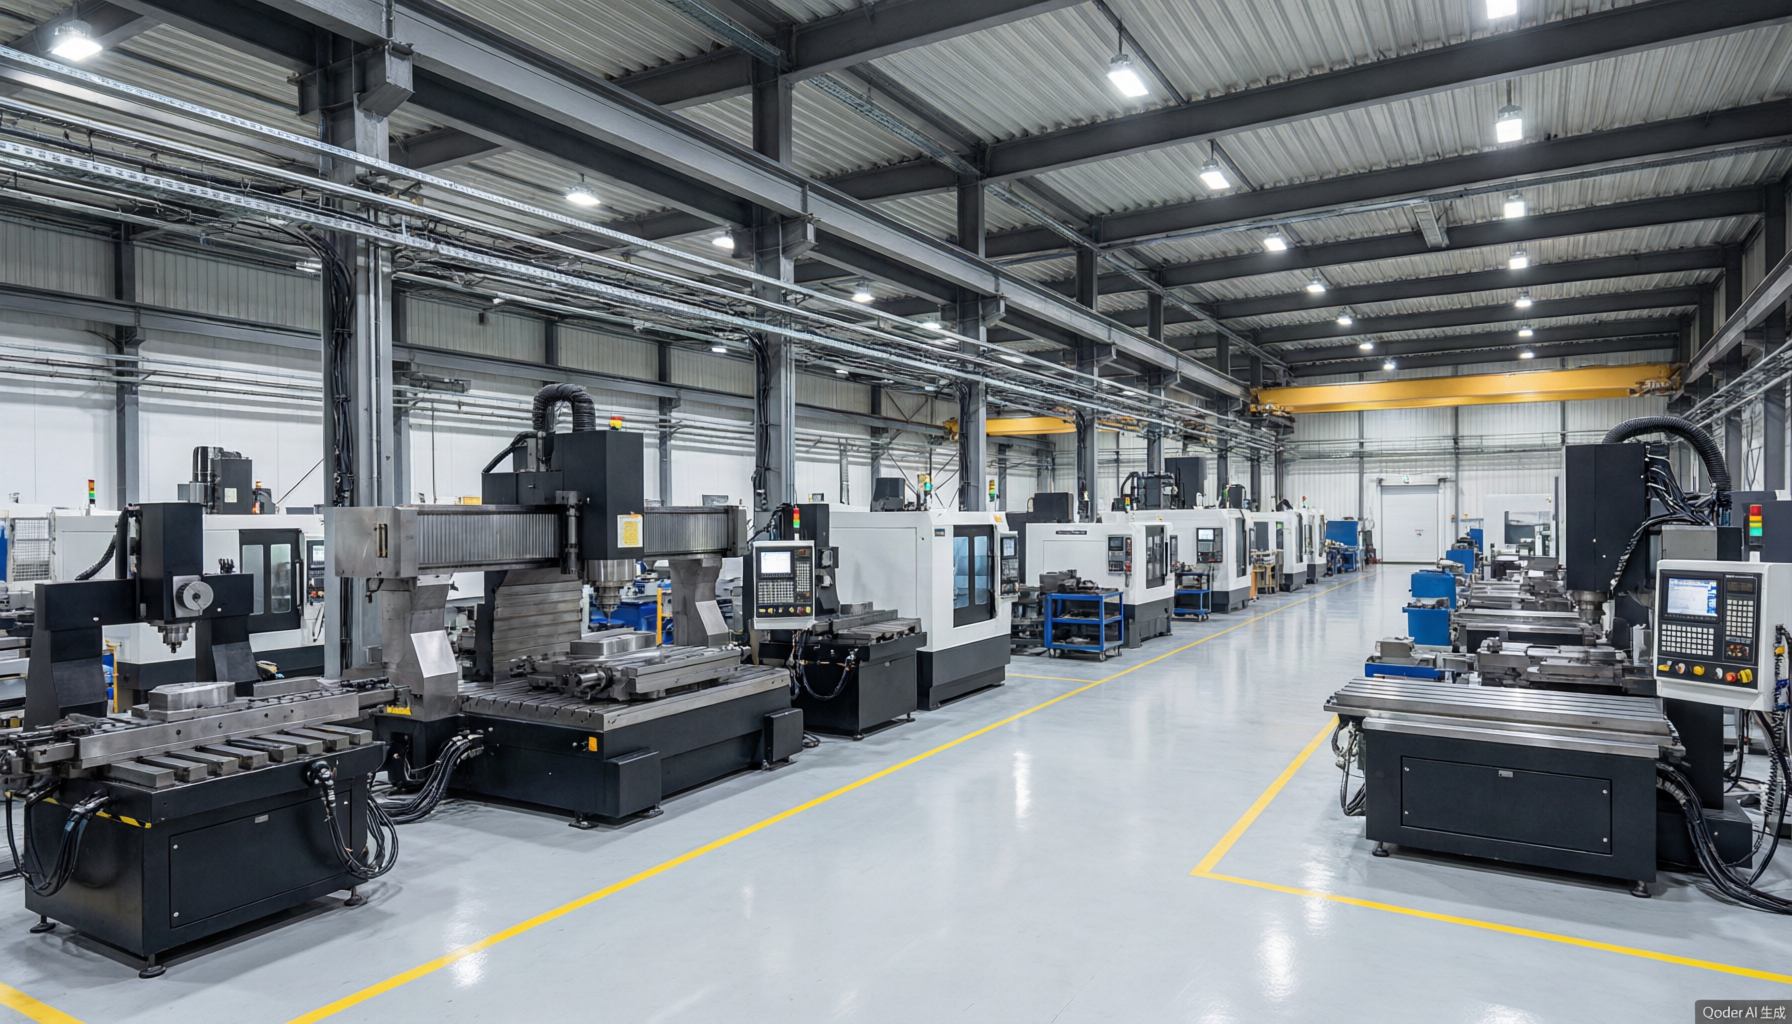
加工设备 16 台,加工能力可达五轴;铸造与机加工统一排产,交期与质量责任单一。
多数订单为按客户图纸制作的非标定制件,来图、来样均可受理。
中频感应电炉 3 台,炉前光谱分析确认成分合格后再浇注,从源头控制材质。
ISO 9001 体系运行,出厂前按成分、尺寸、外观三项做基础检验并留存记录。
从清理打磨到出口包装一条完成,长期供货台湾、日本及欧美客户。
下列品类为常见供货示例,实际产品规格以客户图纸为准。
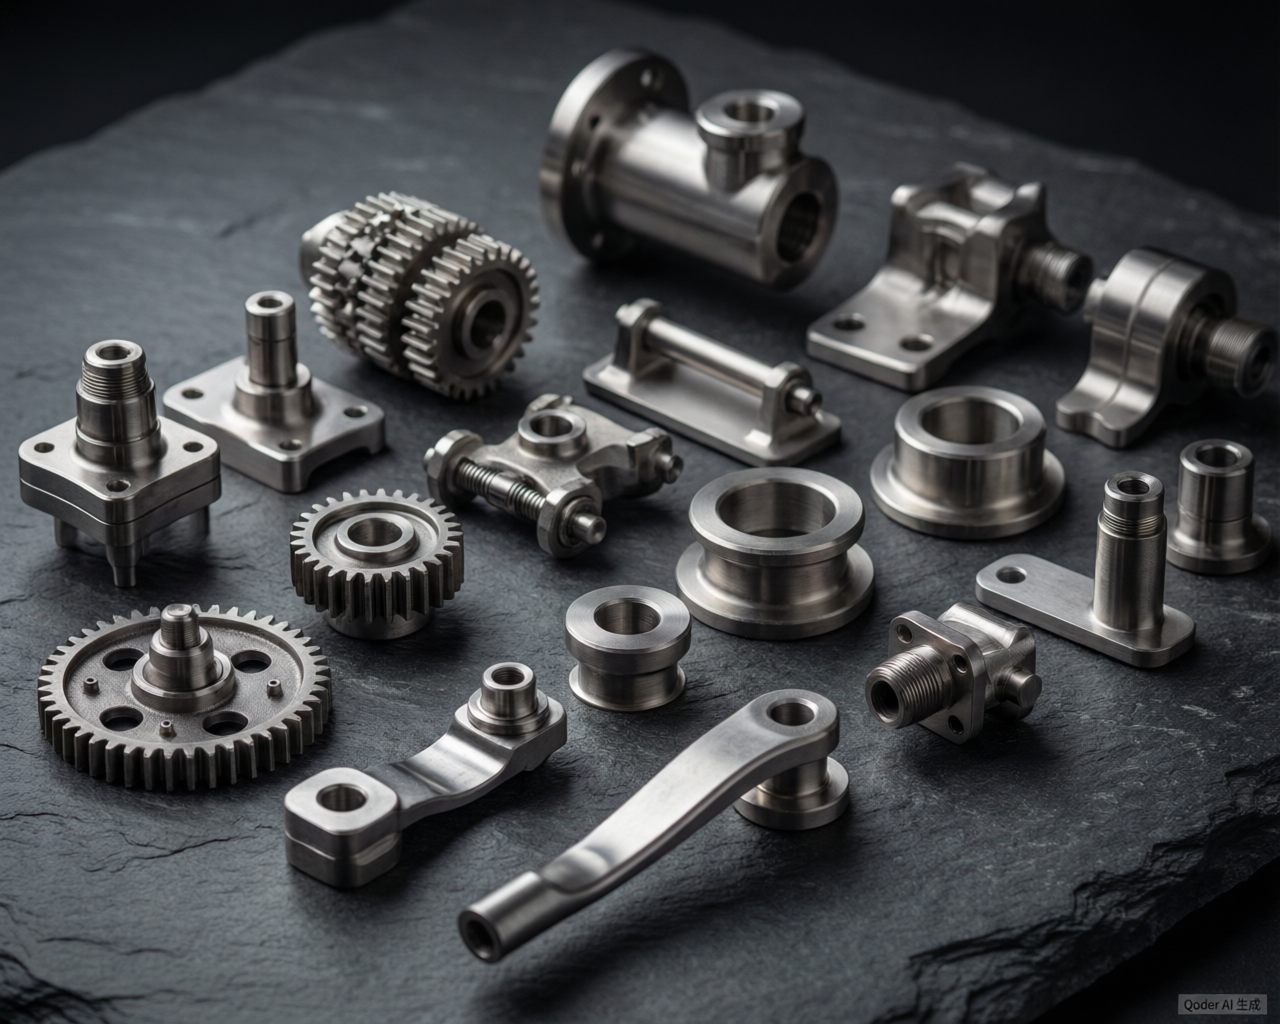 阀门件
阀体、阀盖、阀瓣、手轮等操作件。内腔流道一次铸出,密封面再由 CNC 精加工完成。
 管路管件
弯头、三通、异径管、管接头、法兰等。承焊面与螺纹面可按标准或按图加工。
 结构件
壳体、支架、轴承座、箱体类零件。可将多件焊接或拼装结构合并为整体铸件,减少装配环节。
 耐磨件
衬板、轴套、导板、锤头等易损件。碳钢与铸钢牌号可选,可配合热处理要求。
 五金件
家具五金、扶手配件、装饰件、夹具与设备配件。一模多腔组树生产,尺寸一致性好。
铸钢件
25 号钢、A3、45 号钢与 WCB 常规铸件,适合承力与后续需淬回火的零件。
机加工
可单独承接机加工订单。复杂角度、曲面与多面体零件由五轴一次装夹完成。
 非标定制
多数订单为特殊定制件,可依图纸或实物样品开发,先出具工艺性评审意见再报价。
下图为硅溶胶熔模铸造主流程。每一步都有对应的工艺规程与检验节点,异常可以在下一道工序之前拦截。
先做铸造工艺性评审,确认拔模方向、壁厚与浇冒口位置,再制作压蜡模具
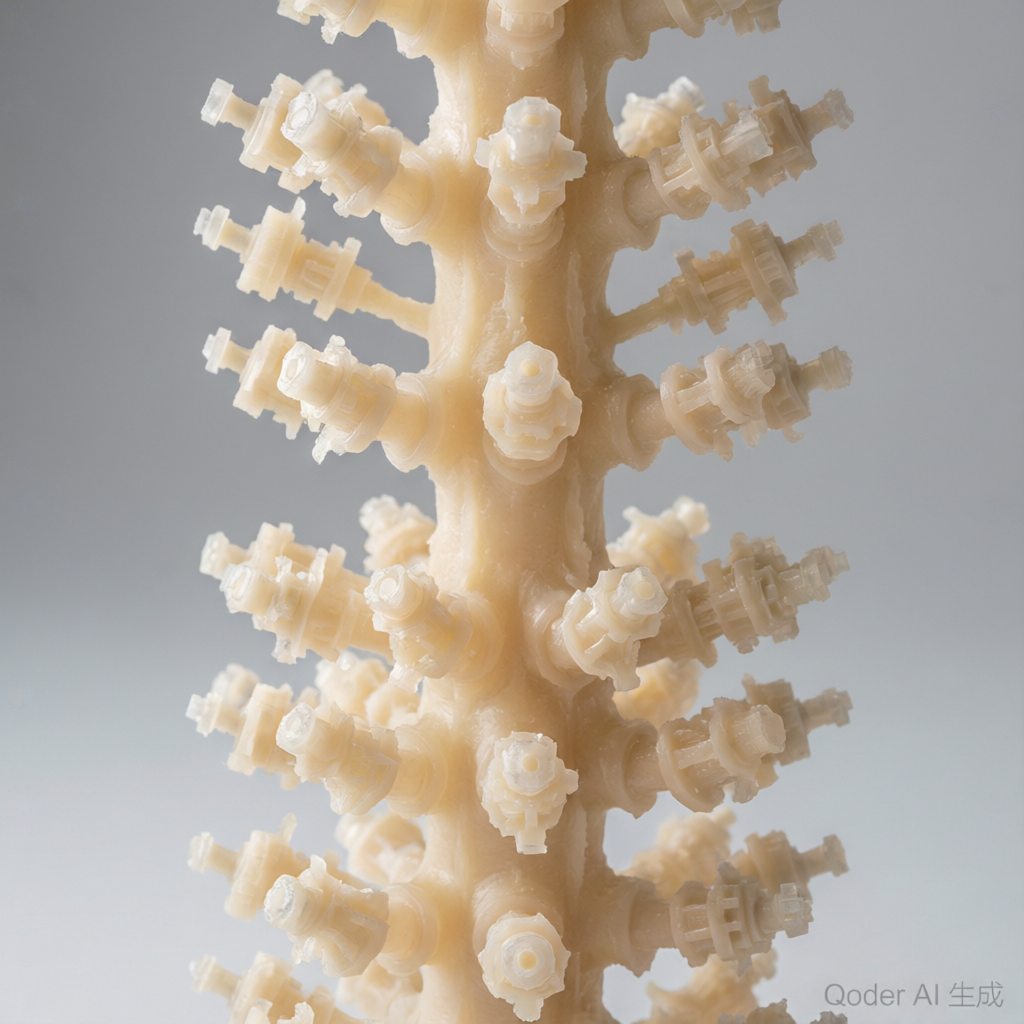
中温蜡、低温蜡两条射蜡线分别注蜡成型,检查蜡模完整性后焊接浇道组树,一模多腔提高产量
硅溶胶作粘结剂、锆英粉作面层涂料,逐层挂浆撒砂并控制干燥湿度
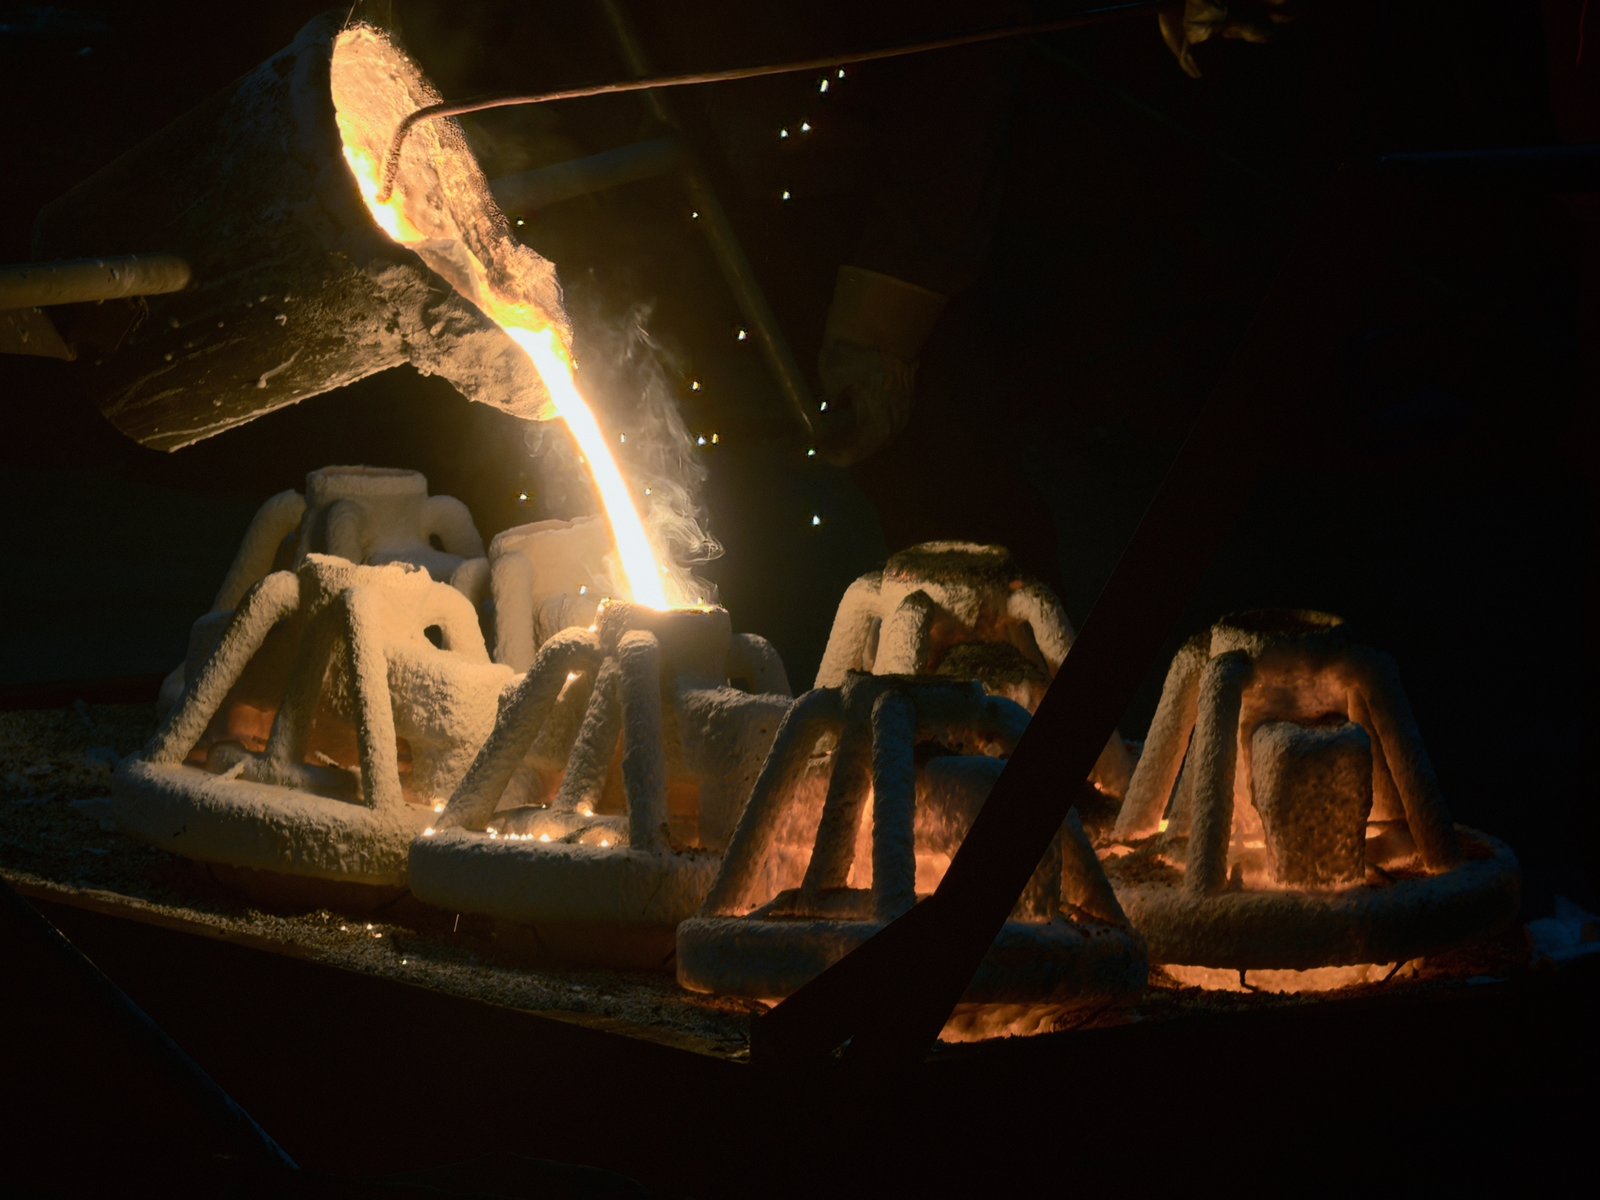
蒸脱蜡料回收再用,高温焙烧型壳以提高强度并去除残留物
按牌号配料入中频感应电炉熔炼,炉前光谱分析确认成分合格后浇注
震动清除型壳砂料,切割分离铸件与浇冒口,砂轮打磨浇口残余
去除表面粘砂与氧化皮,得到均匀的基础表面状态
按材质与图纸要求做退火处理,消除铸造应力、稳定组织与硬度
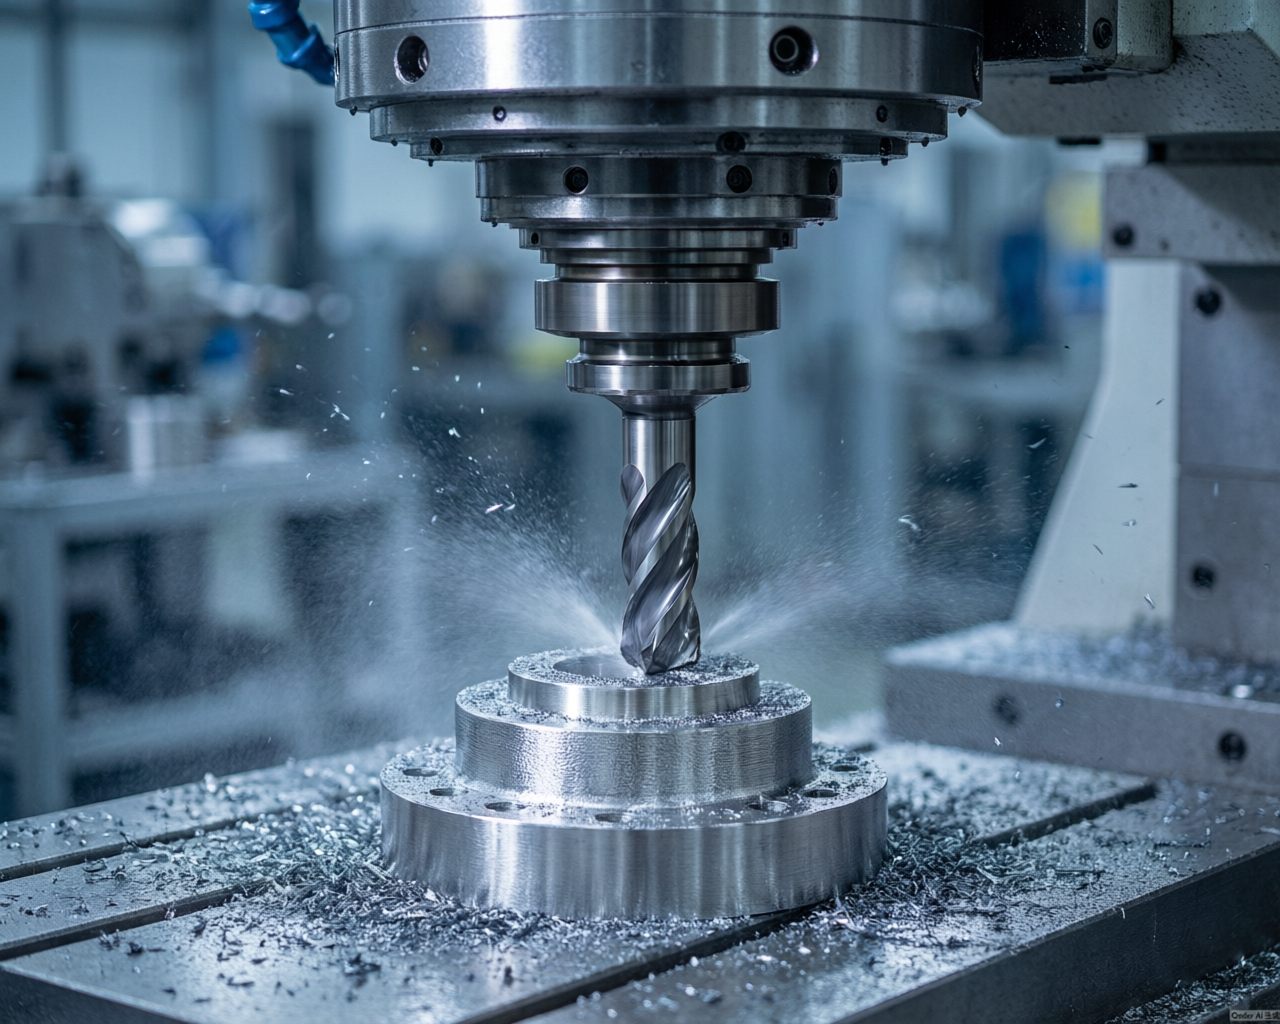
密封面、螺纹、孔系与配合面精加工,复杂角度件可用五轴一次装夹
关键尺寸按图检验,成品逐件检查外观,按 ISO 9001 体系留存批次记录
酸洗表面,不锈钢件可同步钝化,并按客户要求做产品标识与唛头
木箱 / 托盘防潮包装,出口订单配合装箱清单与报关资料
下表为我厂常规生产的材质牌号。特殊牌号或合金钢请先提交图纸,经熔炼与工艺可行性评估后答复。
| 材料类别 | 常用牌号 | 典型应用 | 热处理状态 | 备注 |
|---|---|---|---|---|
| 优质碳素钢 / 碳钢铸件 | 25 号钢 · A3(Q235) · 45 号钢 | 机械结构件、耐磨件、通用五金 | 退火 / 正火 + 回火 | 常规件,成本与性能均衡 |
| 一般工程用铸造碳钢 | WCB | 阀体、阀盖、管路管件、法兰 | 正火 + 回火 | 阀门行业最常用的铸钢牌号 |
| 不锈钢(变形钢号标注) | 201 · 202 · 304 · 304L · 316 · 316L | 阀门件、管件、耐蚀配件、装饰件 | 固溶处理 | 图纸按板材/棒材牌号标注时用此列 |
| 铸造不锈钢(铸件牌号标注) | CF8 · CF8M | 同上,出口件与阀门件常用 | 固溶处理 | CF8 对应 304,CF8M 对应 316 |
| 其他材质 | 特殊牌号 / 合金钢 / 客户指定 | 按图纸具体评估 | 按技术要求 | 需先做熔炼与工艺可行性评审 |
提示:同一产品,图纸标注 304 或 CF8 对应不同的执行标准与报价方式。 外贸订单尤其建议在图纸上写明牌号与标准体系(GB / ASTM / JIS / EN), 以便一次性确认,避免量产阶段返工。
熔模铸造与机加工配套,适用于结构复杂、材质要求明确、规格变动频繁的零件。以下为常见供货方向。
阀体、阀盖、阀瓣、手轮与操作件。WCB 与 CF8 / CF8M 为主,密封面经 CNC 精加工。
弯头、三通、异径管、管接头、法兰。内腔一次铸出,承焊面与螺纹面按图加工。
耐蚀管路与设备配件。316 / 316L 材质为主,成分光谱逐炉确认,可提供材质证明。
过滤阀体、接头、支架与固定件。规格繁多、图纸差异大,适合按图定制的生产模式。
卫生级管件与设备配件。不锈钢材质,表面可做抛光与酸洗钝化处理。
壳体、支架、轴承座、箱体类结构件。可将焊接或拼装结构合并为整体铸件。
小模数齿轮、链轮、联轴节与传动箱体。碳钢 / 铸钢牌号,齿形与配合面经 CNC 精加工。
支架、泵体、轮毂座与底盘附件,主要供应维修与售后市场的多品种需求。
接线盒、仪表壳与传感器外壳。薄壁件退火去应力后酸洗,孔位与密封面一次加工到位。
摆块、凸轮座、导件与夹具。规格繁多,可由硅溶胶工艺一模多腔组树组织批量生产。
衬板、轴套、导板、锤头等易损耐磨件。碳钢与铸钢牌号可选,配合热处理要求。
扶手配件、装饰件、夹具与设备配件。201 / 202 / 304 材质,一模多腔组树生产。
图位按 21:9 与 4:3 两种规格预留:21:9 用于厂区外观横幅,4:3 用于各工序工位特写。照片均为厂区实拍,仅做光线与色彩校正。
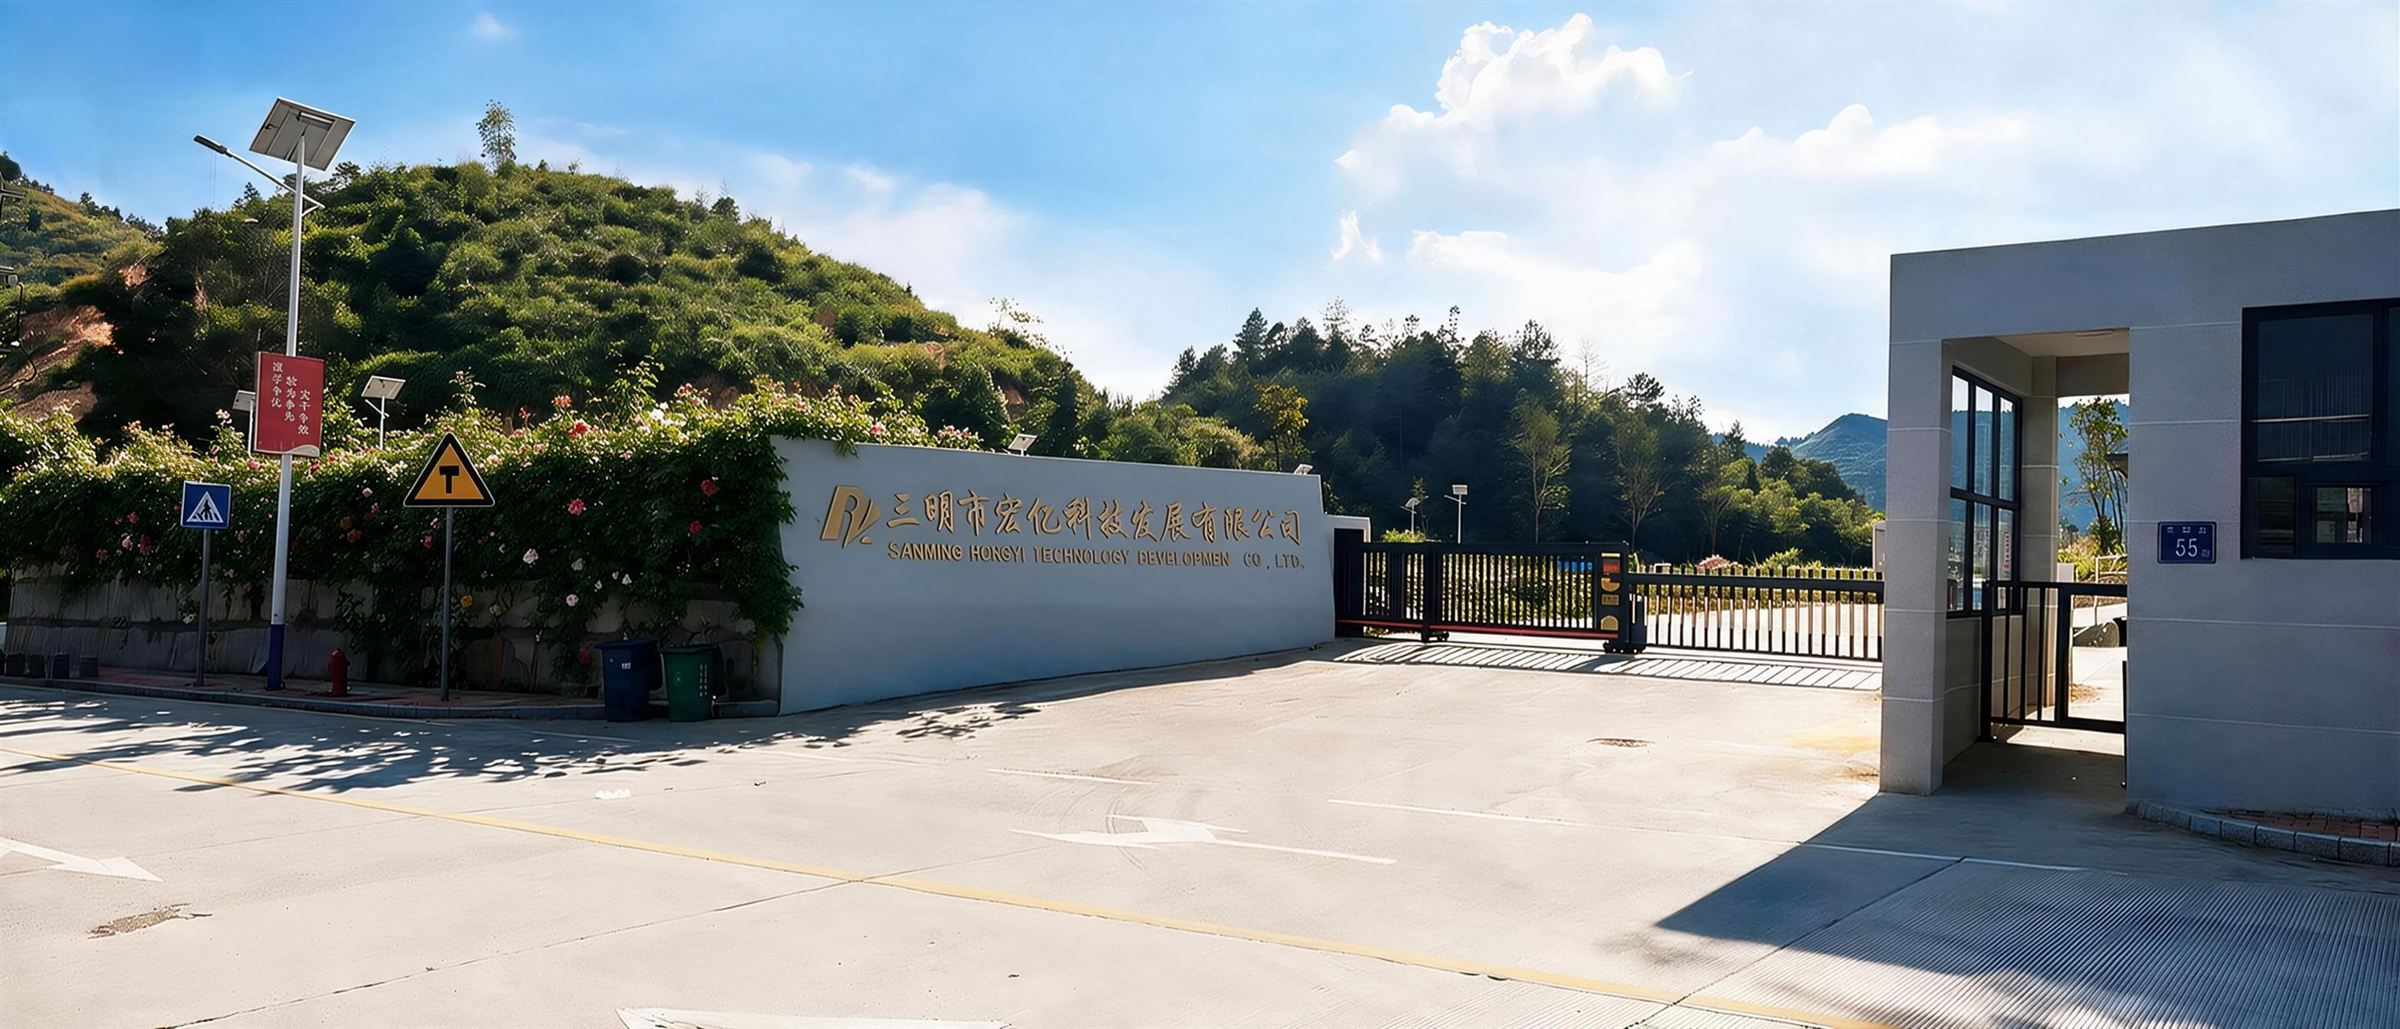
厂牌墙上是企业中英文全称,右侧为门岗与电动伸缩门,门牌为京园路 55 号。
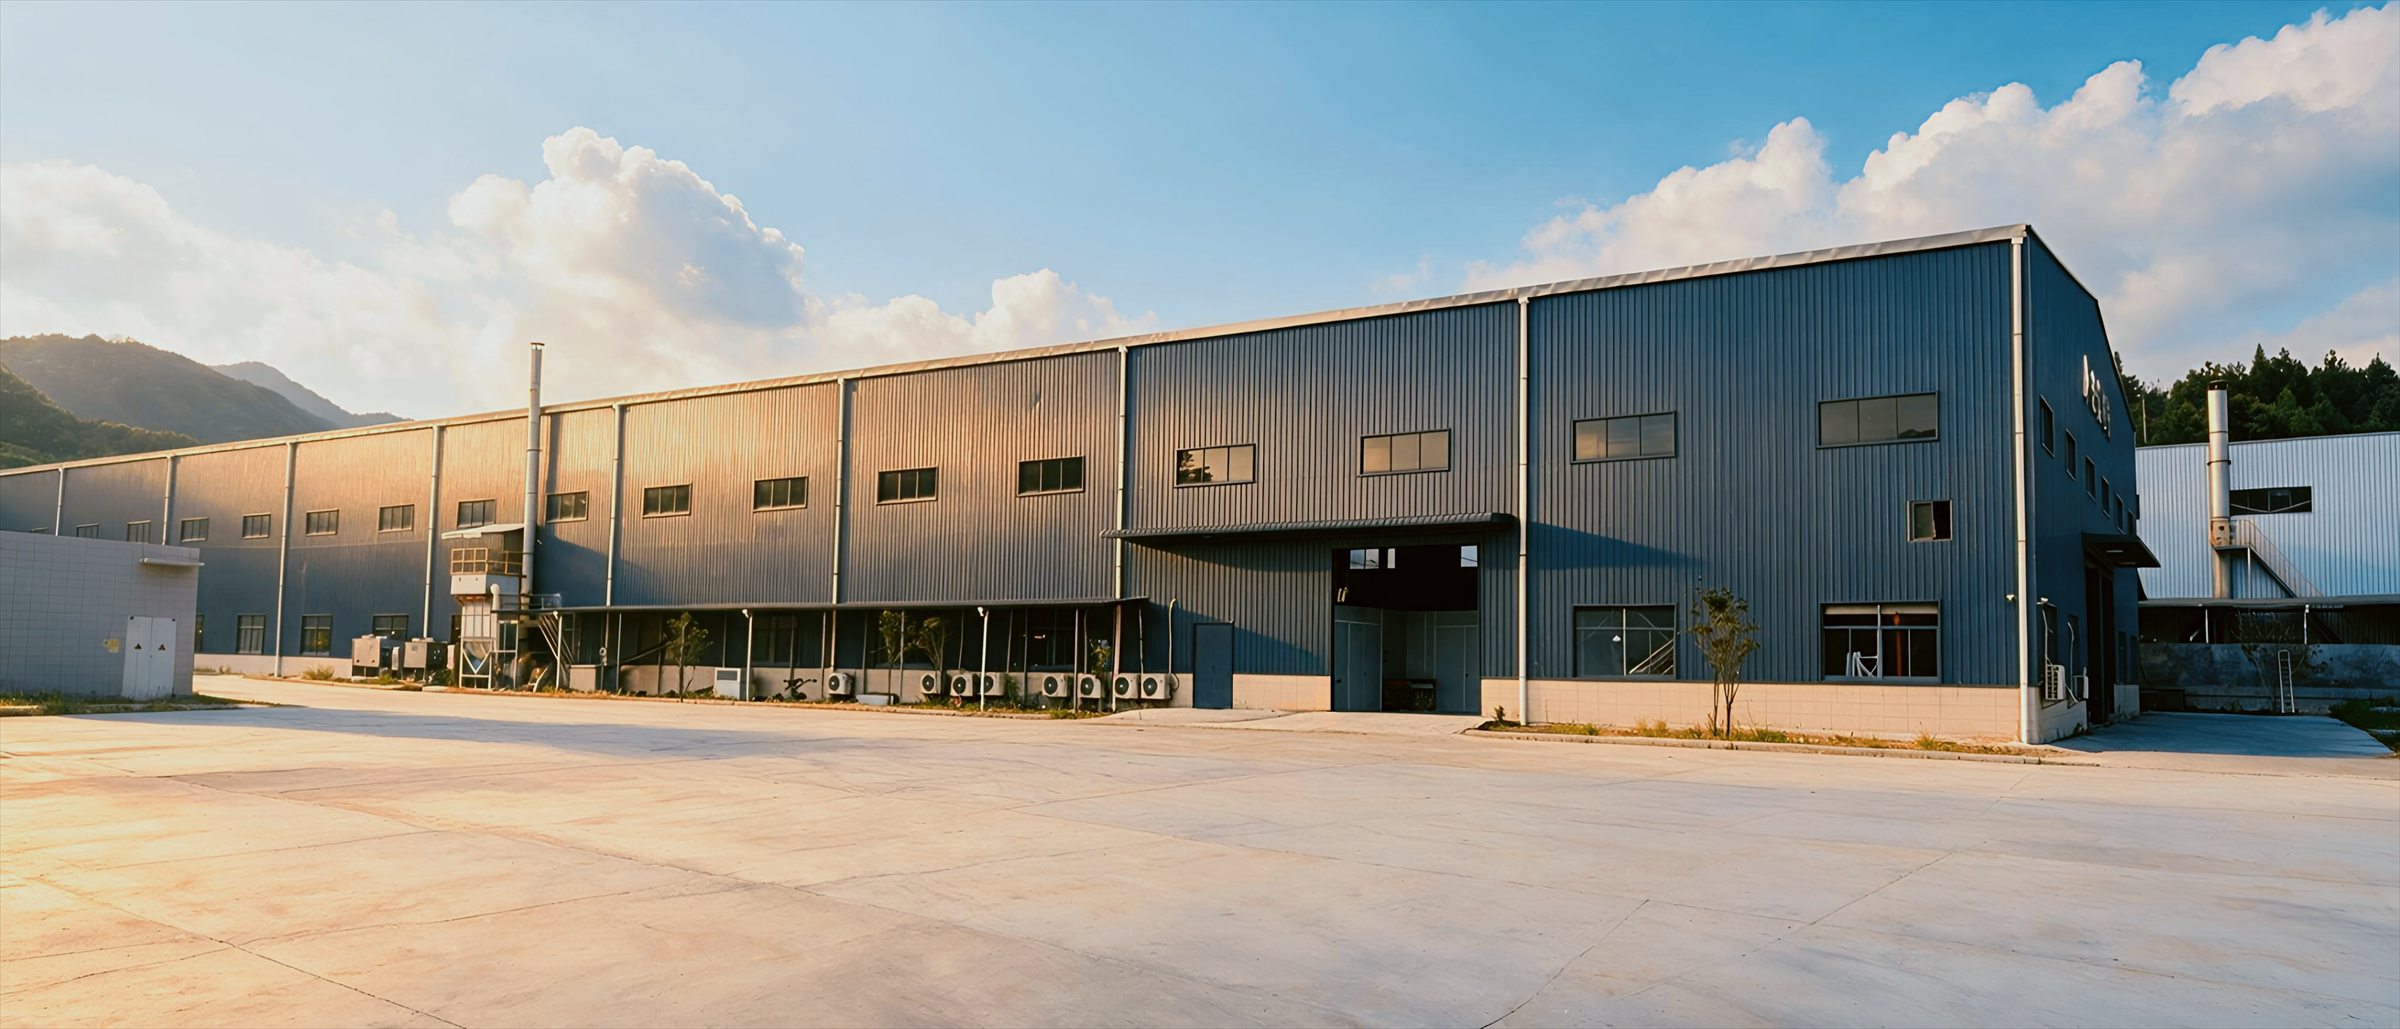
主厂房长边立面与前场硬化地面,前方用于物料周转与停车。
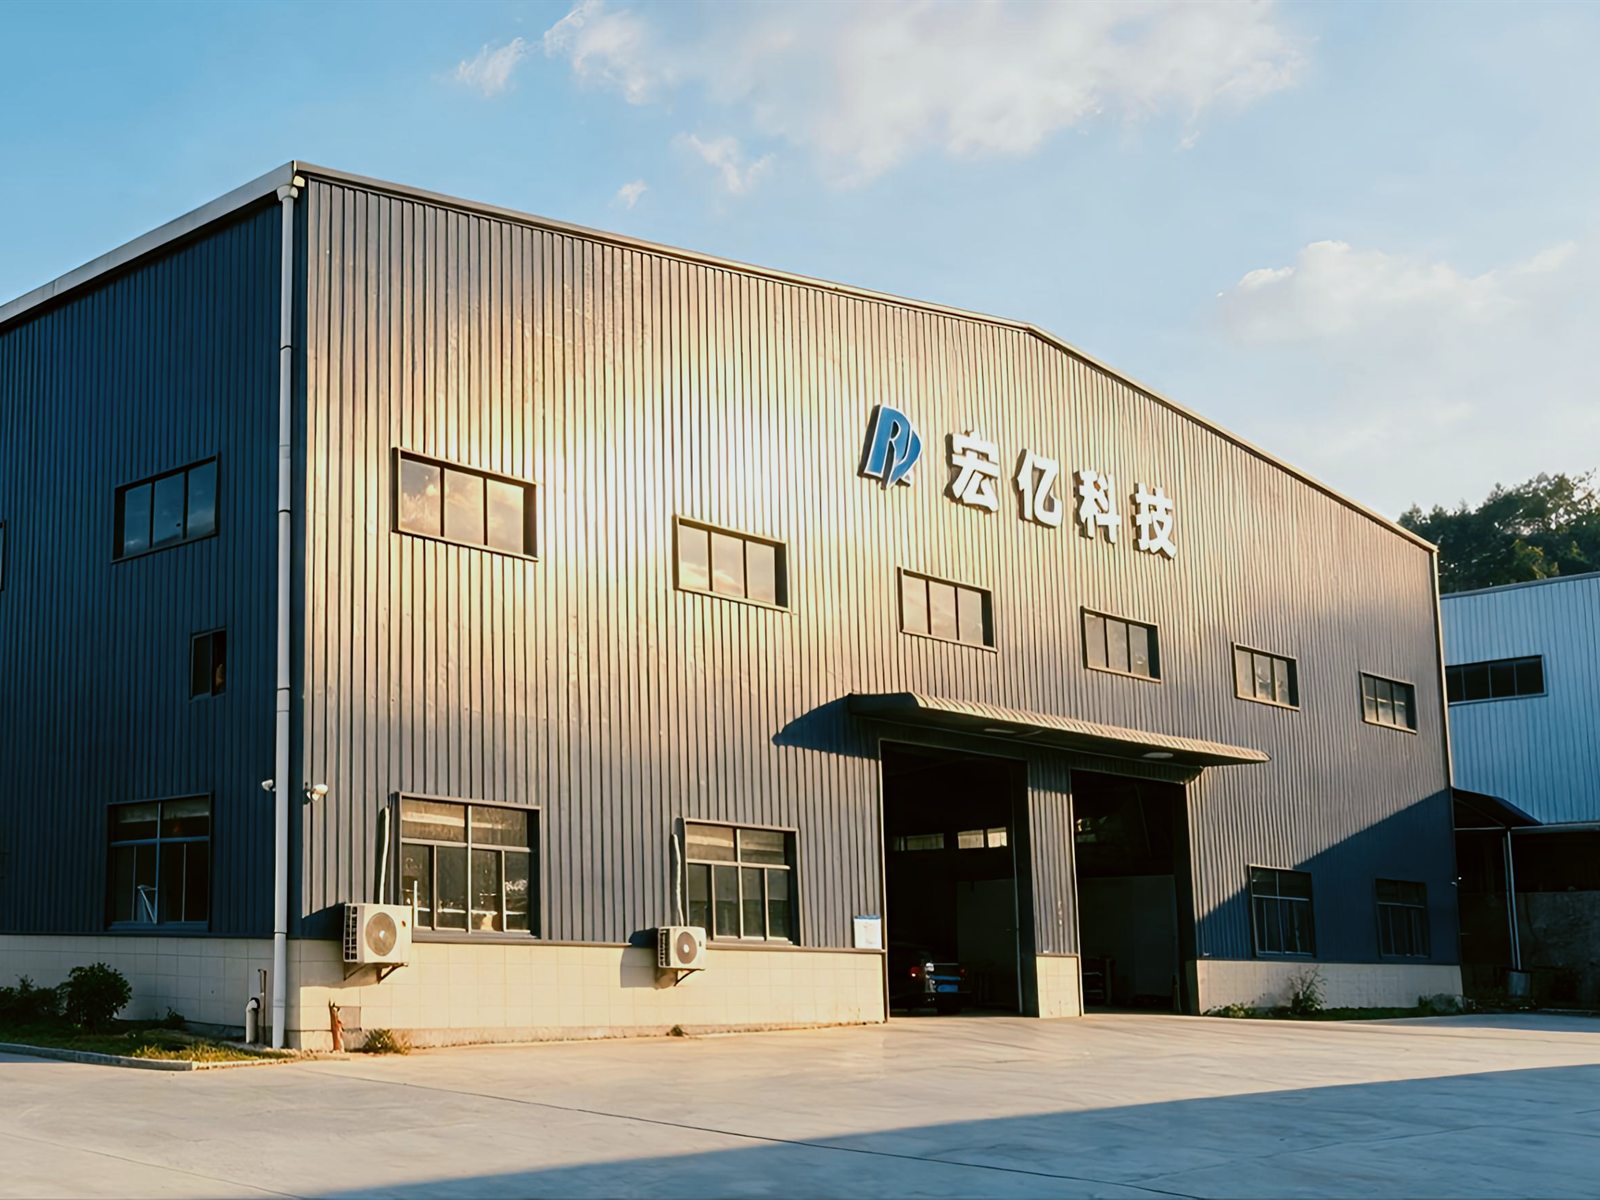
主厂房转角与山墙上的企业标识,下方为进出料门洞。
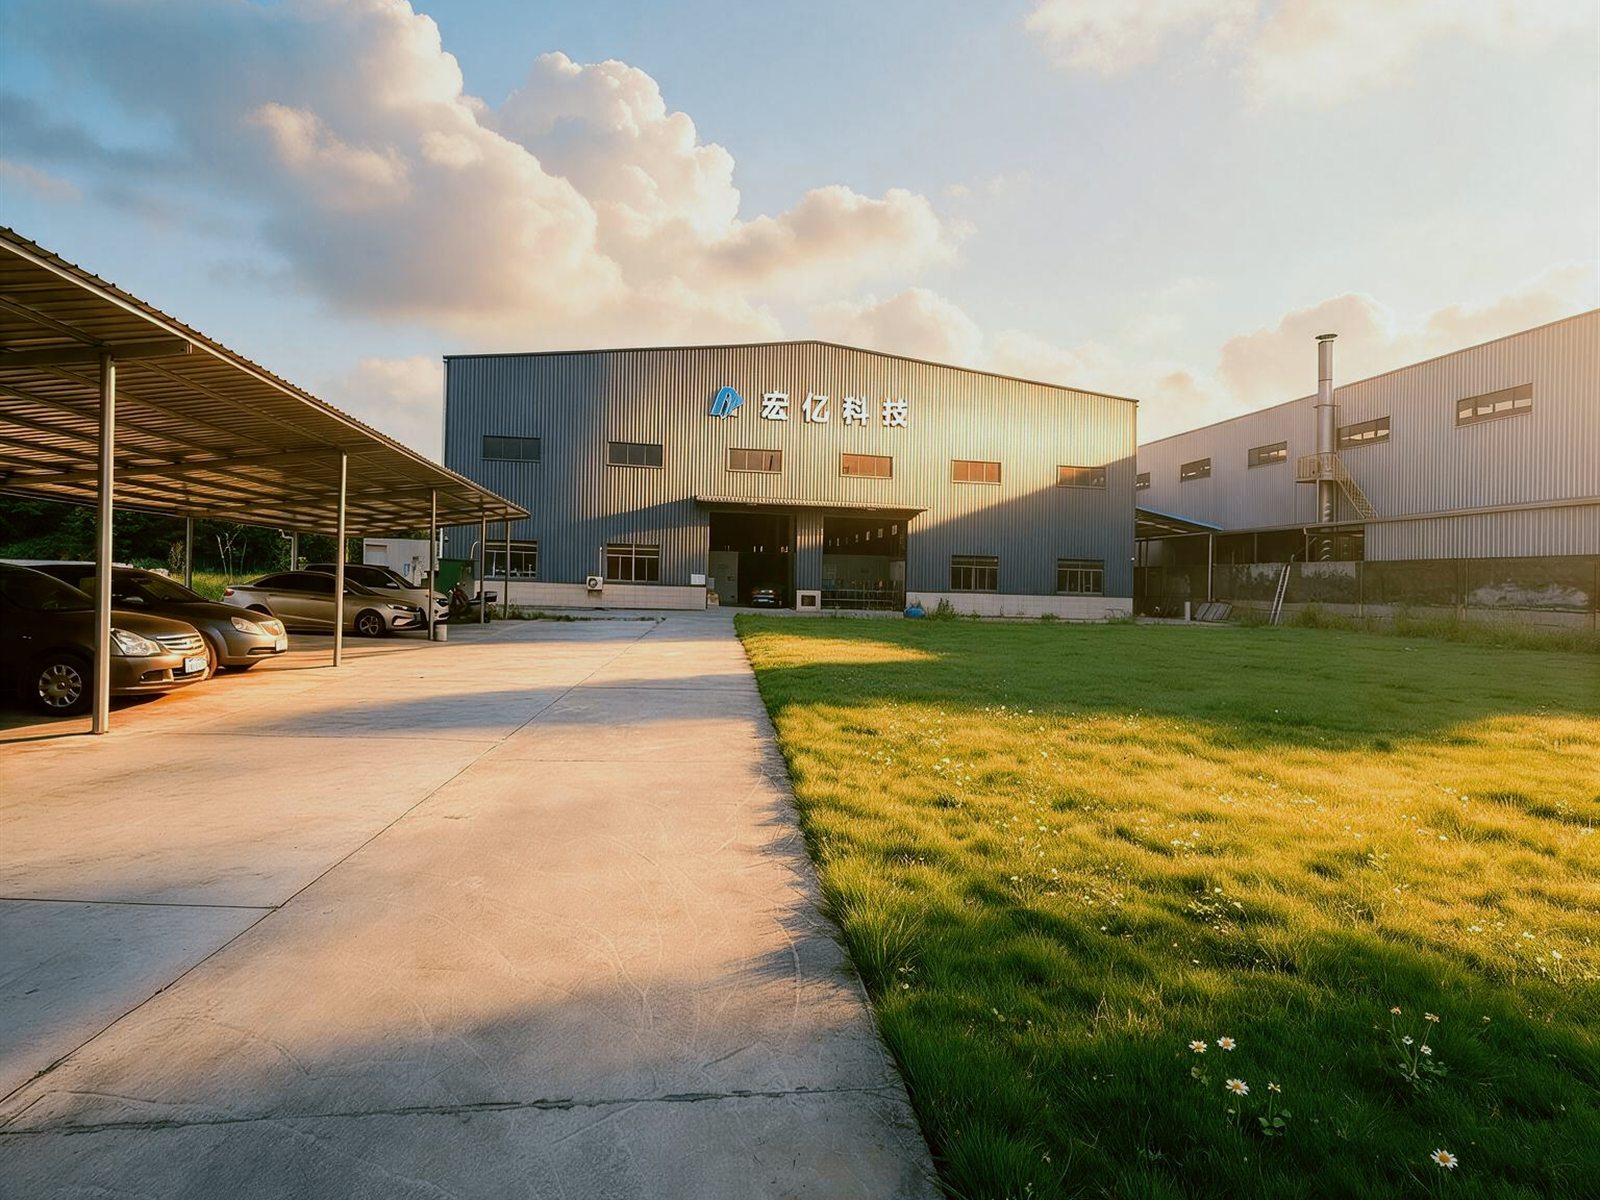
厂区道路一侧设停车棚与绿化带,道路尽头为铸造主厂房。
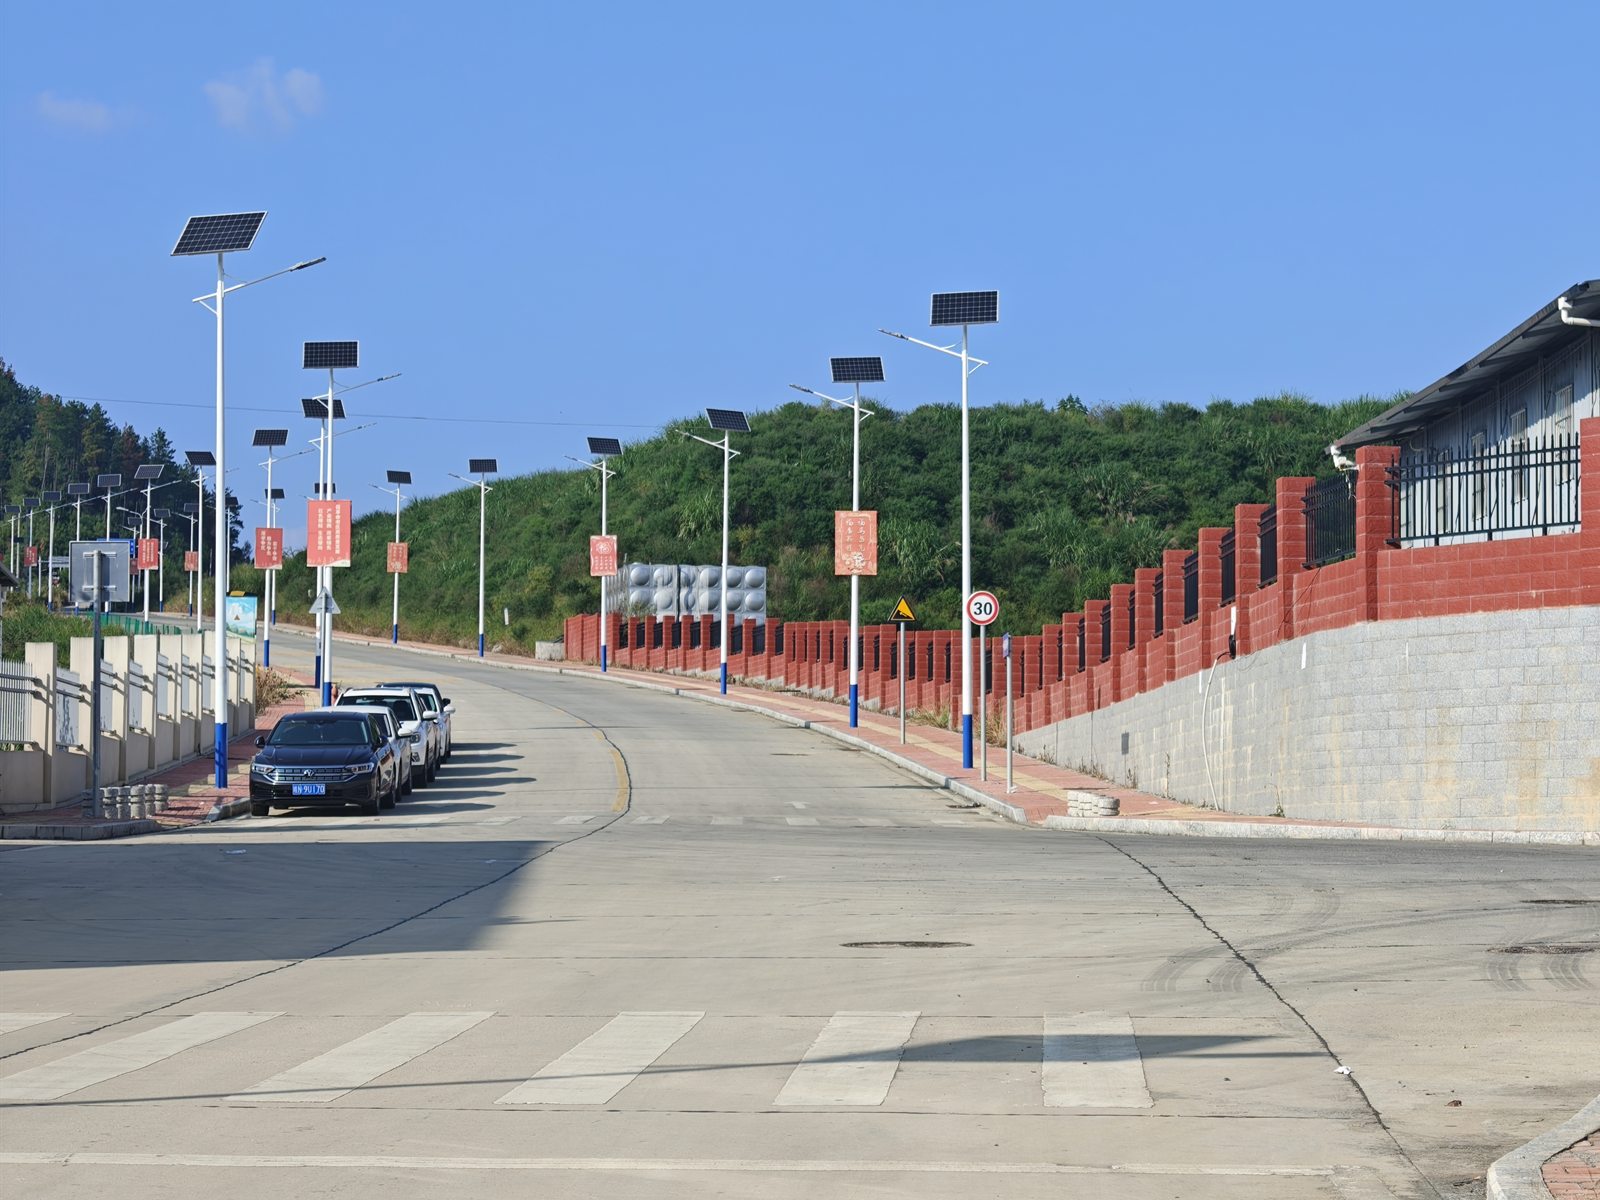
厂区外围的园区道路,路口设人行横道,路侧为太阳能路灯与限速标志。
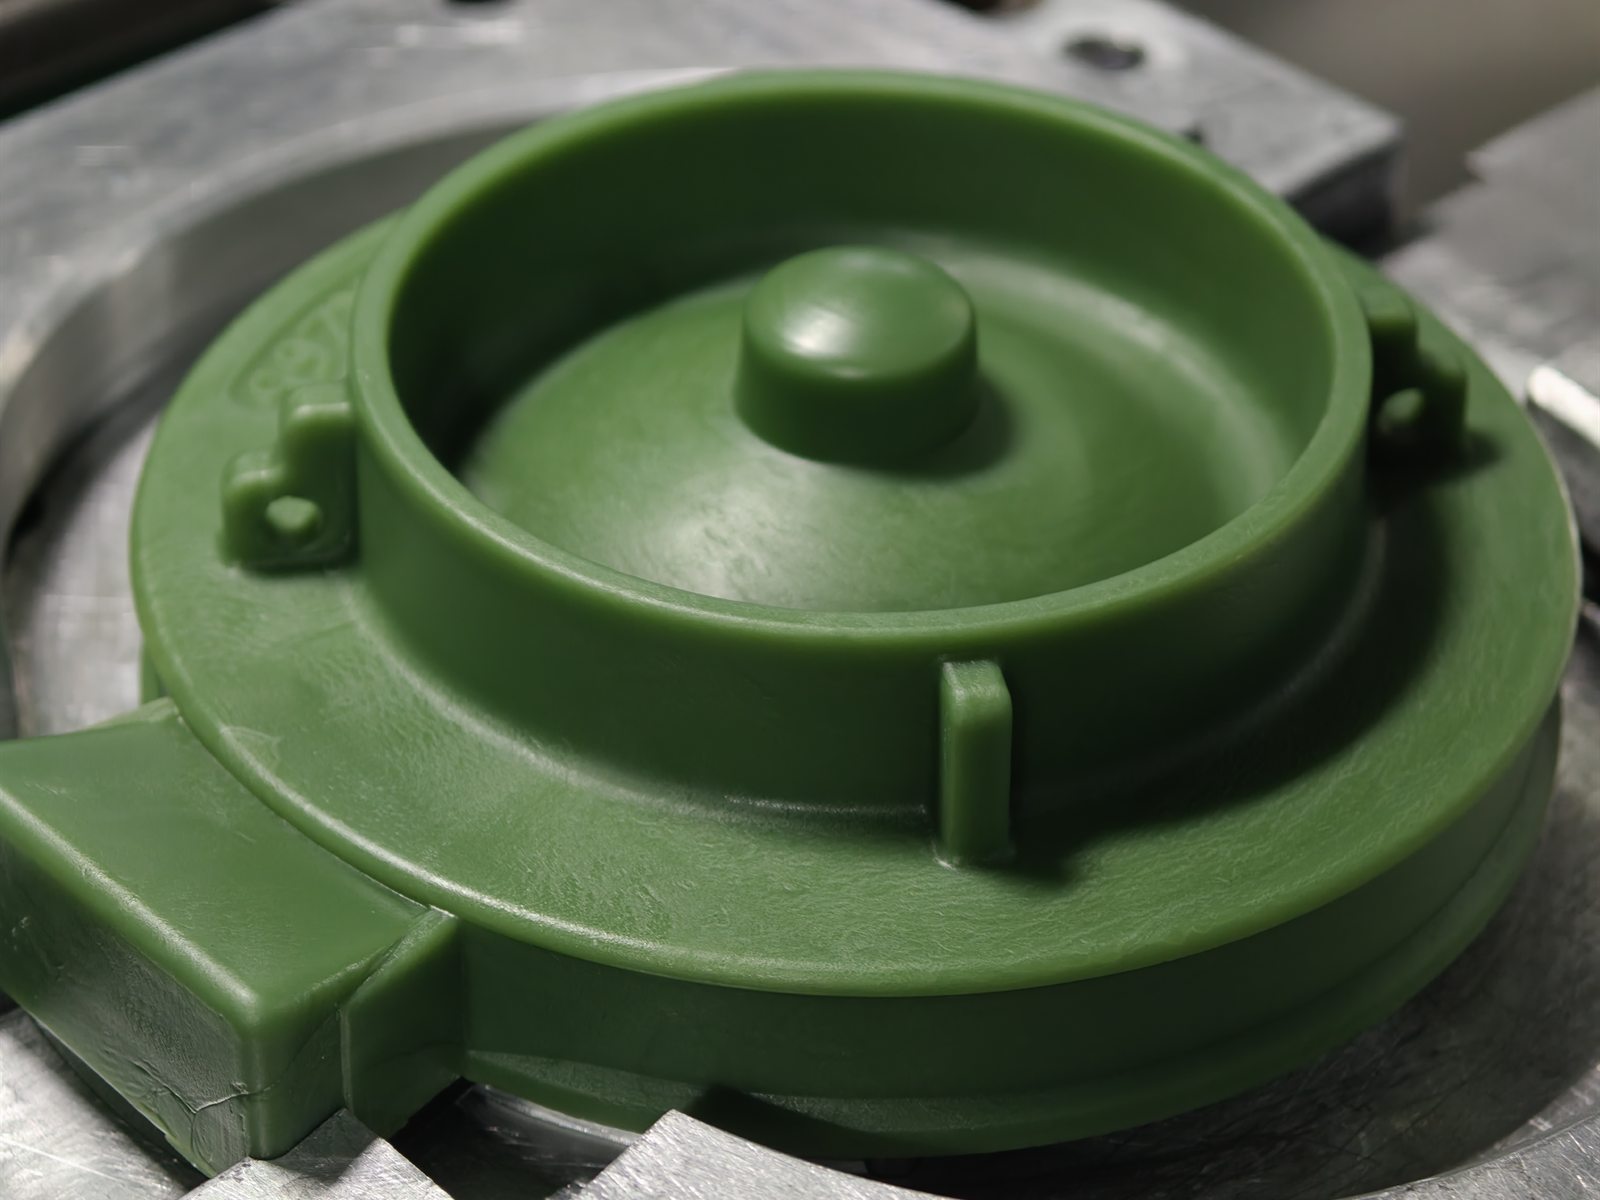
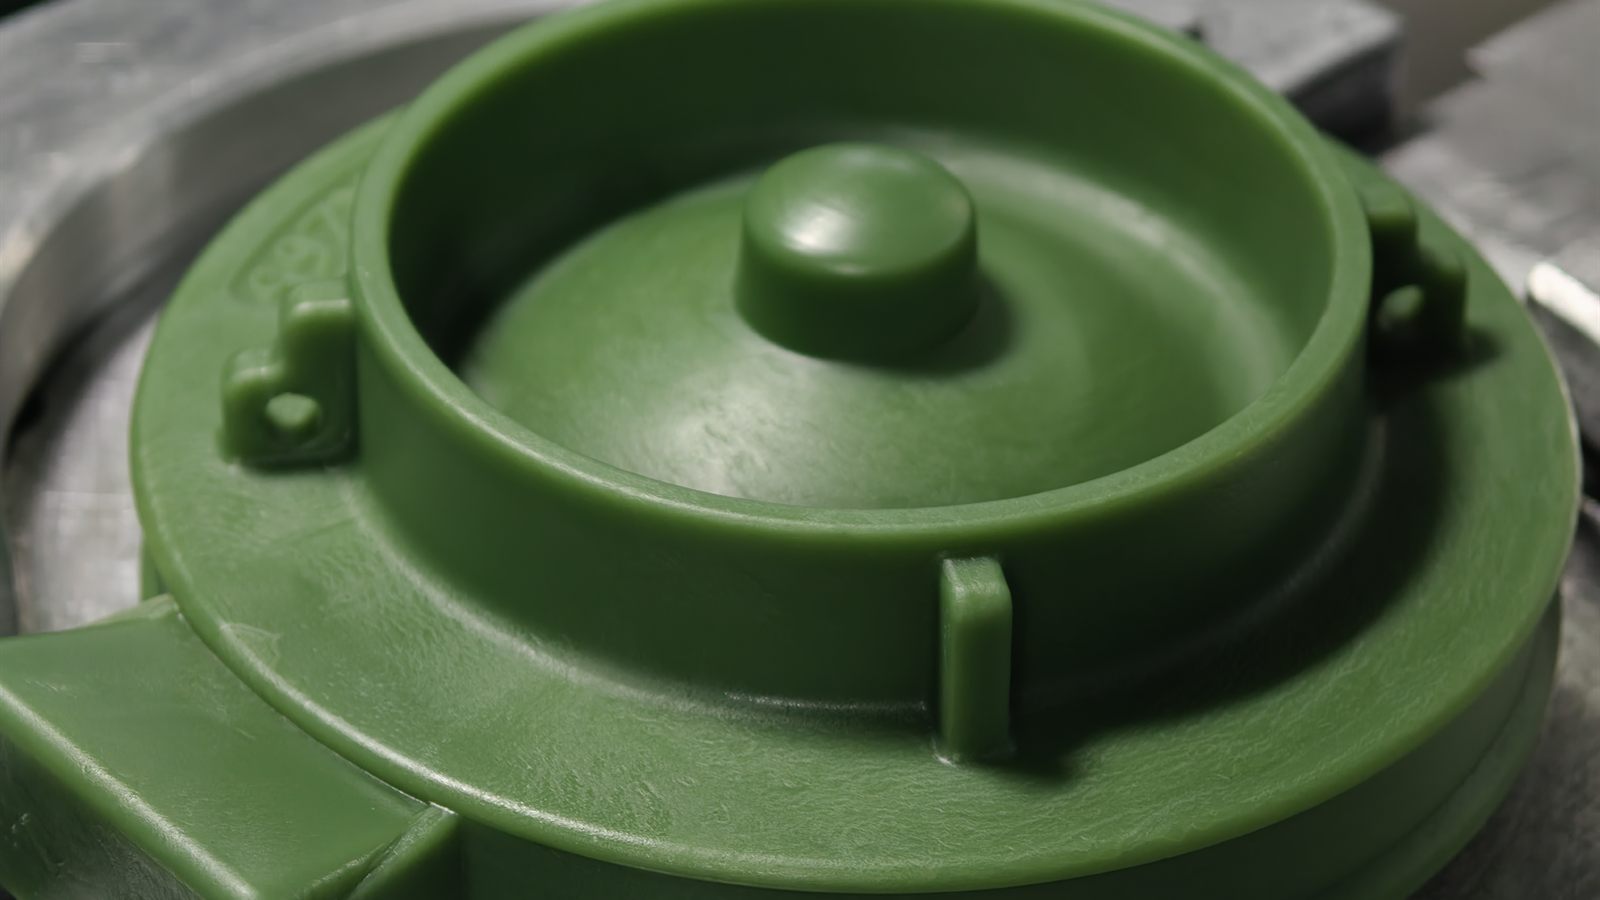
中温蜡与低温蜡两条产线均以金属模具射蜡成型,主体、浇口与组树定位凸台一次射出,脱模后检查表面与尺寸。
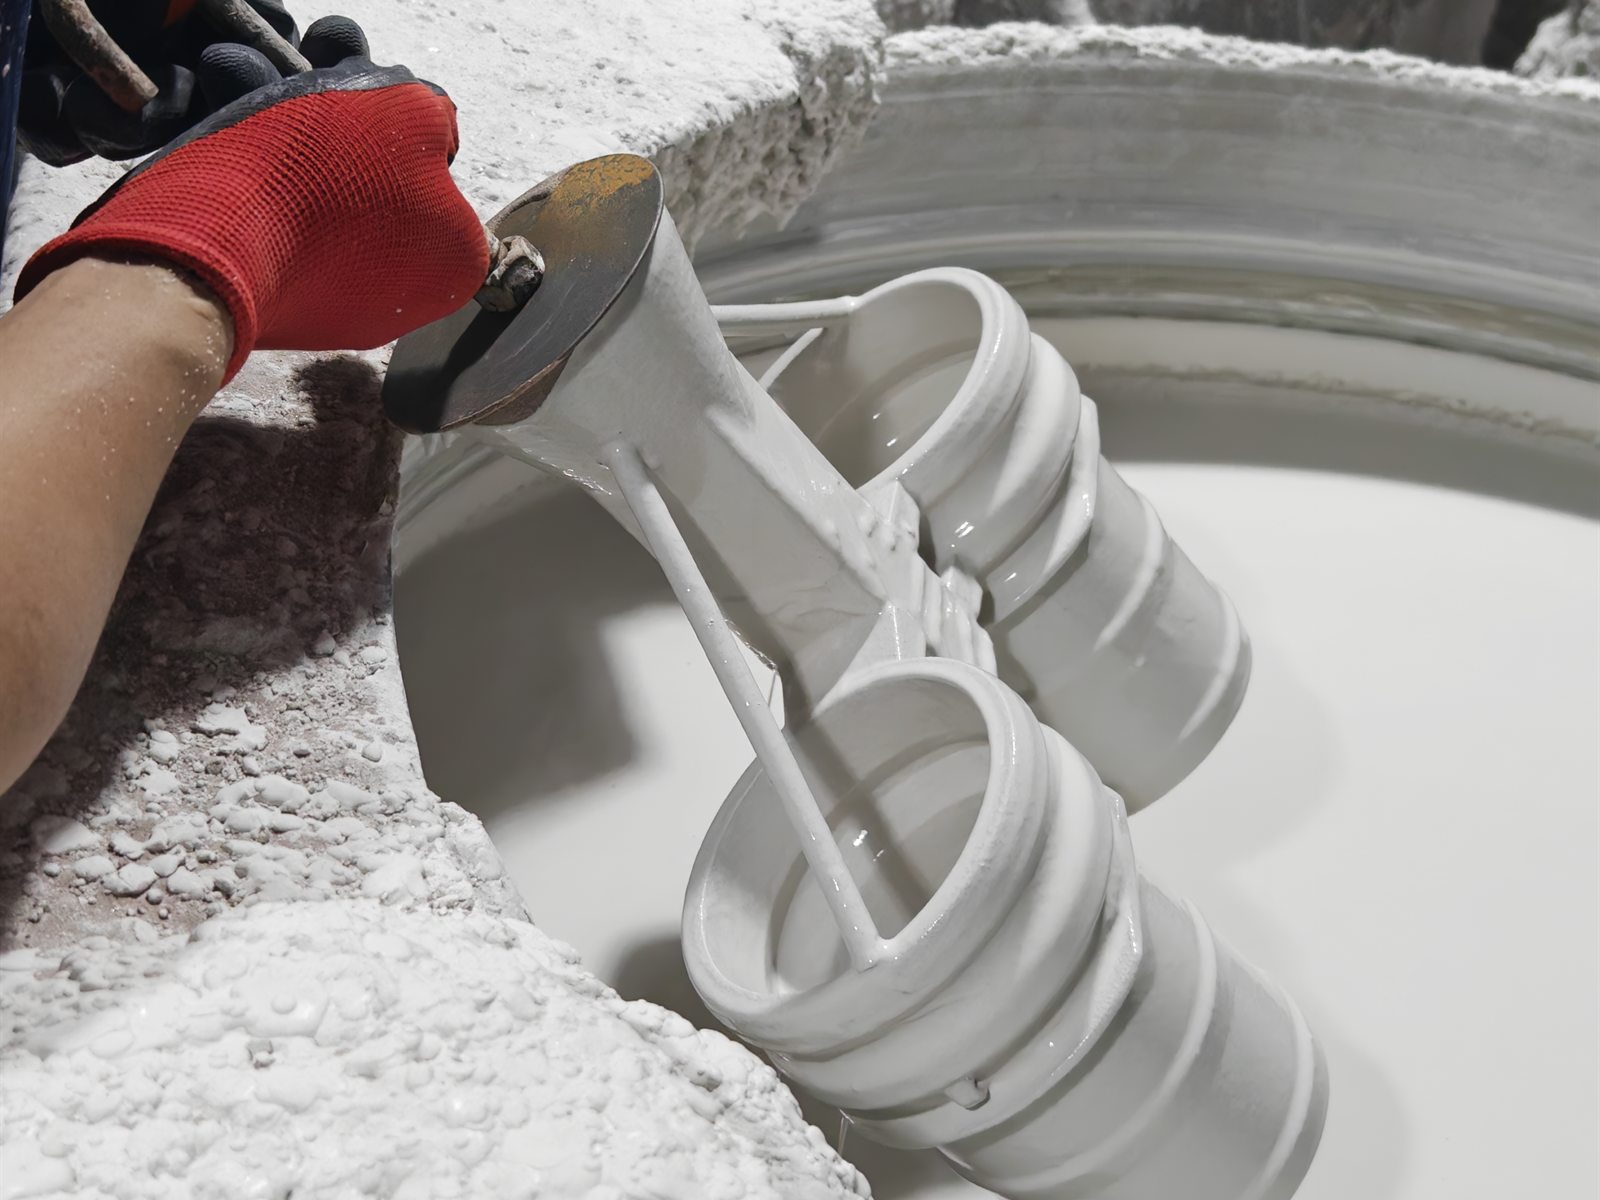
模组浸入硅溶胶涂料后提起沥浆,再逐层挂砂、干燥;面层涂料决定型壳表面质量与尺寸精度。
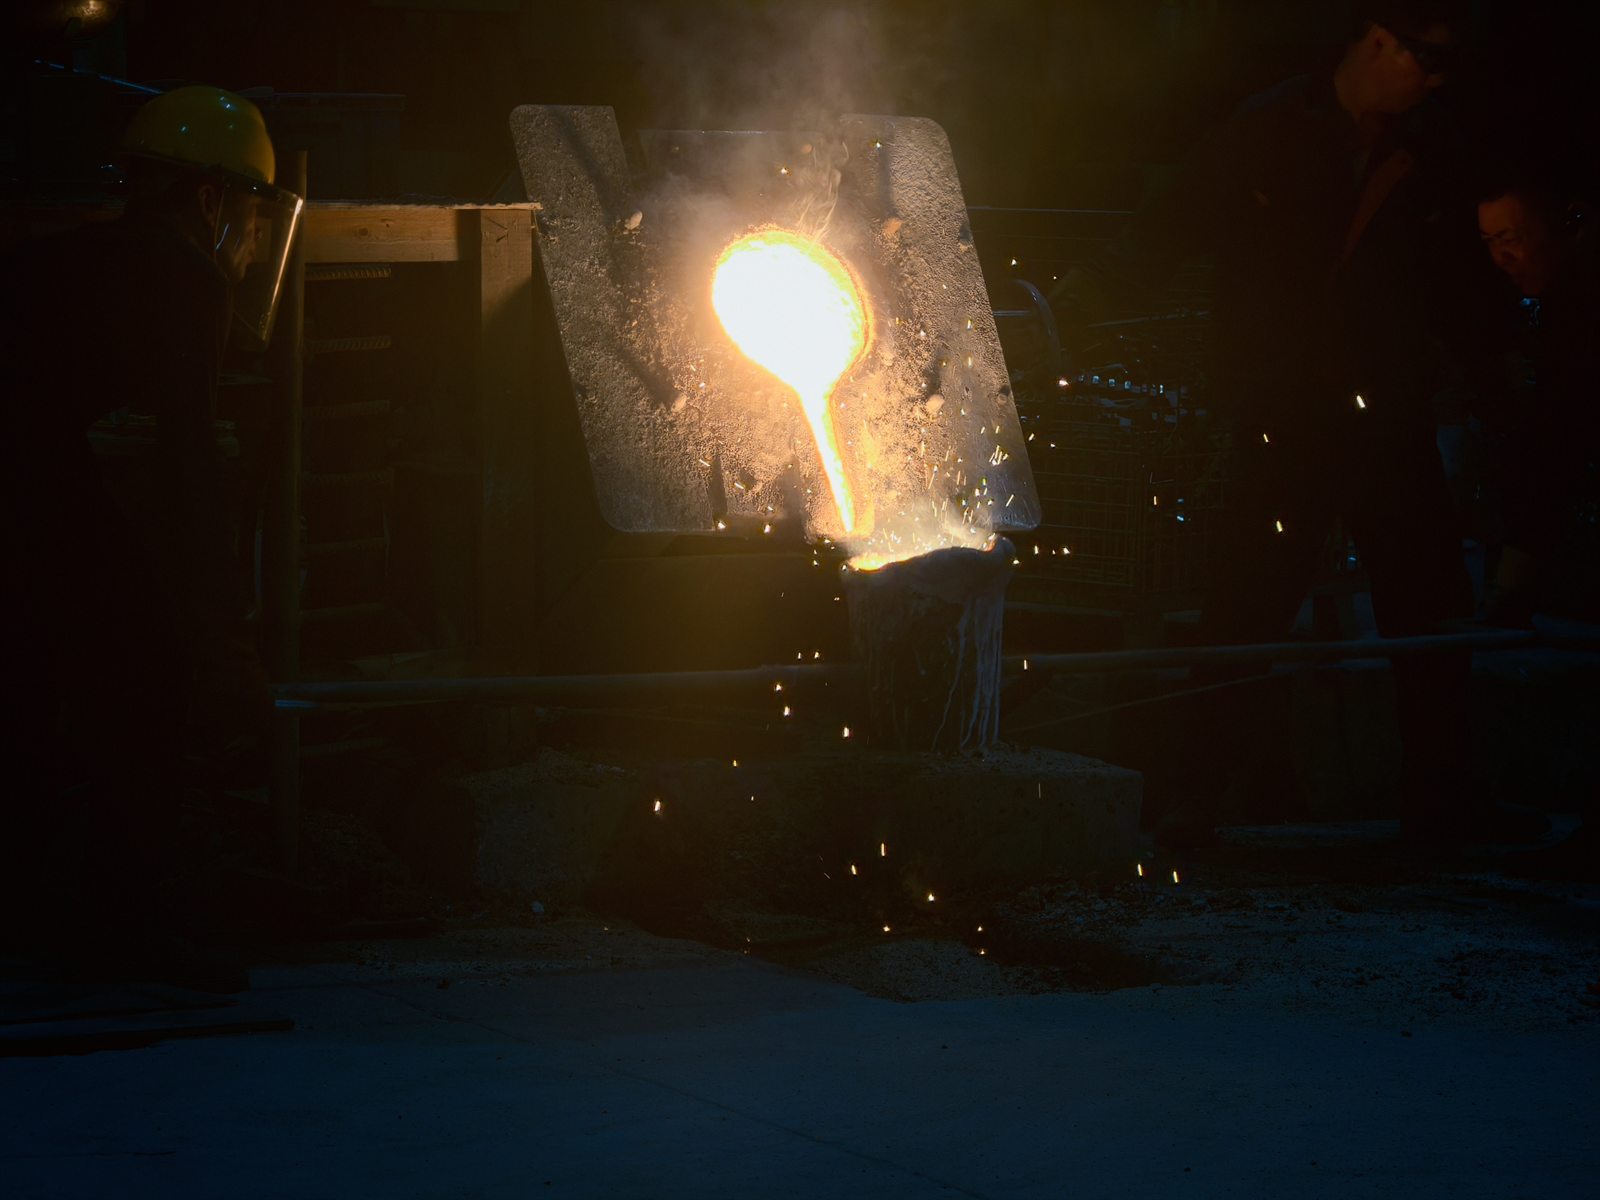
炉料按牌号配料入炉,由 150kg、250kg 中频感应电炉熔炼;铁水成分经光谱逐炉确认合格后出铁浇注。
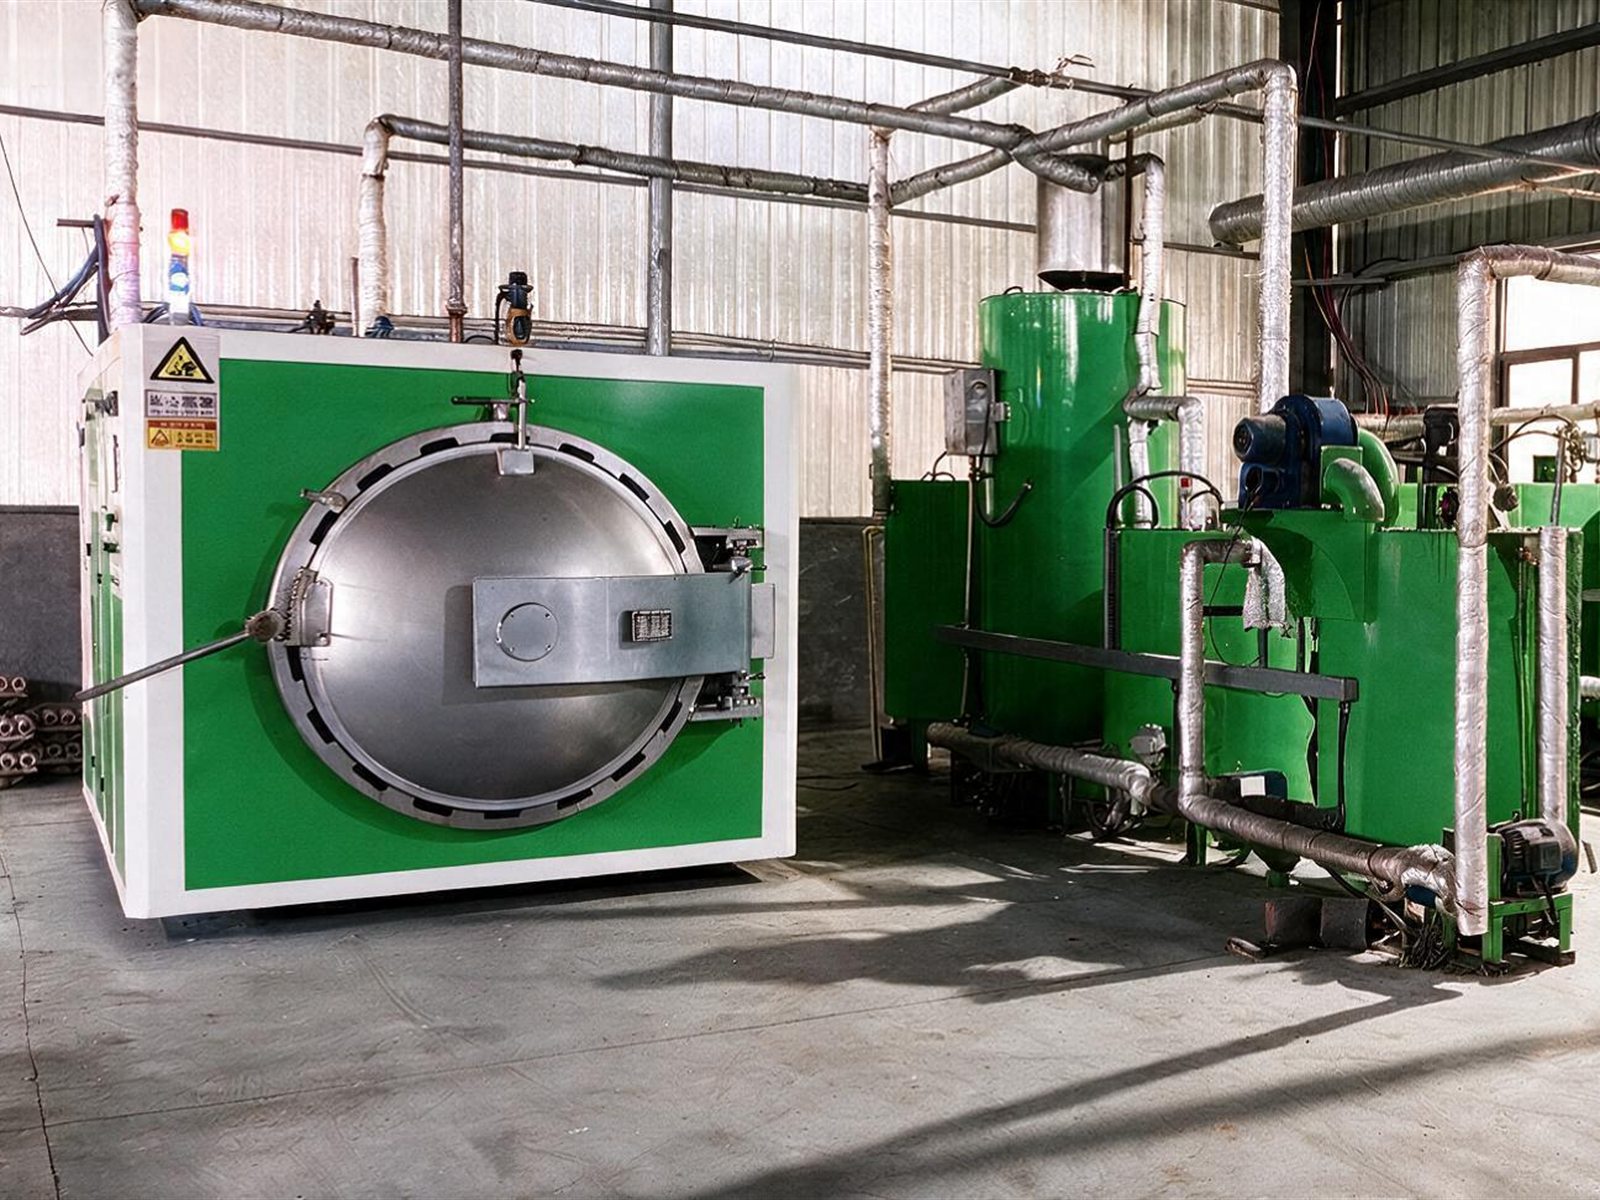
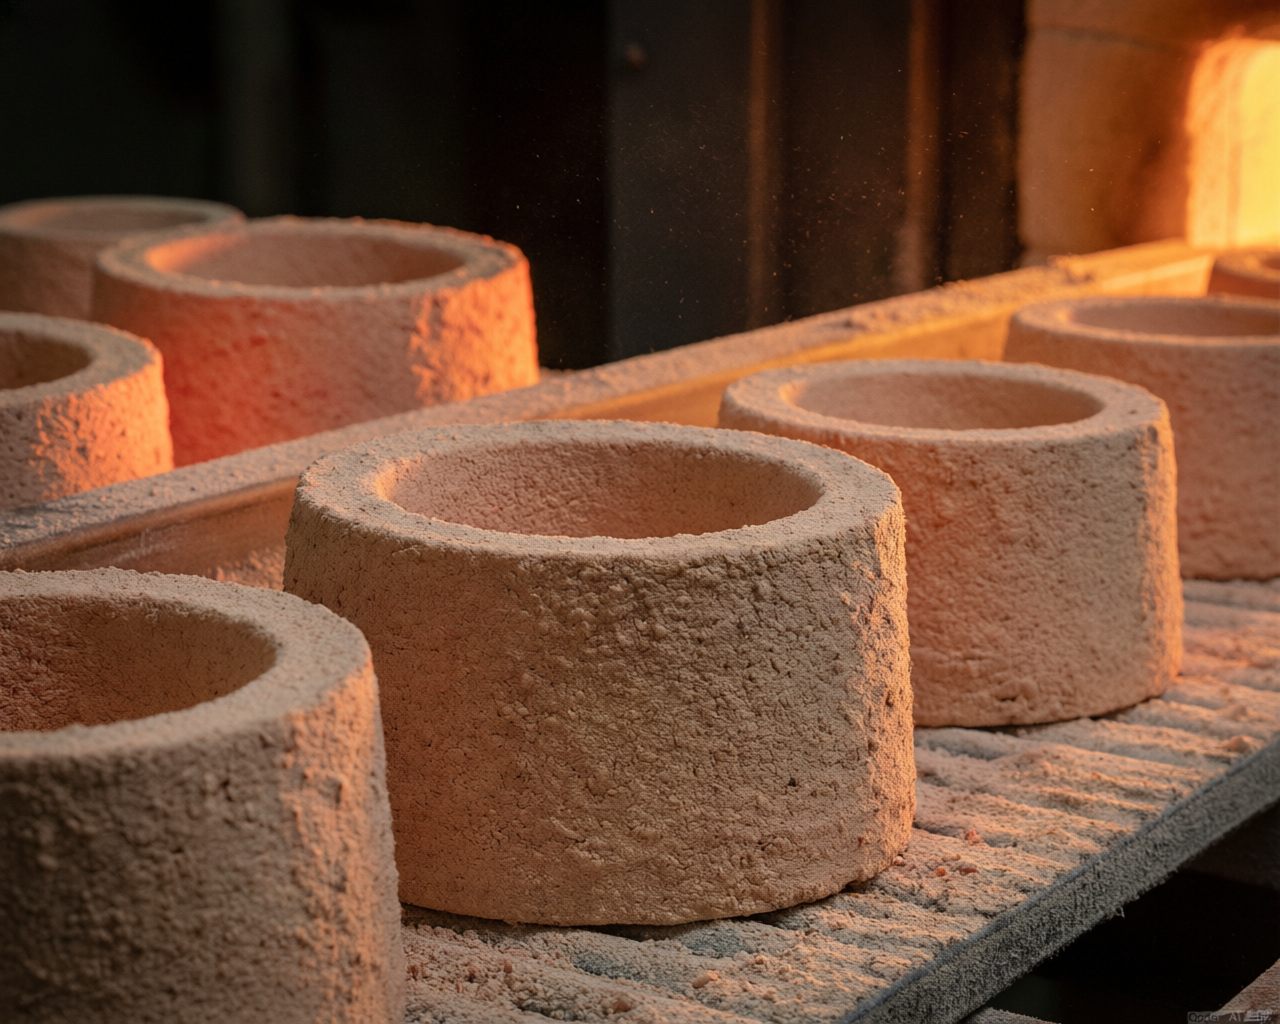
型壳入釜后以蒸汽脱除蜡模,脱出的蜡料回收重复使用;中温蜡与低温蜡两条射蜡线各配 1 套脱蜡釜。脱蜡后的型壳经高温焙烧烧结,再进入浇注。
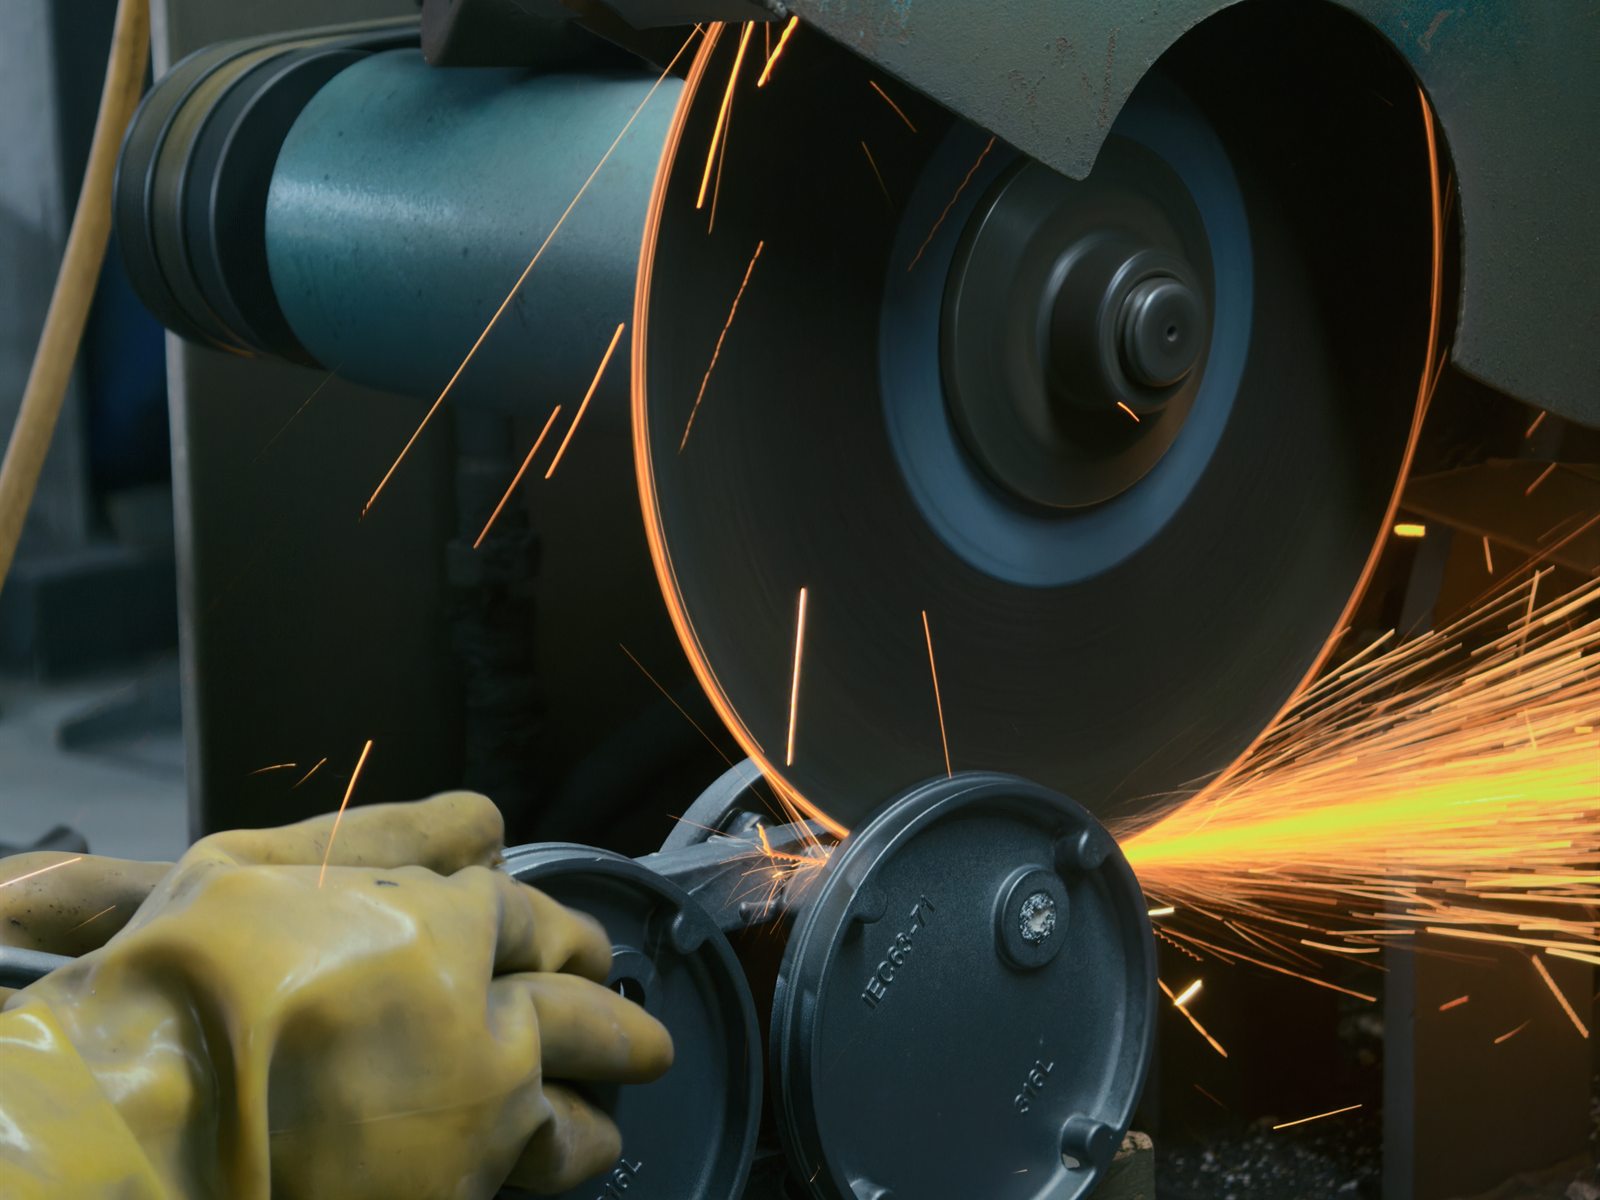
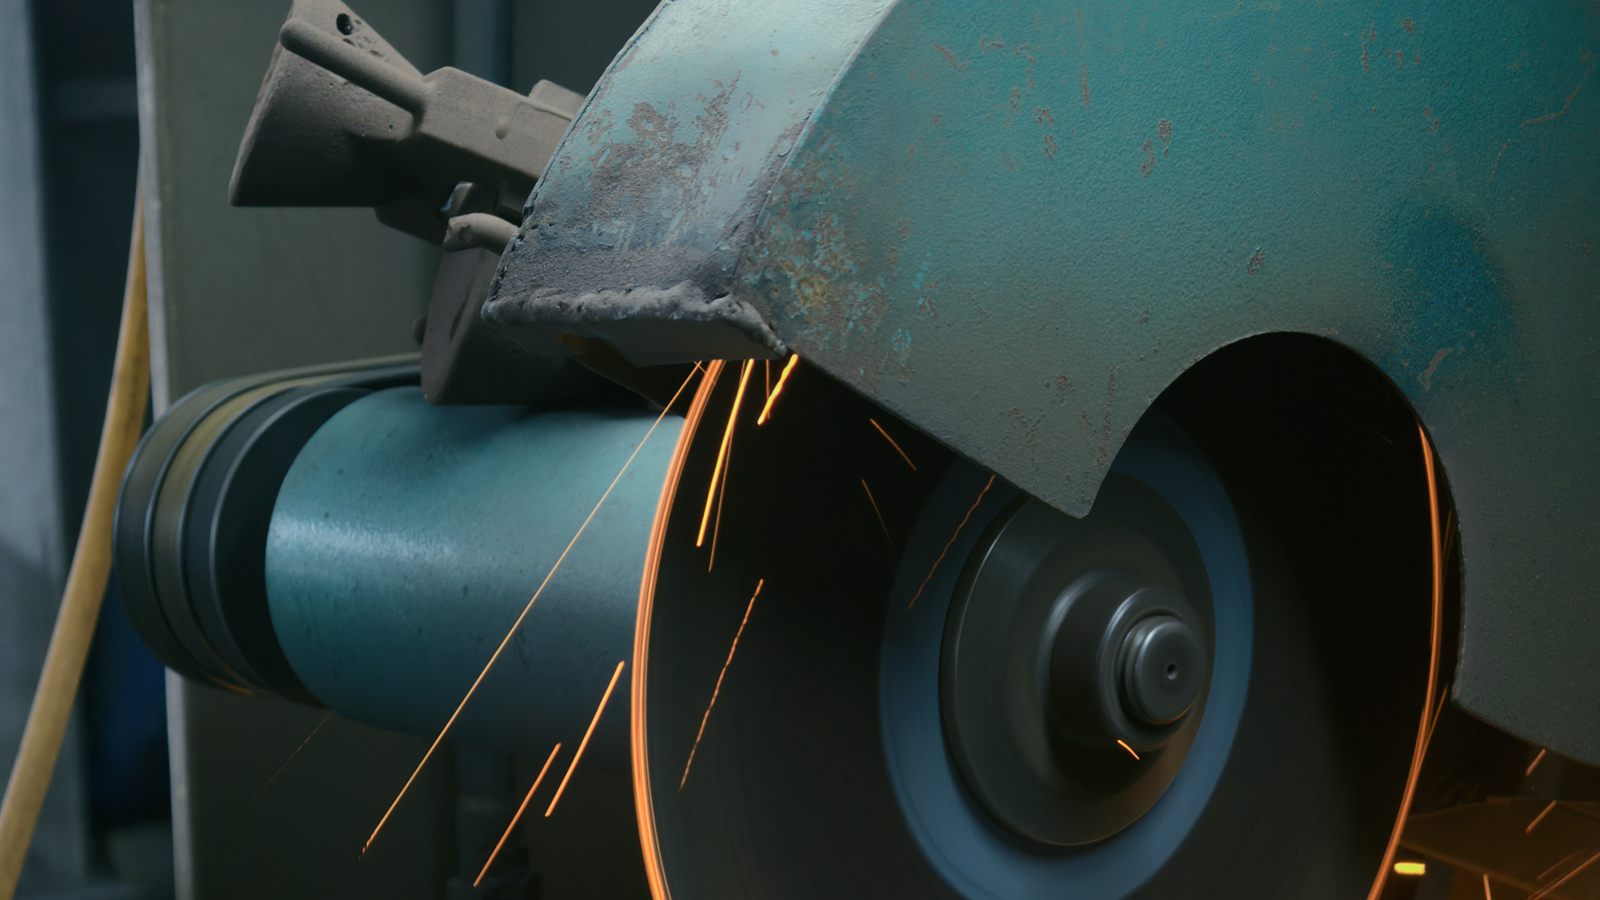
脱壳后的模组在切割砂轮机上切除浇口,铸件与浇道分离后转入打磨修整。
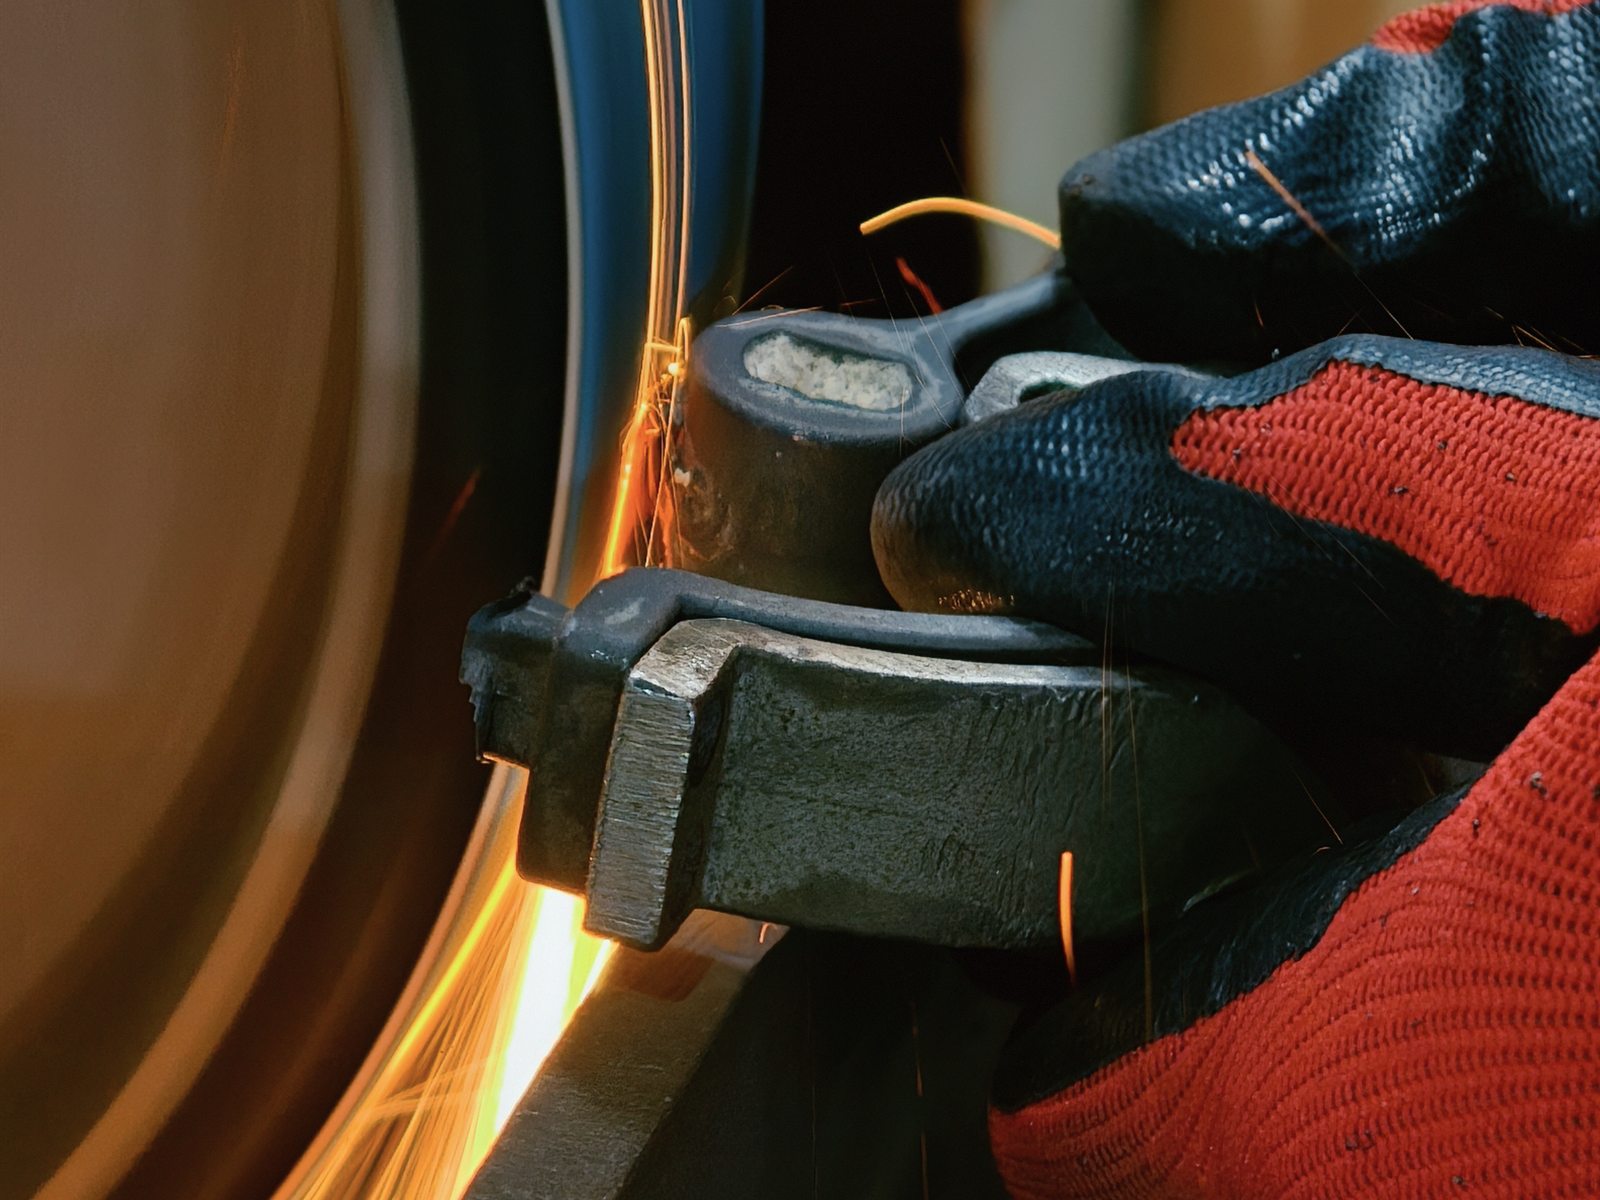
切除浇口后的铸件在砂轮机上打磨飞边与残留浇口,表面修整至可检验状态。
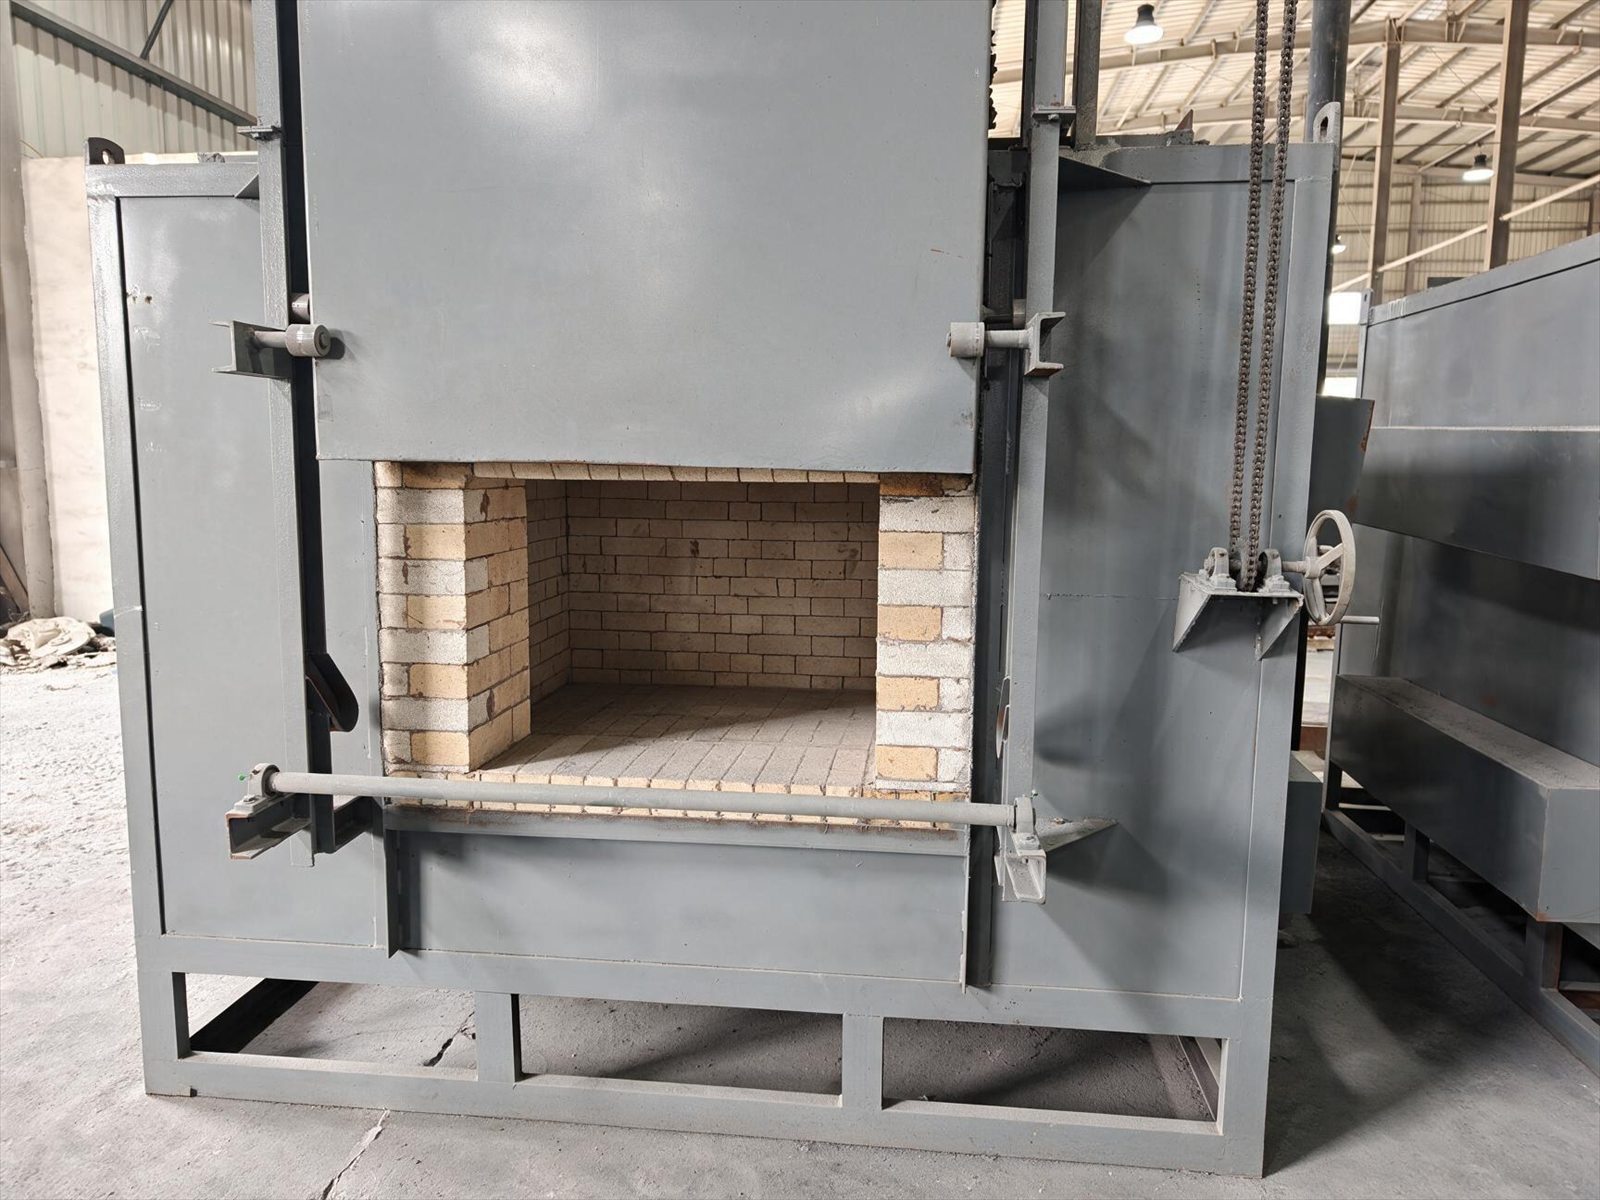
按材质与图纸要求做退火处理,消除铸造应力并调整硬度与组织;炉体为链条升降门、耐火砖砌筑炉膛。
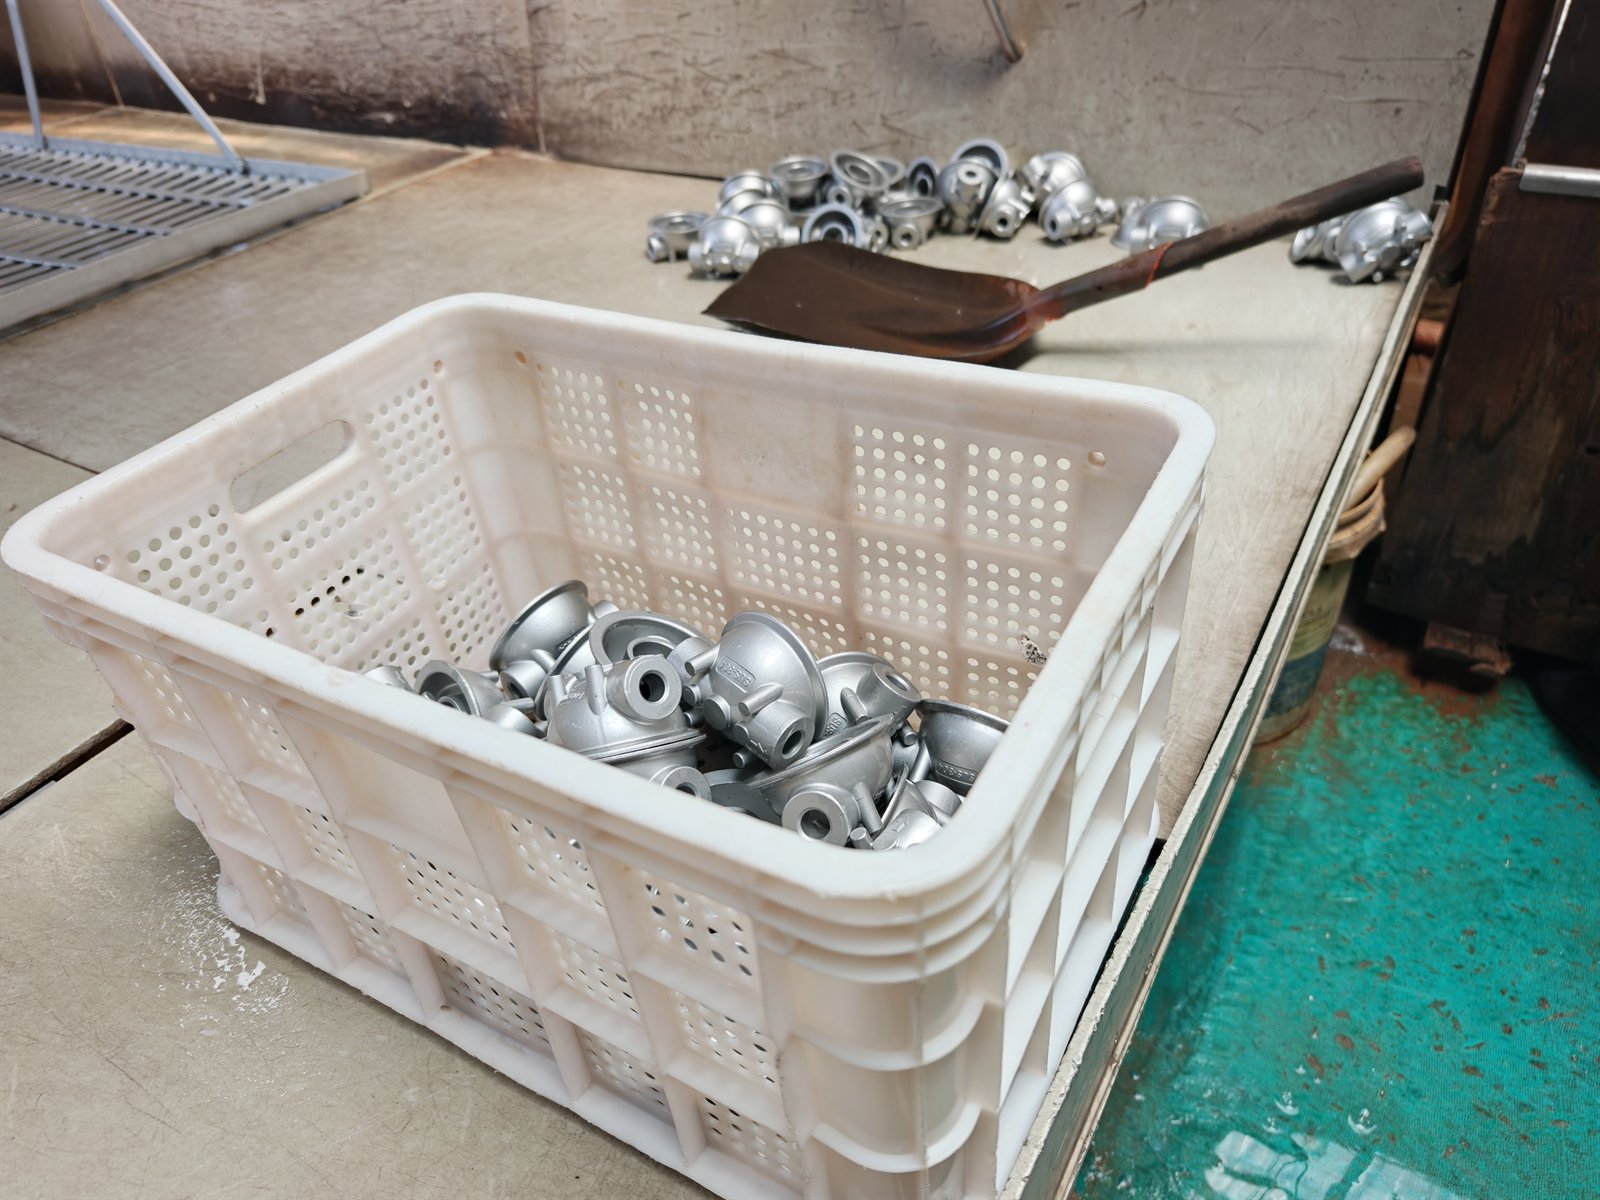
酸洗去除氧化皮与残留砂粒,不锈钢件可同步钝化,完成后转入检验。
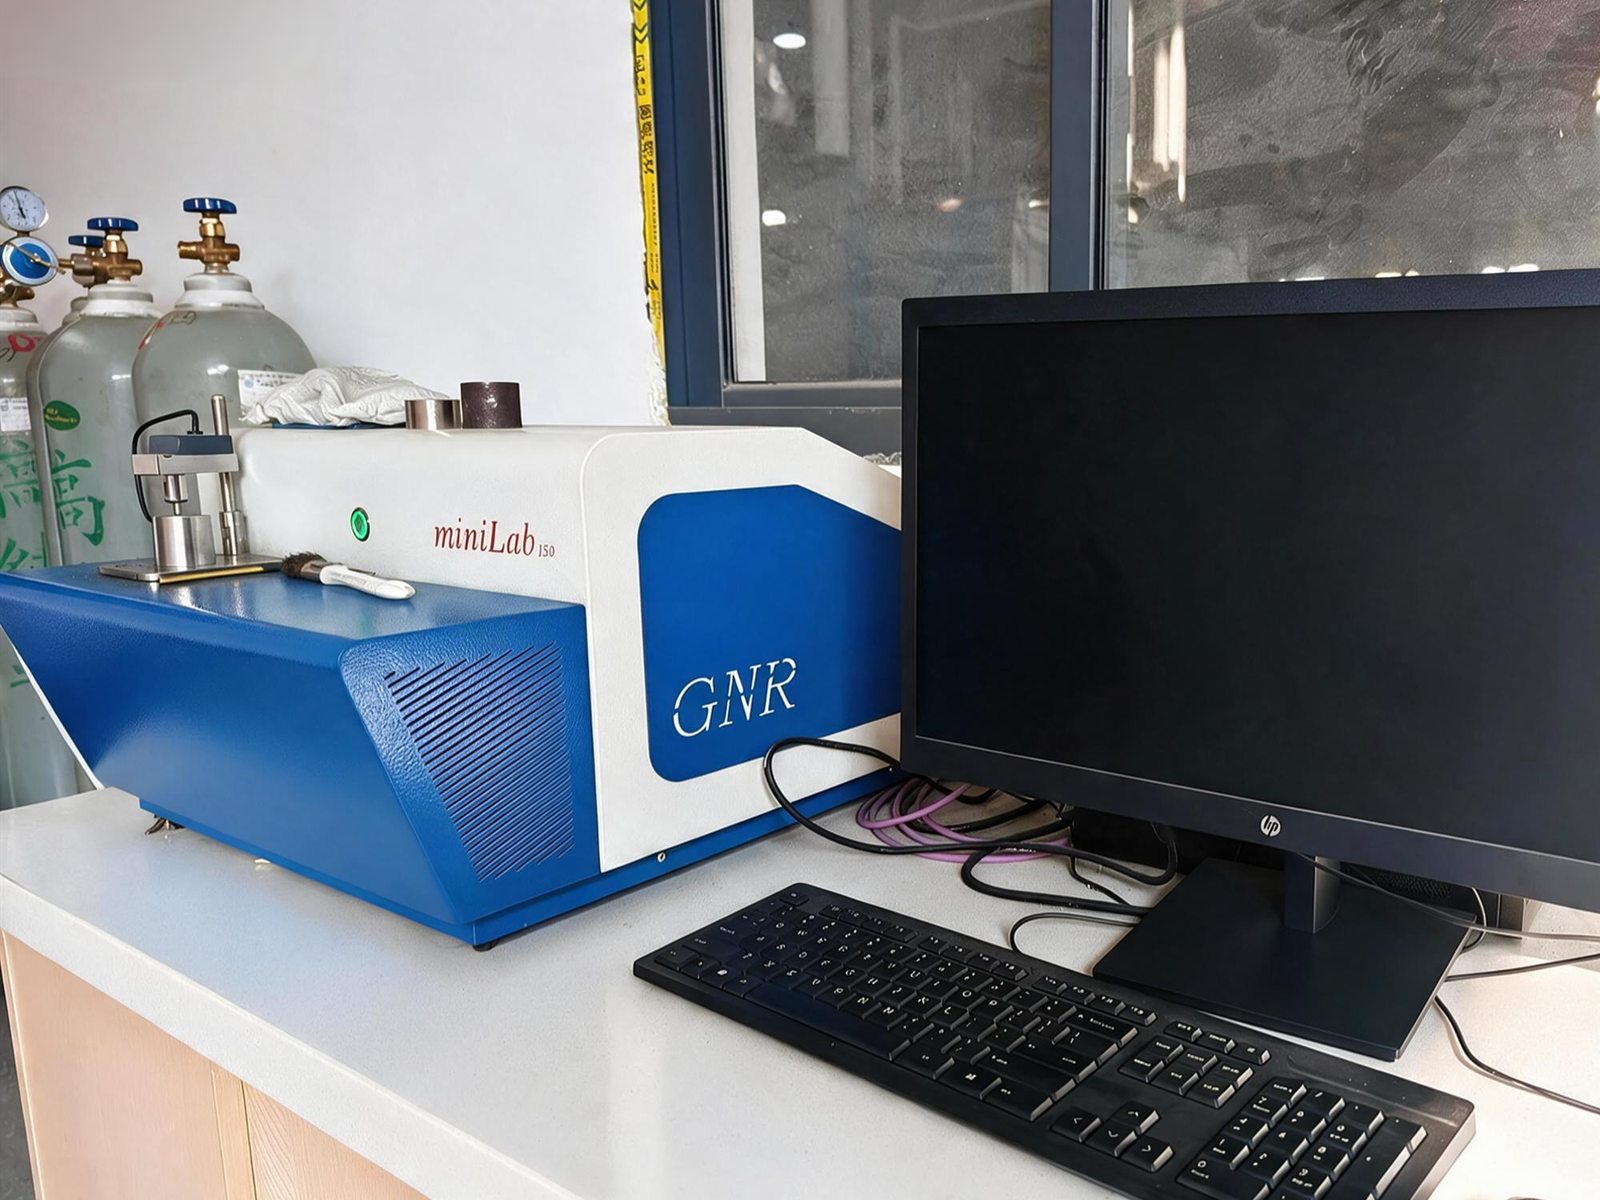
光谱室配台式直读光谱仪与高纯氩气,每炉铁水在浇注前做成分确认,随货材质证明的数据即来自逐炉分析记录。
现场参观需提前 2 天预约,便于安排对应工序的产线与检验记录;验厂时图纸、实物与批号可同步核对。
预约到厂验厂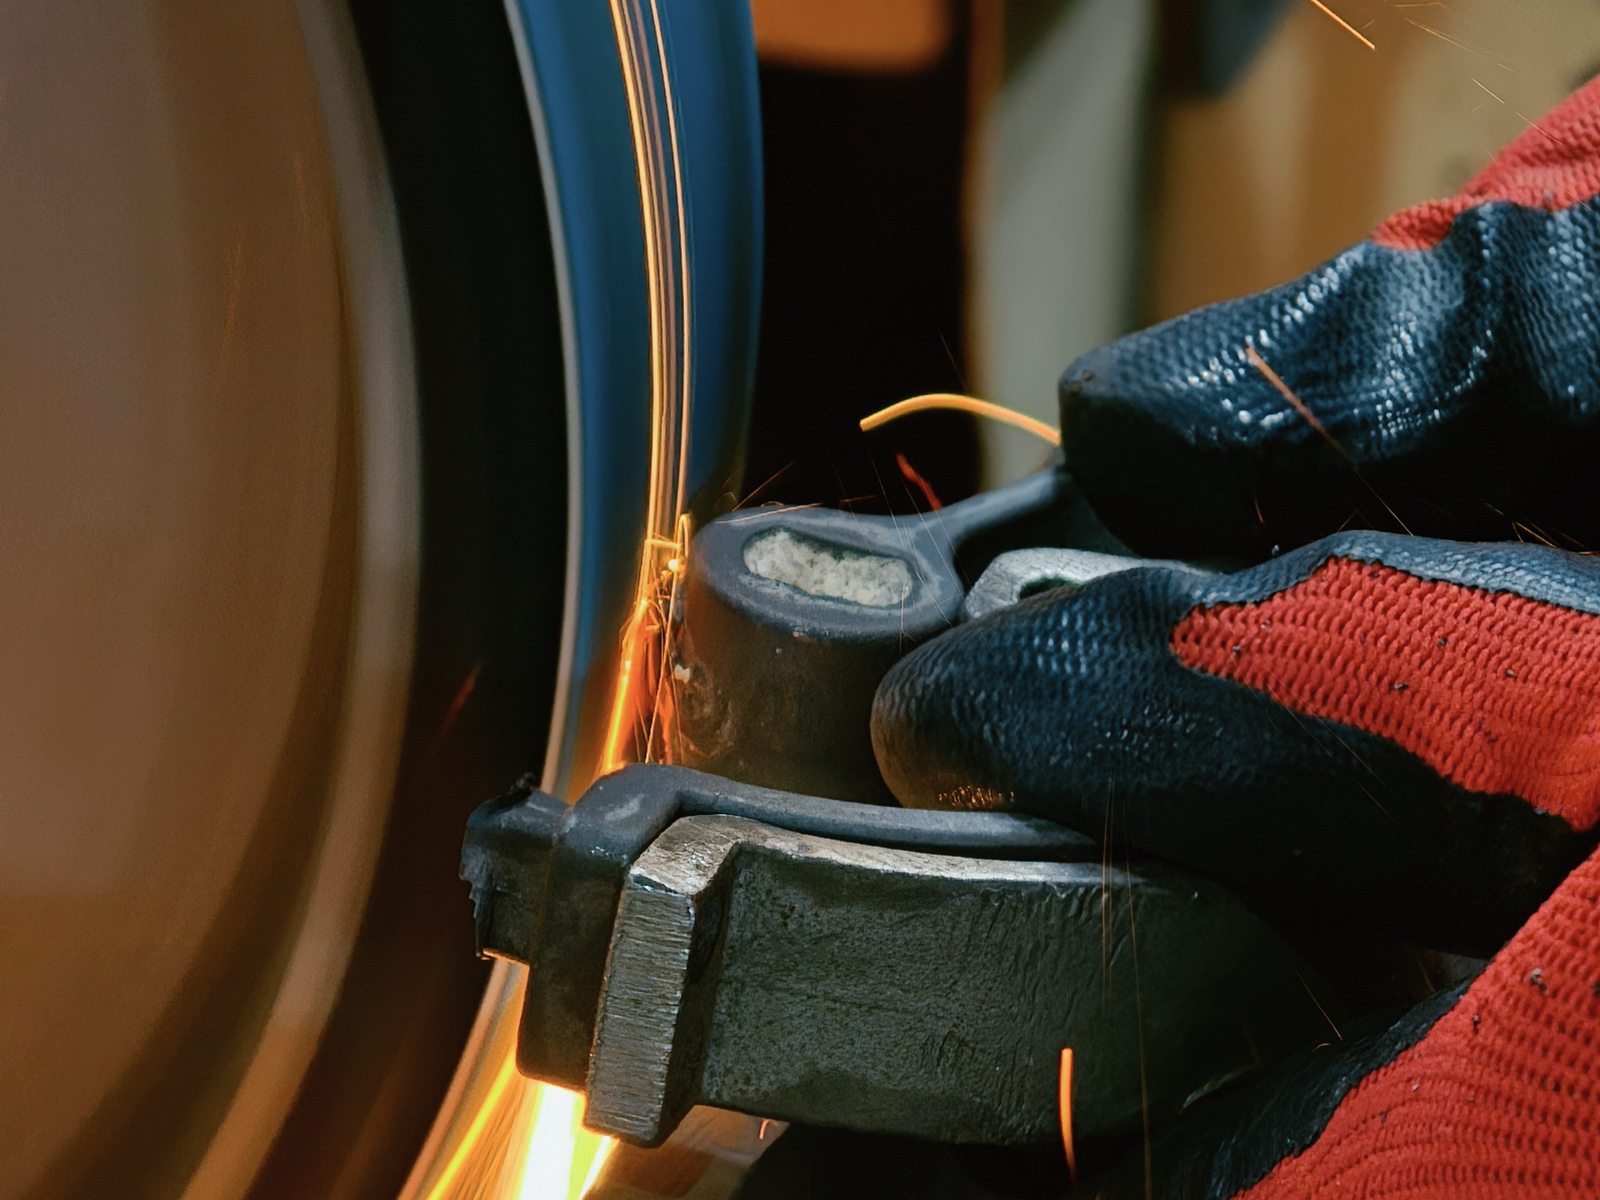
厂区位于福建省三明市大田县上京工业园区。制壳端设中温蜡、低温蜡两条射蜡线,按零件结构与表面要求选用; 熔炼端配置 150kg 与 250kg 中频感应电炉共 3 台, 配合光谱分析仪做炉前成分确认;铸件从脱壳、打磨、退火到酸洗表面与检验均在厂区内完成。 CNC 机加工方面配置各类设备 16 台,加工能力可达五轴,与铸造工序统一排产、统一交付, 多品种、非标结构的订单因此可获得更稳定的工艺一致性与交期控制。
ISO 9001 体系下运行。从炉前成分、关键尺寸到成品外观,检验记录随批次留存,异常可追溯至具体环节。
ISO 9001 质量 · ISO 14001 环境 · ISO 45001 职业健康安全
三张证书的编号、发证机构与认证范围见「质量保证」页
质量手册与程序文件可应客户要求提供
按牌号配料入中频炉
炉前光谱分析确认成分
成分不合格不出炉、不浇注
关键尺寸按图纸检验
表面逐件目视检查
不良件在包装前剔除
常出口台湾 · 日本 · 欧美
木箱 / 托盘防潮包装
装箱清单与报关资料配合
304 / 316 是变形不锈钢(板材、棒材)的牌号,CF8 / CF8M 是不锈钢铸件的牌号,两者成分要求并不完全一致。 图纸标注 304 的铸件,熔炼成分实际应按 GB/T 2100 或 ASTM A351 的 CF8 控制。 出口件建议在图纸上同时注明铸件牌号与执行标准,避免量产阶段返工确认。
五轴加工中心投入后,带倾斜孔系、曲面与多面角度特征的铸件可在一次装夹内完成精加工。 对客户的直接影响是:交期更可控、尺寸责任单一,工装与装夹的分摊成本也随之下降。
定制件的模具与装夹分摊占比通常更高。等厚设计可减少补缩与打磨工时,统一圆角与壁厚可降低制壳难度, 非配合面保留铸态不再精加工 —— 三点通常能明显控制单件成本。图纸阶段的一次调整,往往省下一轮报价往来。
请提供 2D / 3D 图纸与材质、数量要求,我方工艺工程师将先完成一轮铸造工艺性评审(DFM), 说明可优化之处以降低成本并保证可铸性。该步骤不收费,也不构成下单义务。