シリカゾルロストワックス精密鋳造
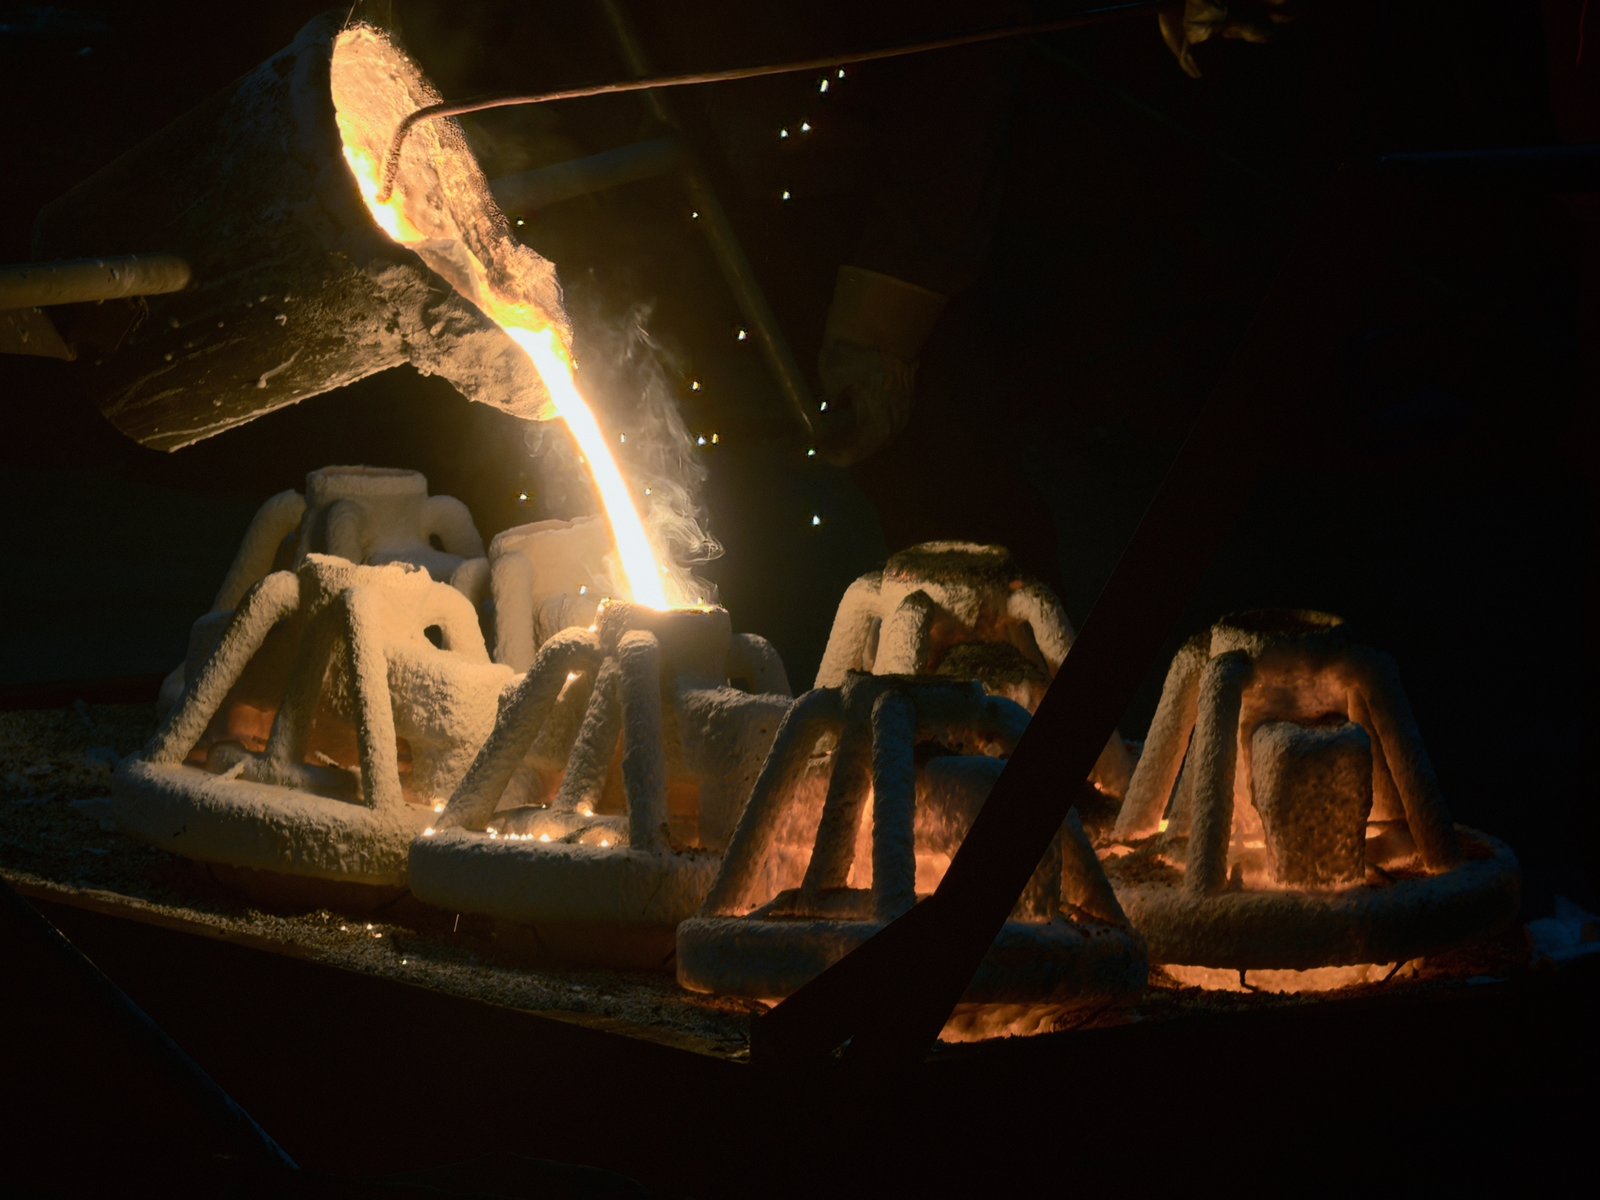
シリカゾルによるシェル形成(ライニング)工法はセラミックシェルの強度が高く表面品質も良いため、複雑な構造の部品の一度での成形に適しています。
- 1 個あたり重量:数 g – 100 kg
- 1金型多キャビティのツリー生産、量産対応に優れる
- 複雑な内部空間や流路も鋳造で成形可能
- 中温・低温ワックスの2射出ライン
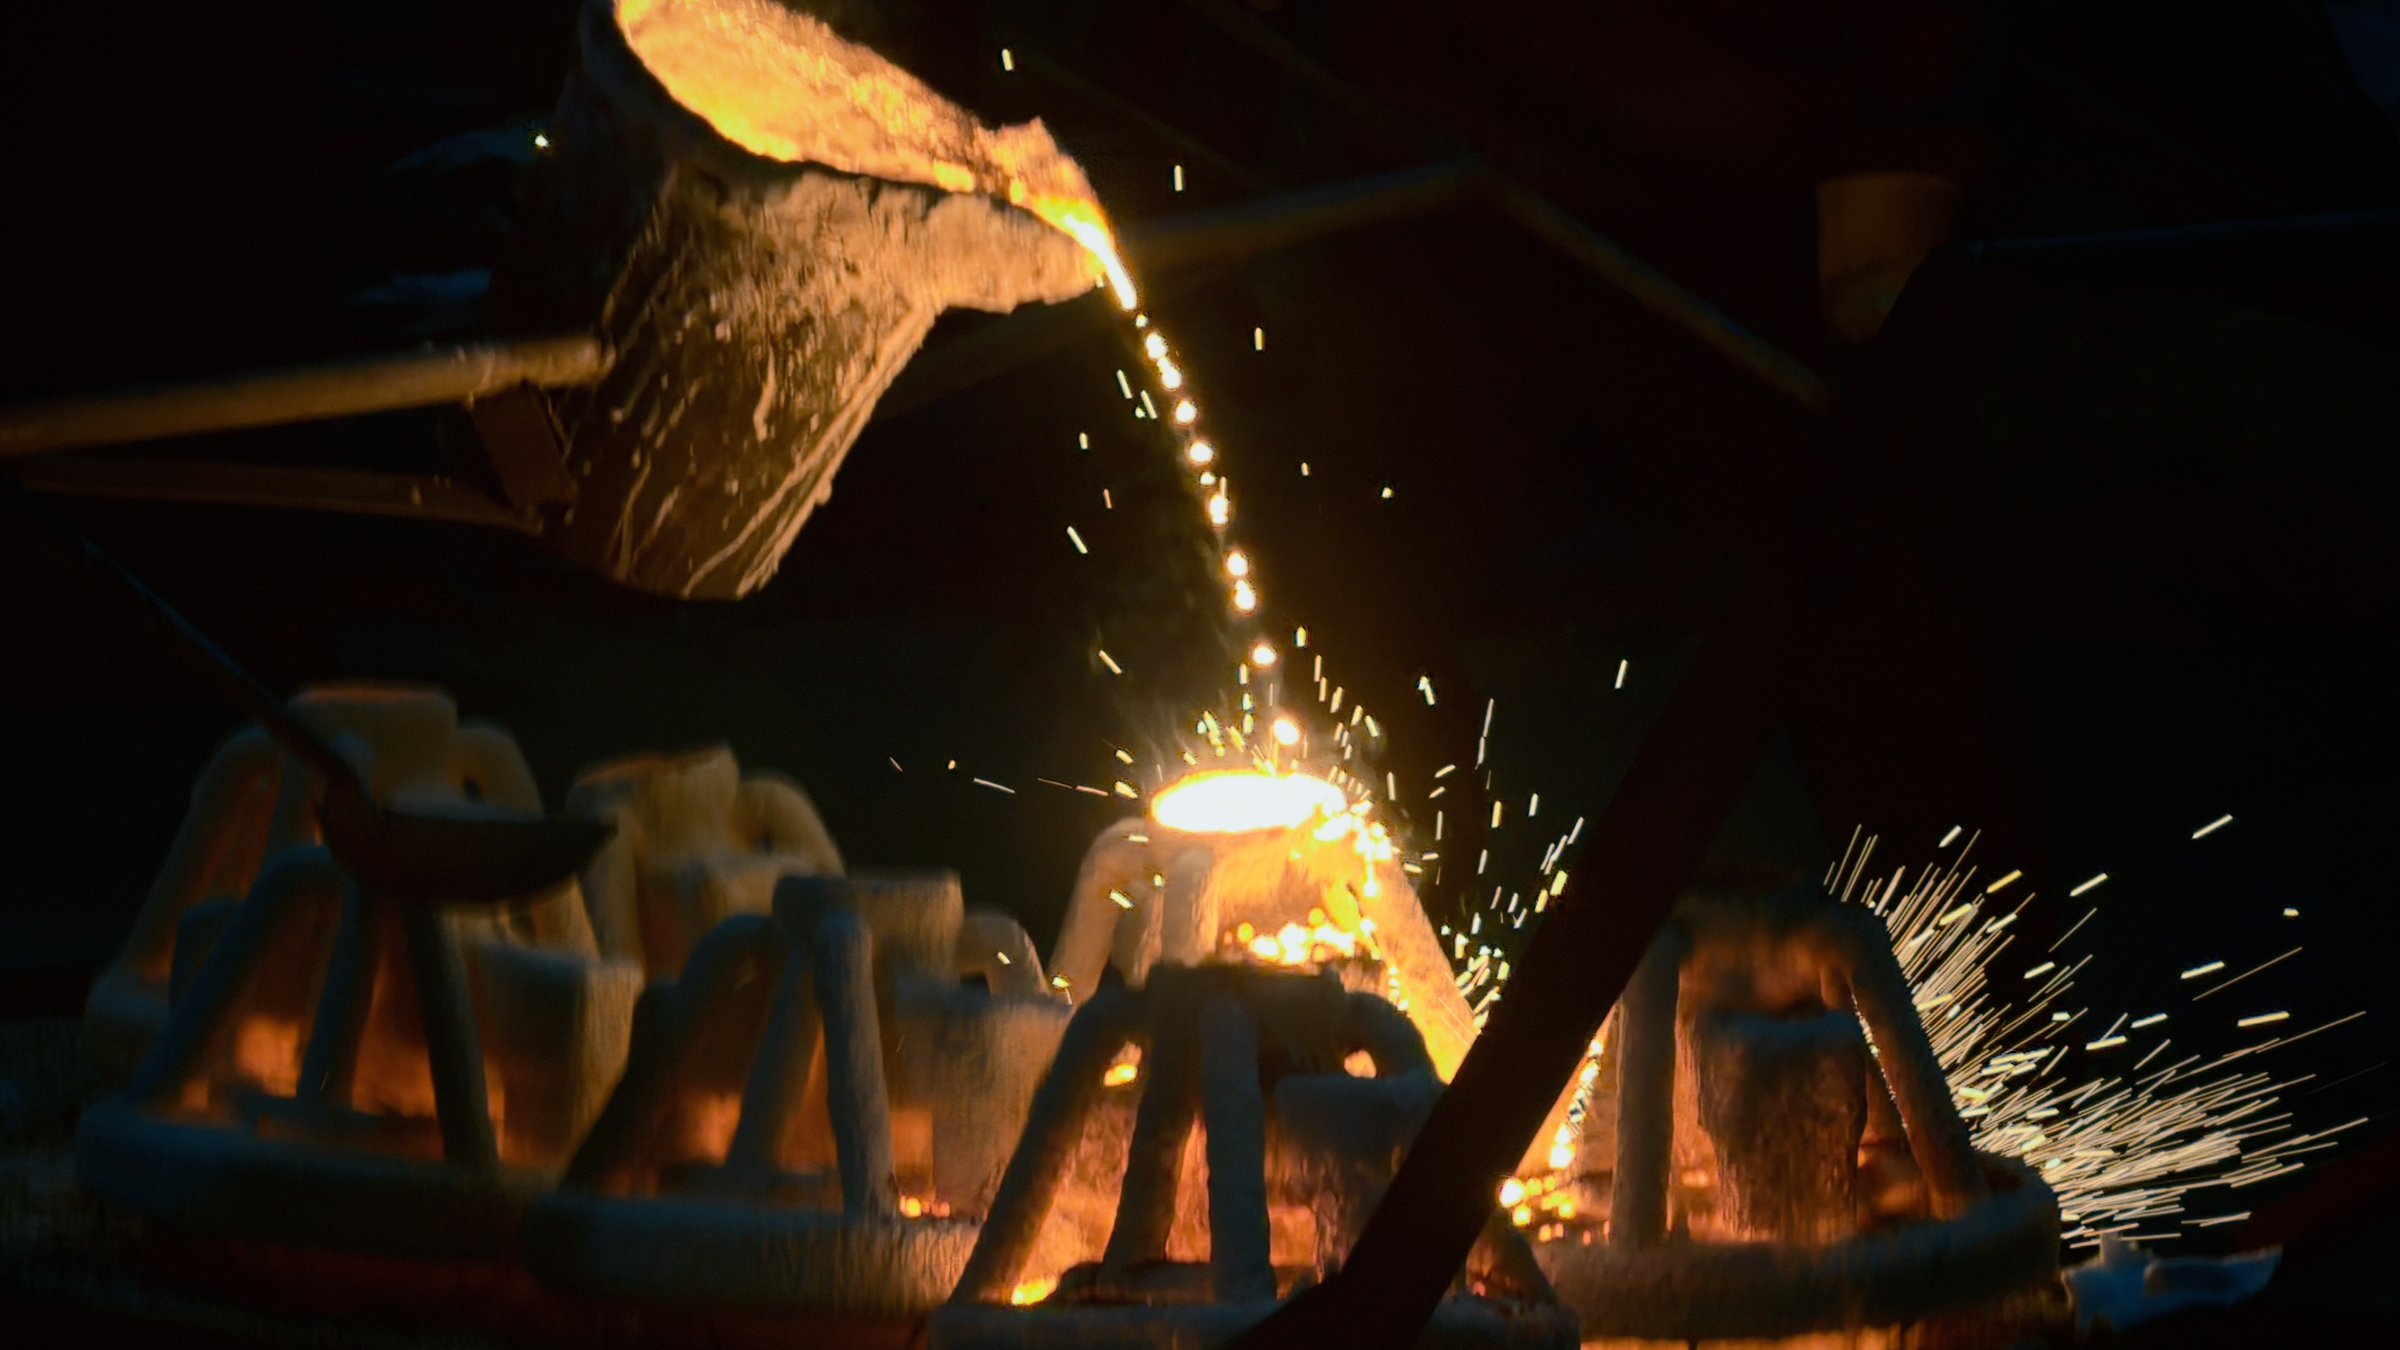
シリカゾルロストワックス精密鋳造とCNC機械加工を併せて納品し、1個あたり数グラム〜100kgに対応します。製品はバルブ部品・配管フィッティングが中心で、大部分の注文はお客様図面に基づく受注生産です。形状が複雑で肉厚が不均一、幾何公差の要求が高い部品も安定的に製作できます。図面をご送付いただき次第、まず無償で鋳造性検討(DFM)意見を提出し、その後に見積りへ進みます。
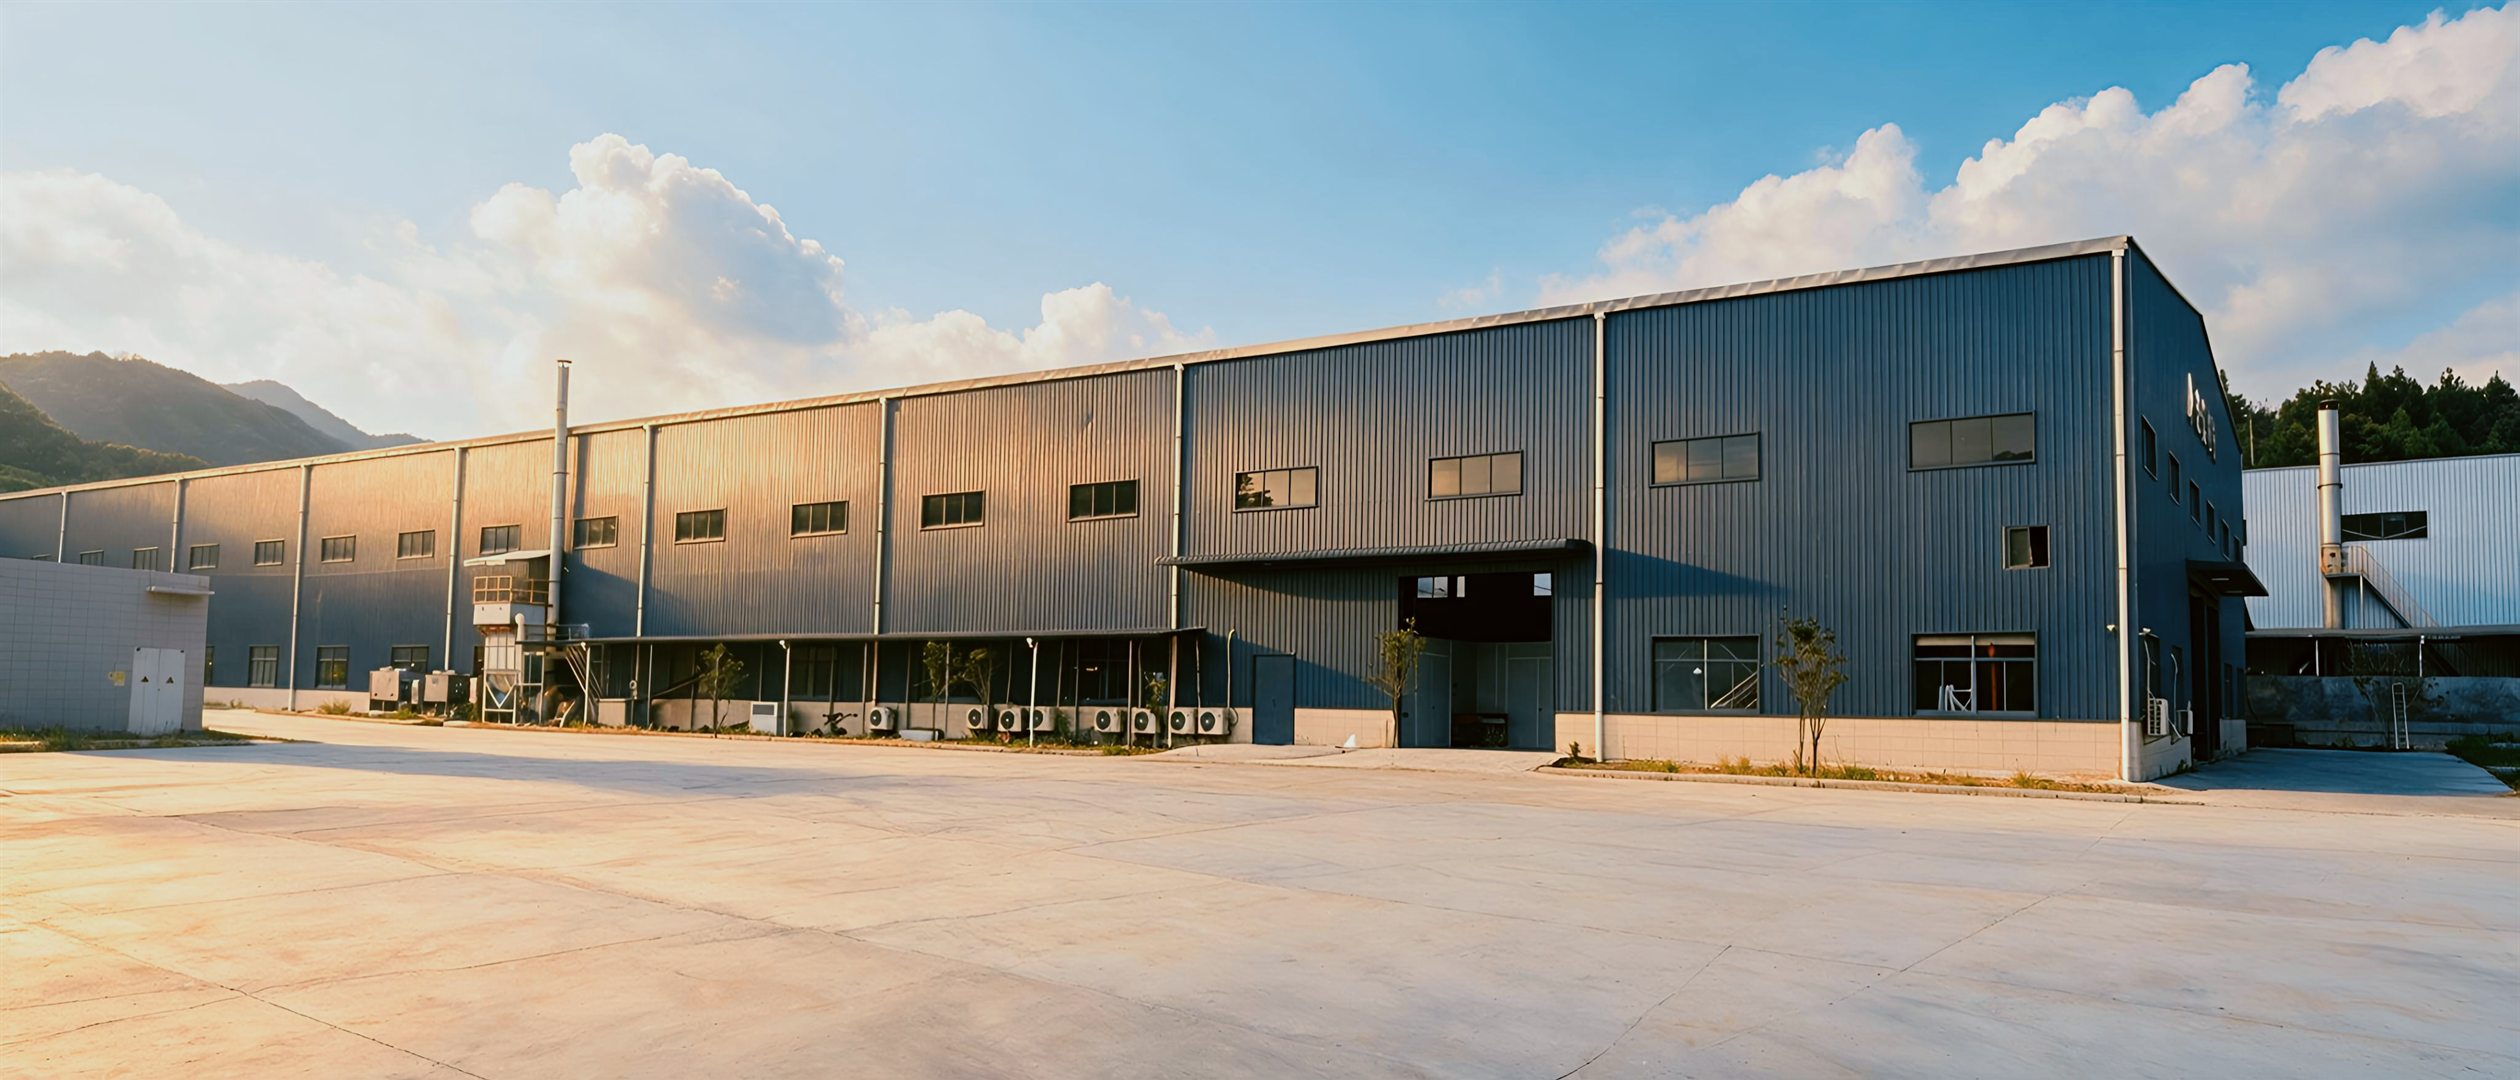
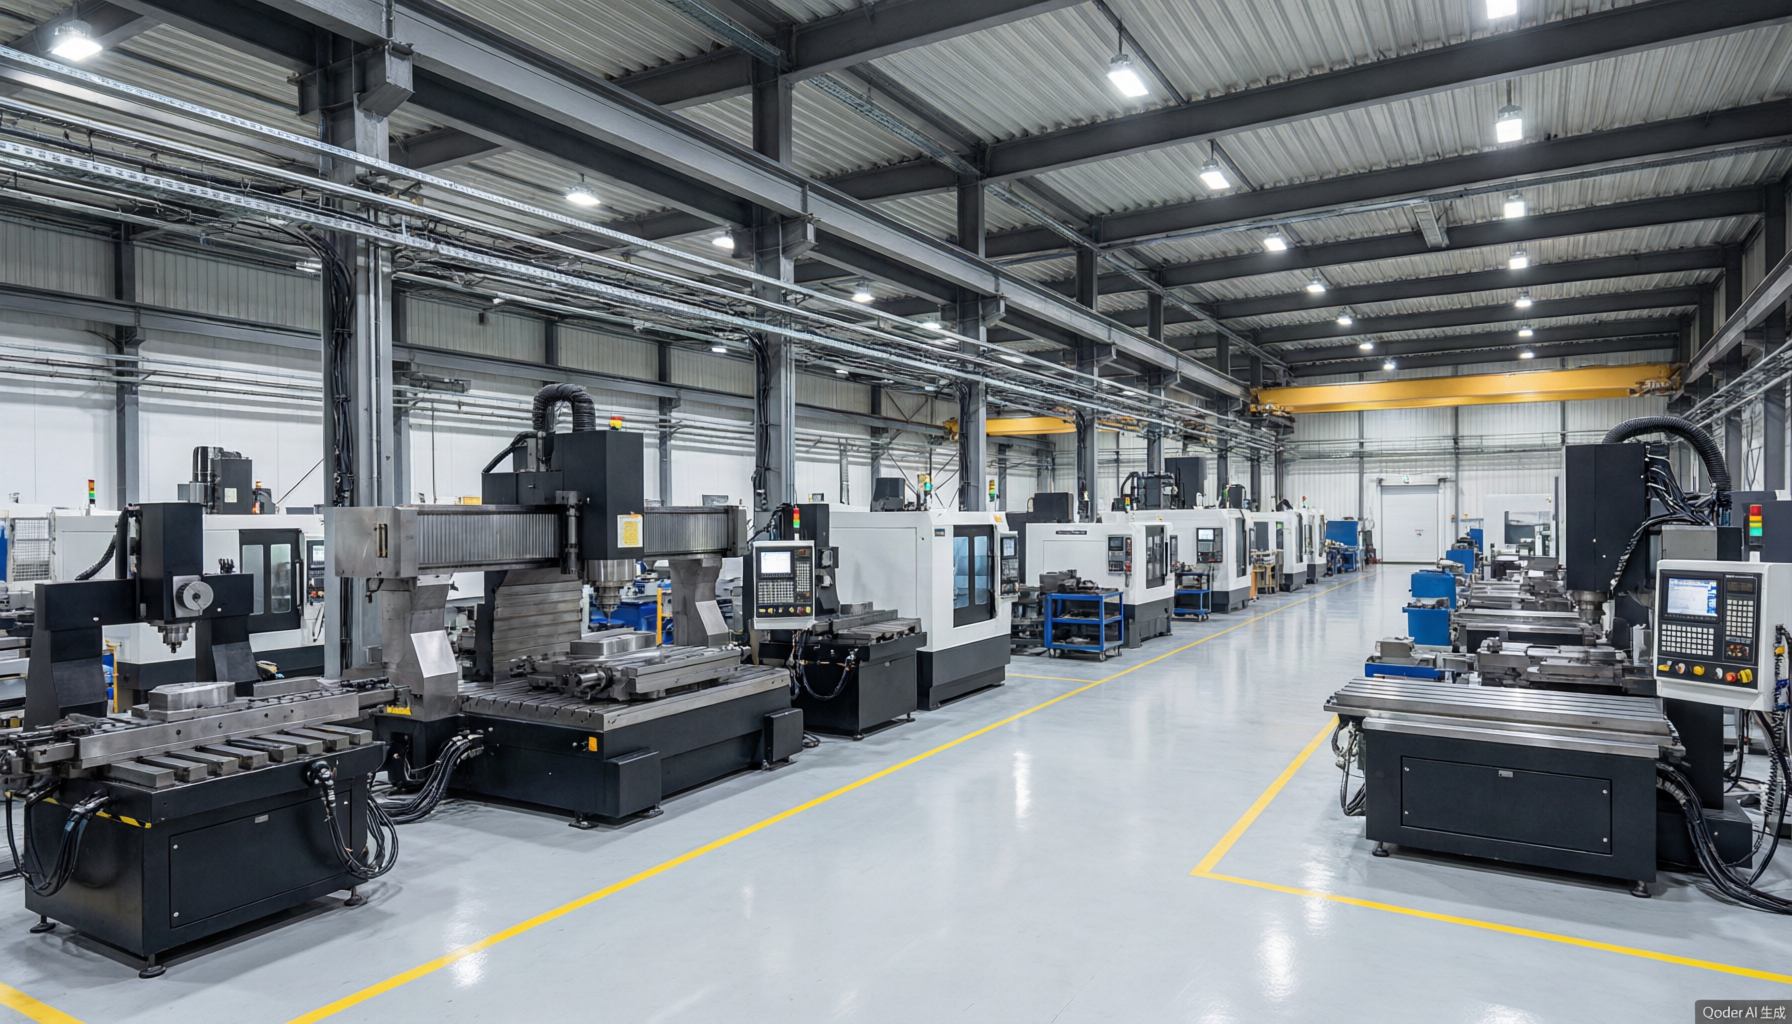
三明市宏億科技発展有限公司は2022年4月設立。工場は福建省三明市大田県上京鎮上京工業園区京園路55号にあり、敷地面積55畝(約3.67万㎡)、従業員100名余りの、ロストワックス精密鋳造とCNC機械加工専業のメーカーです。中周波誘導炉3台(150kg×2、250kg×1)でシリカゾルロストワックス精密鋳造を行い、直読分光分析により出炉前に成分を管理、併せて加工機16台で五軸までの機械加工に対応します。ISO 9001(品質)、ISO 14001(環境)、ISO 45001(労働安全衛生)の3体系認証を取得済み。製品はバルブ部品・配管フィッティングが中心で、大部分の注文はお客様図面に基づく特注品、台湾・日本・欧米地域へ納入しています。
6つの能力モジュールが精密鋳造から機械加工までの全工程をカバーし、どの工程で生じた品質問題も一つの体制内で特定・是正できます。
シリカゾルによるシェル形成(ライニング)工法はセラミックシェルの強度が高く表面品質も良いため、複雑な構造の部品の一度での成形に適しています。
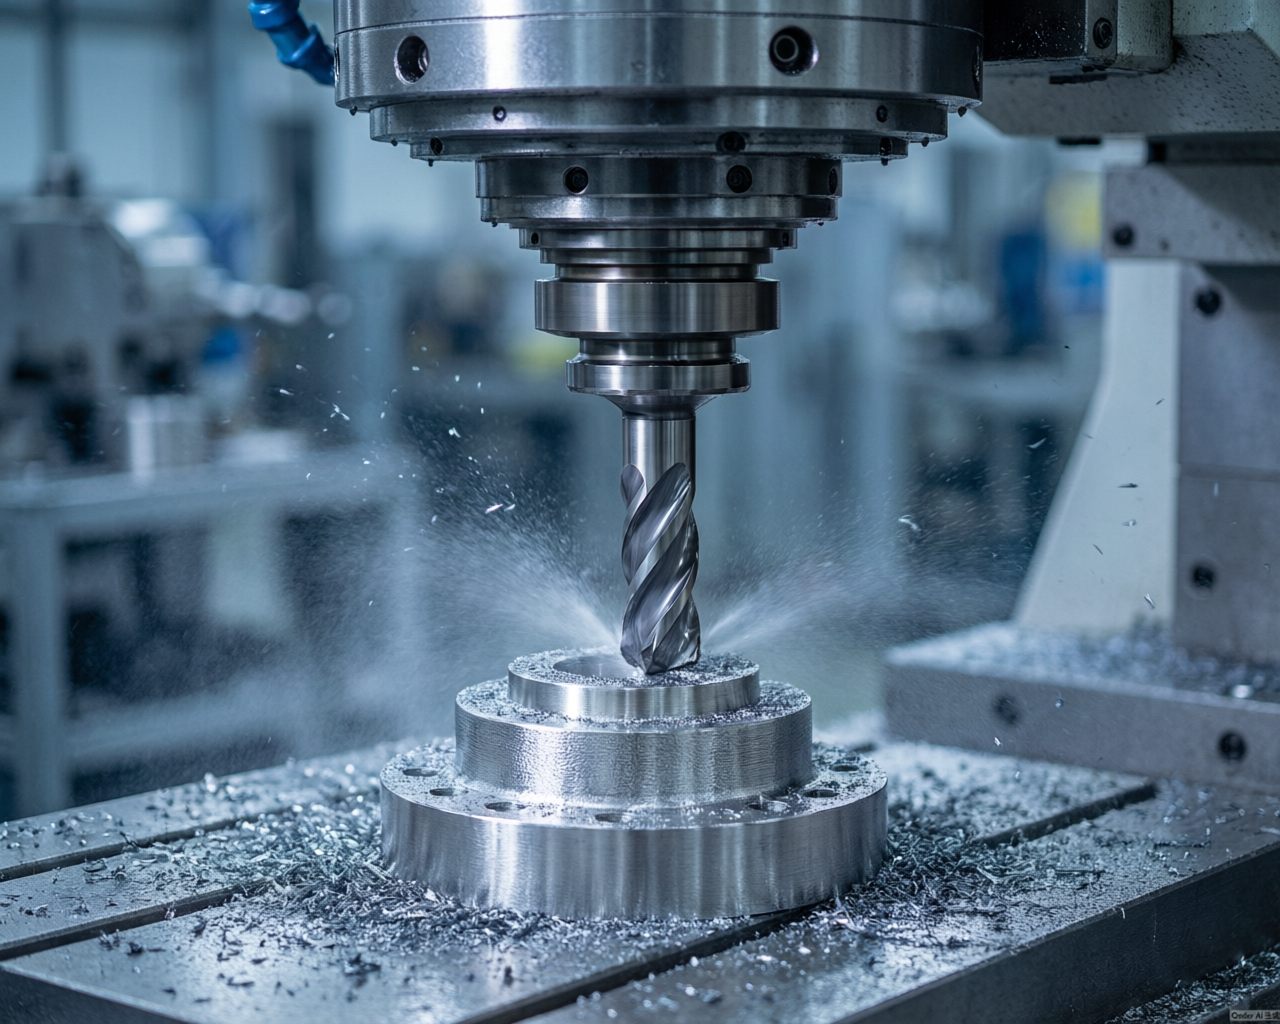
加工設備16台、五軸までの機械加工能力を保有。鋳造と機械加工を同一の工程計画で進め、納期と品質責任を一社に集約しています。
大部分の注文はお客様図面に基づく特注品で、図面・実物のどちらも受け付けています。
中周波誘導炉 3 台を備え、発光分光分析で成分の適合を確認してから注湯し、原料段階から材質を管理します。
ISO 9001 に基づく品質マネジメントを運用し、出荷前に成分、寸法、外観の 3 項目の基本検査を実施して記録を保管しています。
清掃・研磨から輸出梱包までを一貫して行い、台湾、日本および欧米の顧客に継続的に供給しています。
以下の品目は一般的な供給例で、実際の製品仕様はお客様図面に準拠します。
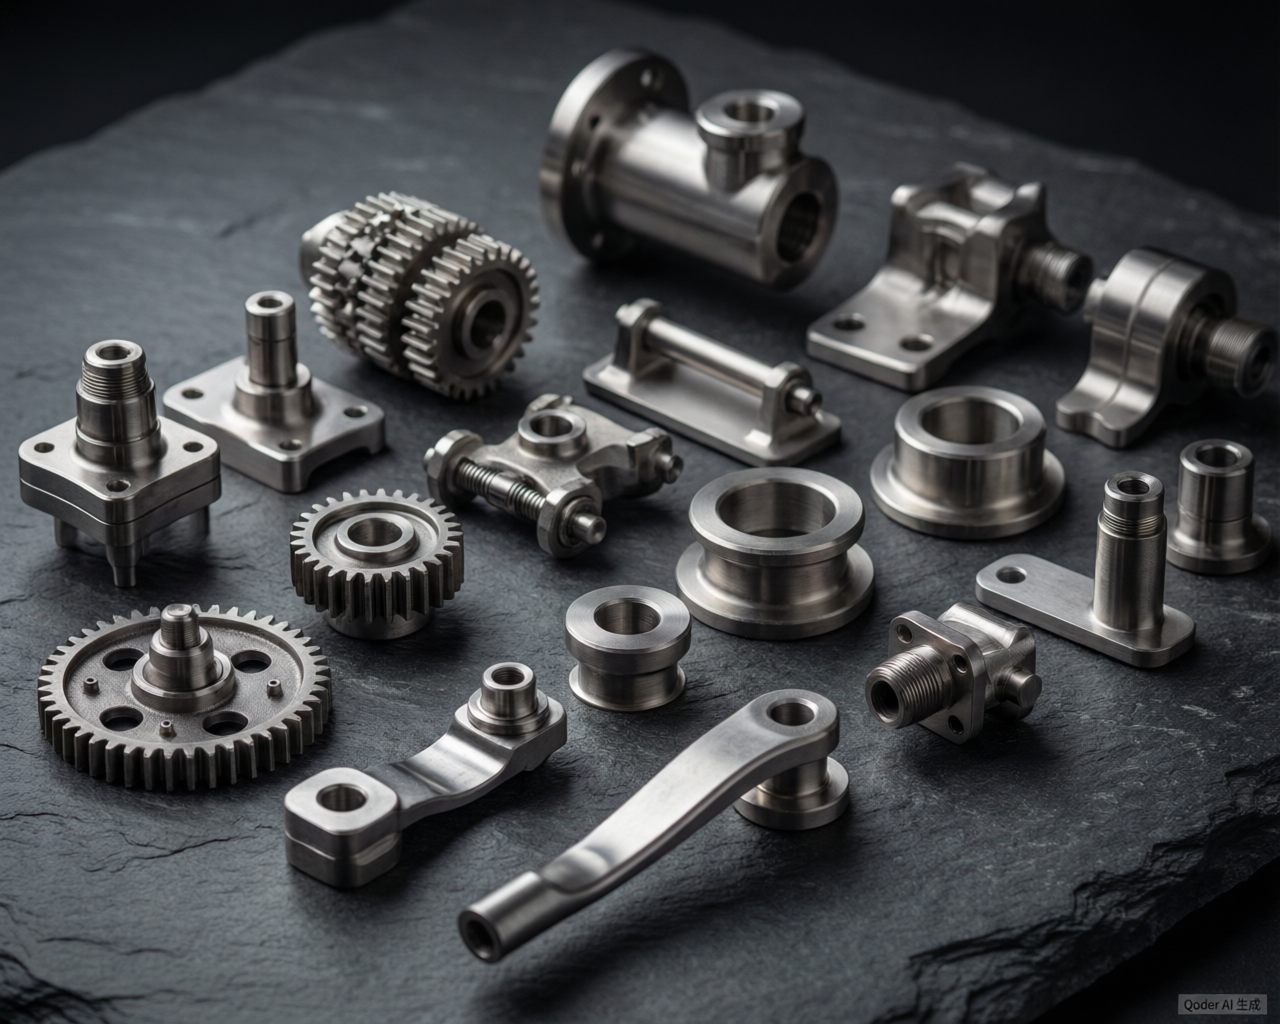 バルブ部品
バルブボディ、ボンネット、ディスク、ハンドホイールなどの操作部品。内部の流路は一度の鋳造で成形し、シール面は CNC 精加工で仕上げます。
 パイプフィッティング
エルボ、ティ、レデューサー、継手、フランジなど。溶接部およびねじ部は規格または図面どおりに加工可能です。
 構造部品
ハウジング、ブラケット、軸受座、ボックス系部品。複数点の溶接・組立構造を一体鋳造に統合でき、組立工程を削減できます。
 耐摩耗部品
ライナー、スリーブ、ガイドプレート、ハンマーヘッドなどの消耗部品。炭素鋼と鋳鋼のグレードを選択でき、熱処理の要求にも対応します。
 金物部品
家具金物、手すり部品、装飾部品、治具および設備部品。1金型多キャビティのツリー組立で生産するため、寸法一致性に優れます。
鋳鋼部品
25 号鋼、A3、45 号鋼および WCB の通常の鋳物で、荷重支持部品やその後に焼入れ・焼き戻しが必要な部品に適しています。
機械加工
機械加工のみの受注にも対応します。複雑な角度・曲面・多面体の部品は五軸で一度の段取り仕上げが可能です。
 図面ベースの専用製作
大部分の注文は特注品で、図面または実物サンプルから開発可能です。まず工程検討意見を提出したうえで見積りいたします。
下の図はシリカゾルロストワックス精密鋳造のメイン工程です。各ステップに対応する工法規定と検査ポイントがあり、異常は次の工程へ進む前に食い止められます。
まず鋳造の DFM 検討を行い、抜き勾配方向、肉厚、ガート・リザーカーの位置を確認してからワックス成形金型を製作
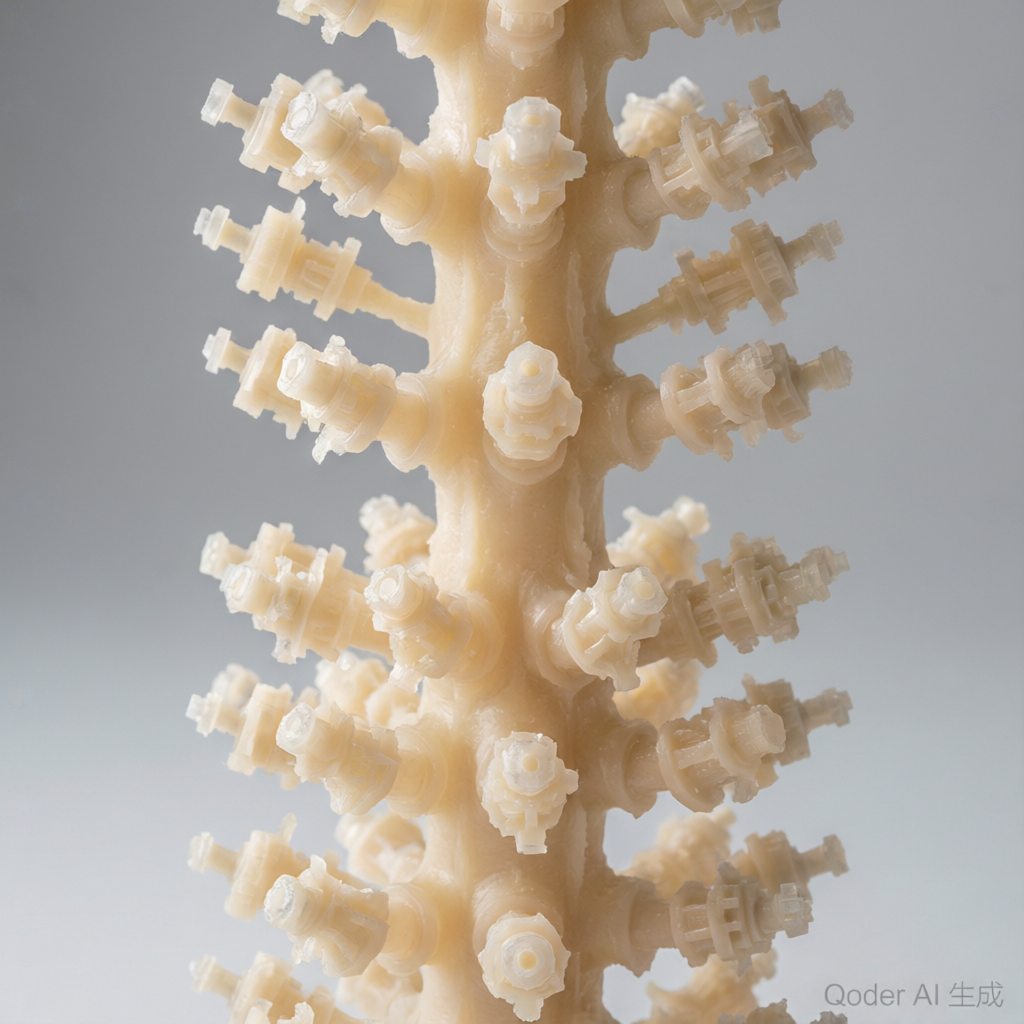
中温ワックスと低温ワックスの2ラインでそれぞれ射出成型し、ワックスモデルの完全性を確認後にランナーを溶接してツリーを組立、1金型多キャビティで生産性を高めます
バインダーにはシリカゾル、表層スラリーにはジルコン粉を使用し、層ごとに含浸と砂散布を繰り返して乾燥の湿度を管理
蒸気脱蝋でワックスを回収して再利用し、高温でセラミックシェルを焼成して強度を高め、残留物を除去
グレード別に配合して中周波誘導炉で溶錬し、発光分光分析で成分の適合を確認してから注湯
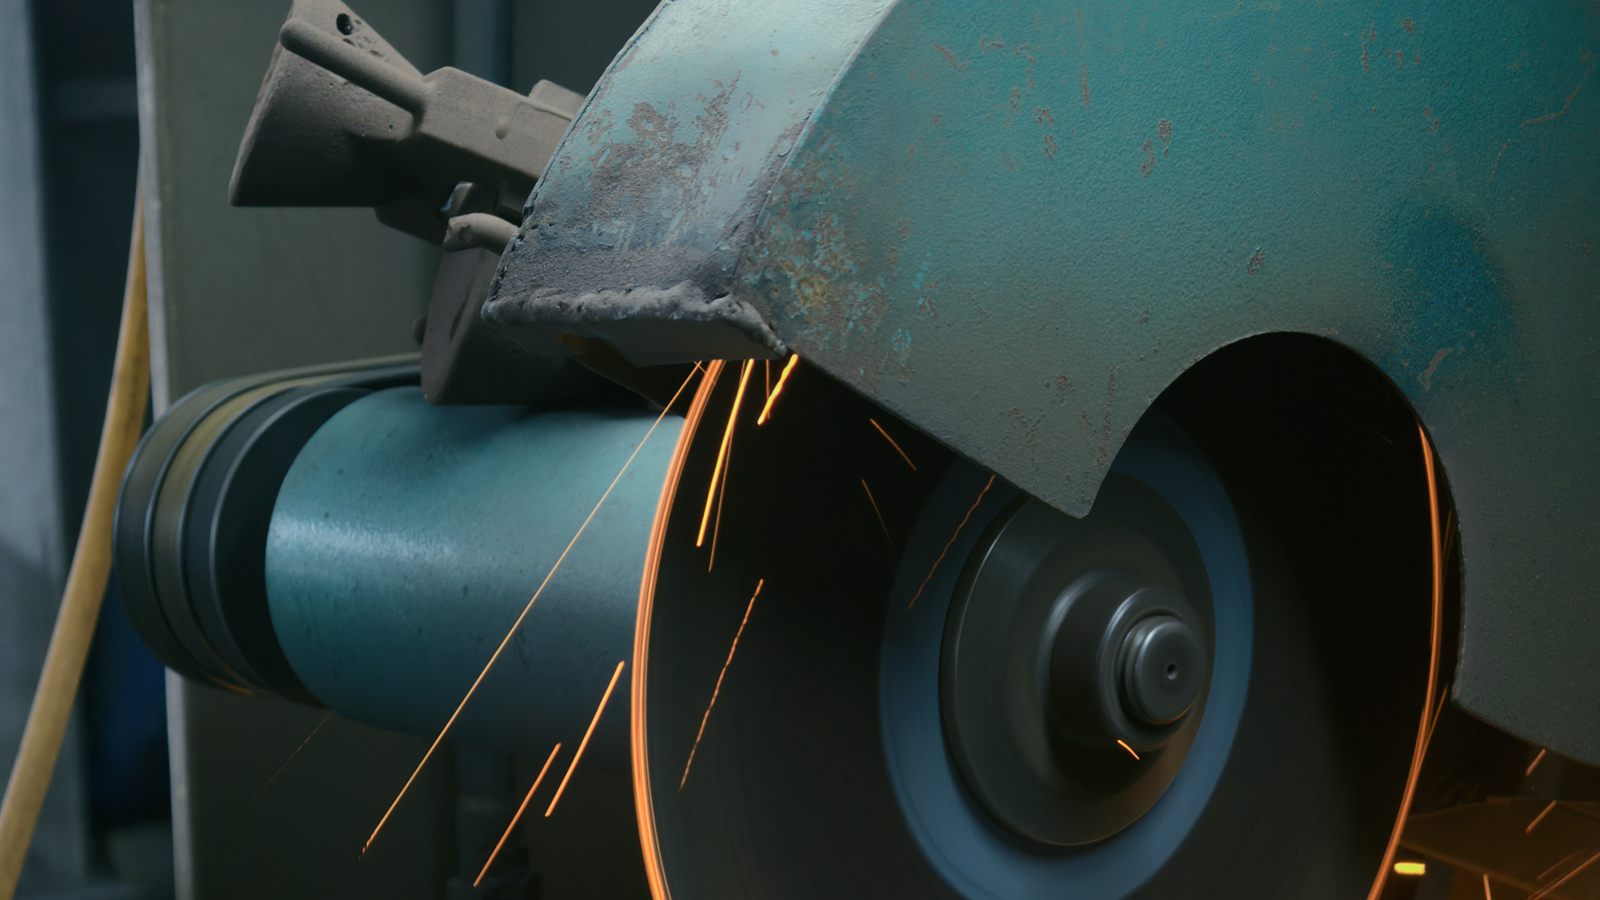
振動でシェルの付着砂を除去し、鋳物とガート・リザーカーを切断で分離、砥石でゲート跡を研磨
表面の付着砂と酸化スケールを除去し、均一な下地表面を得ます
材質および図面の要求に従い焼鈍しを行い、鋳造応力の除去・組織と硬さの安定化を図ります
シール面、ねじ、穴および嵌合面の精加工。複雑な角度の部品は 5 軸で一度の段取りが可能
主要寸法は図面どおりに検査し、完成品は一点ずつ外観を確認。ISO 9001体制に基づきロット記録を保存します
酸洗い仕上げ、ステンレス部品は不動態化も同時に実施、お客様指定の製品表示・配送マークに対応
木箱 / パレットの防湿梱包。輸出注文にはパッキングリストと通関書類で対応
下表は当社が通常生産している材質グレードです。特殊グレードや合金鋼はまず図面をお送りください。溶解・工程上の実現性を確認のうえ回答いたします。
| 材質分類 | 常用グレード | 代表的な用途 | 熱処理状態 | 備考 |
|---|---|---|---|---|
| 高品質炭素鋼 / 炭素鋼鋳物 | 25 号鋼 · A3(Q235) · 45 号鋼 | 機械構造部品、耐摩耗部品、汎用金物 | 焼鈍し / 正規化 + 焼き戻し | 通常の部品で、コストと性能のバランスに優れます |
| 一般構造用炭素鋼鋳物 | WCB | バルブボディ、ボンネット、管路フィッティング、フランジ | 正規化 + 焼き戻し | バルブ業界で最も一般的な鋳鋼グレード |
| ステンレス(加工材グレード表記) | 201 · 202 · 304 · 304L · 316 · 316L | バルブ部品、管路継手、耐食部品、装飾部品 | 固溶化熱処理 | 図面が板材/棒材のグレードで表記されている場合はこの列を参照 |
| ステンレス鋳物(鋳造グレード表記) | CF8 · CF8M | 同上、輸出向け部品とバルブ部品で常用 | 固溶化熱処理 | CF8 は 304 に対応、CF8M は 316 に対応 |
| その他の材質 | 特殊グレード / 合金鋼 / 顧客指定 | 図面に基づき個別に評価 | 技術要求に基づく | 事前に溶錬と工法の実現可能性レビューが必要 |
補足:同一部品でも、図面に304またはCF8と記載されていれば、適用規格と見積り方法が異なります。輸出案件では特に、図面にグレードと規格体系(GB / ASTM / JIS / EN)を明記してください。一度で確定でき、量産時の手戻りを防げます。
ロストワックス精密鋳造と機械加工を併せ持ち、形状が複雑で材質要件が明確、仕様の変動が多い部品に適します。以下は主な供給分野です。
バルブボディ、ボンネット、ディスク、ハンドホイールおよび操作部品。WCB と CF8 / CF8M が中心で、シール面は CNC 精度仕上げを施します。
エルボ、ティ、レデューサー、継手、フランジ。内腔は一体鋳造で成形し、溶接受け面とねじ面は図面通りに加工。
耐食性の配管・設備部品。316 / 316L 材質を中心に、成分は炉ごとに発光分光分析で確認、材質証明書の提供が可能。
ストレーナボディ、ジョイント、ブラケットおよび固定部品。仕様が多く図面の差異も大きいため、図面どおり製作の生産形態に適します。
サニタリー級の継手と設備部品。ステンレス材質で、表面はバフ研磨と酸洗い・不動態化処理に対応。
ハウジング、ブラケット、軸受座、ボックス類の構造部品。溶接や組立構造を一体鋳物に統合できます。
小型モジュールギヤ、スプロケット、カップリング、トランスミッションボックス。炭素鋼 / 鋳鋼グレードで、歯形と配合面は CNC 精度仕上げとします。
ブラケット、ポンプボディ、ハブシート、シャーシ補機類。品種の多い修理・アフターマーケット需要を中心に供給します。
ジャンクションボックス、計器ケース、センサーハウジング。薄肉品は焼鈍しで応力除去後に酸洗いし、穴位置とシール面を一度の段取りで加工し上げます。
スイングブロック、カム座、ガイド部品、治具。規格点数の多い品種は、シリカゾル工法の1金型多キャビティによるツリー組立で量産対応となります。
ライナー、スリーブ、ガイドプレート、ハンマー頭などの消耗性耐摩耗部品。炭素鋼と鋳鋼グレードを選べ、熱処理要求にも対応します。
手すり部品、装飾品、クランプ、設備部品。201 / 202 / 304 材質で、1金型多キャビティのツリー組立により生産します。
写真枠は 21:9 と 4:3 の二規格で確保しています。21:9 は工場外観の横幅に、4:3 は各工程の作業区画の接写に用います。すべて工場内で撮影した実写で、光量と色の補正のみを行っています。
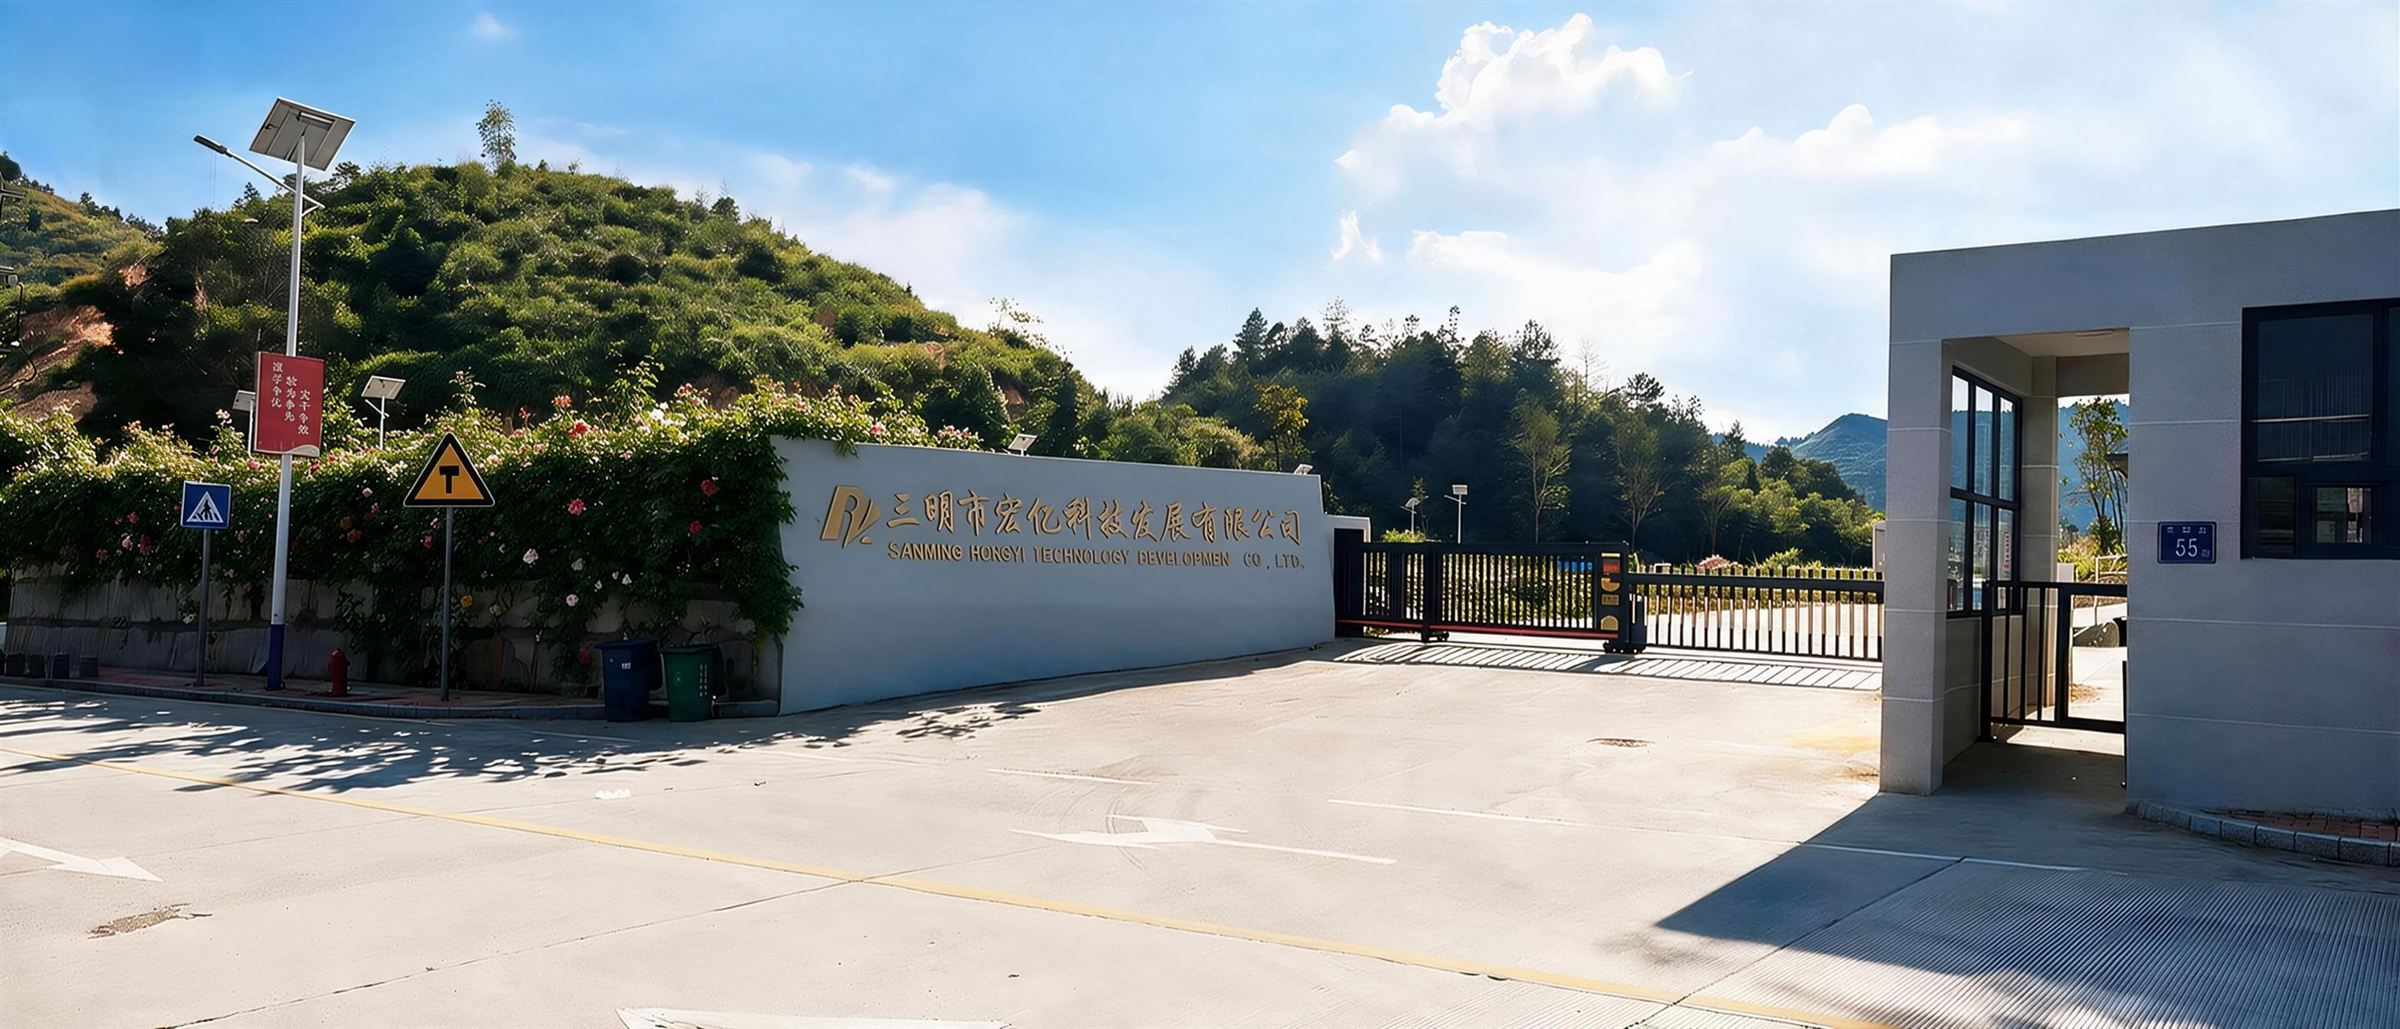
社名壁には中国語・英語の社名を掲出し、右側には守衛室と電動伸縮門、住所表記は京園路 55 号です。
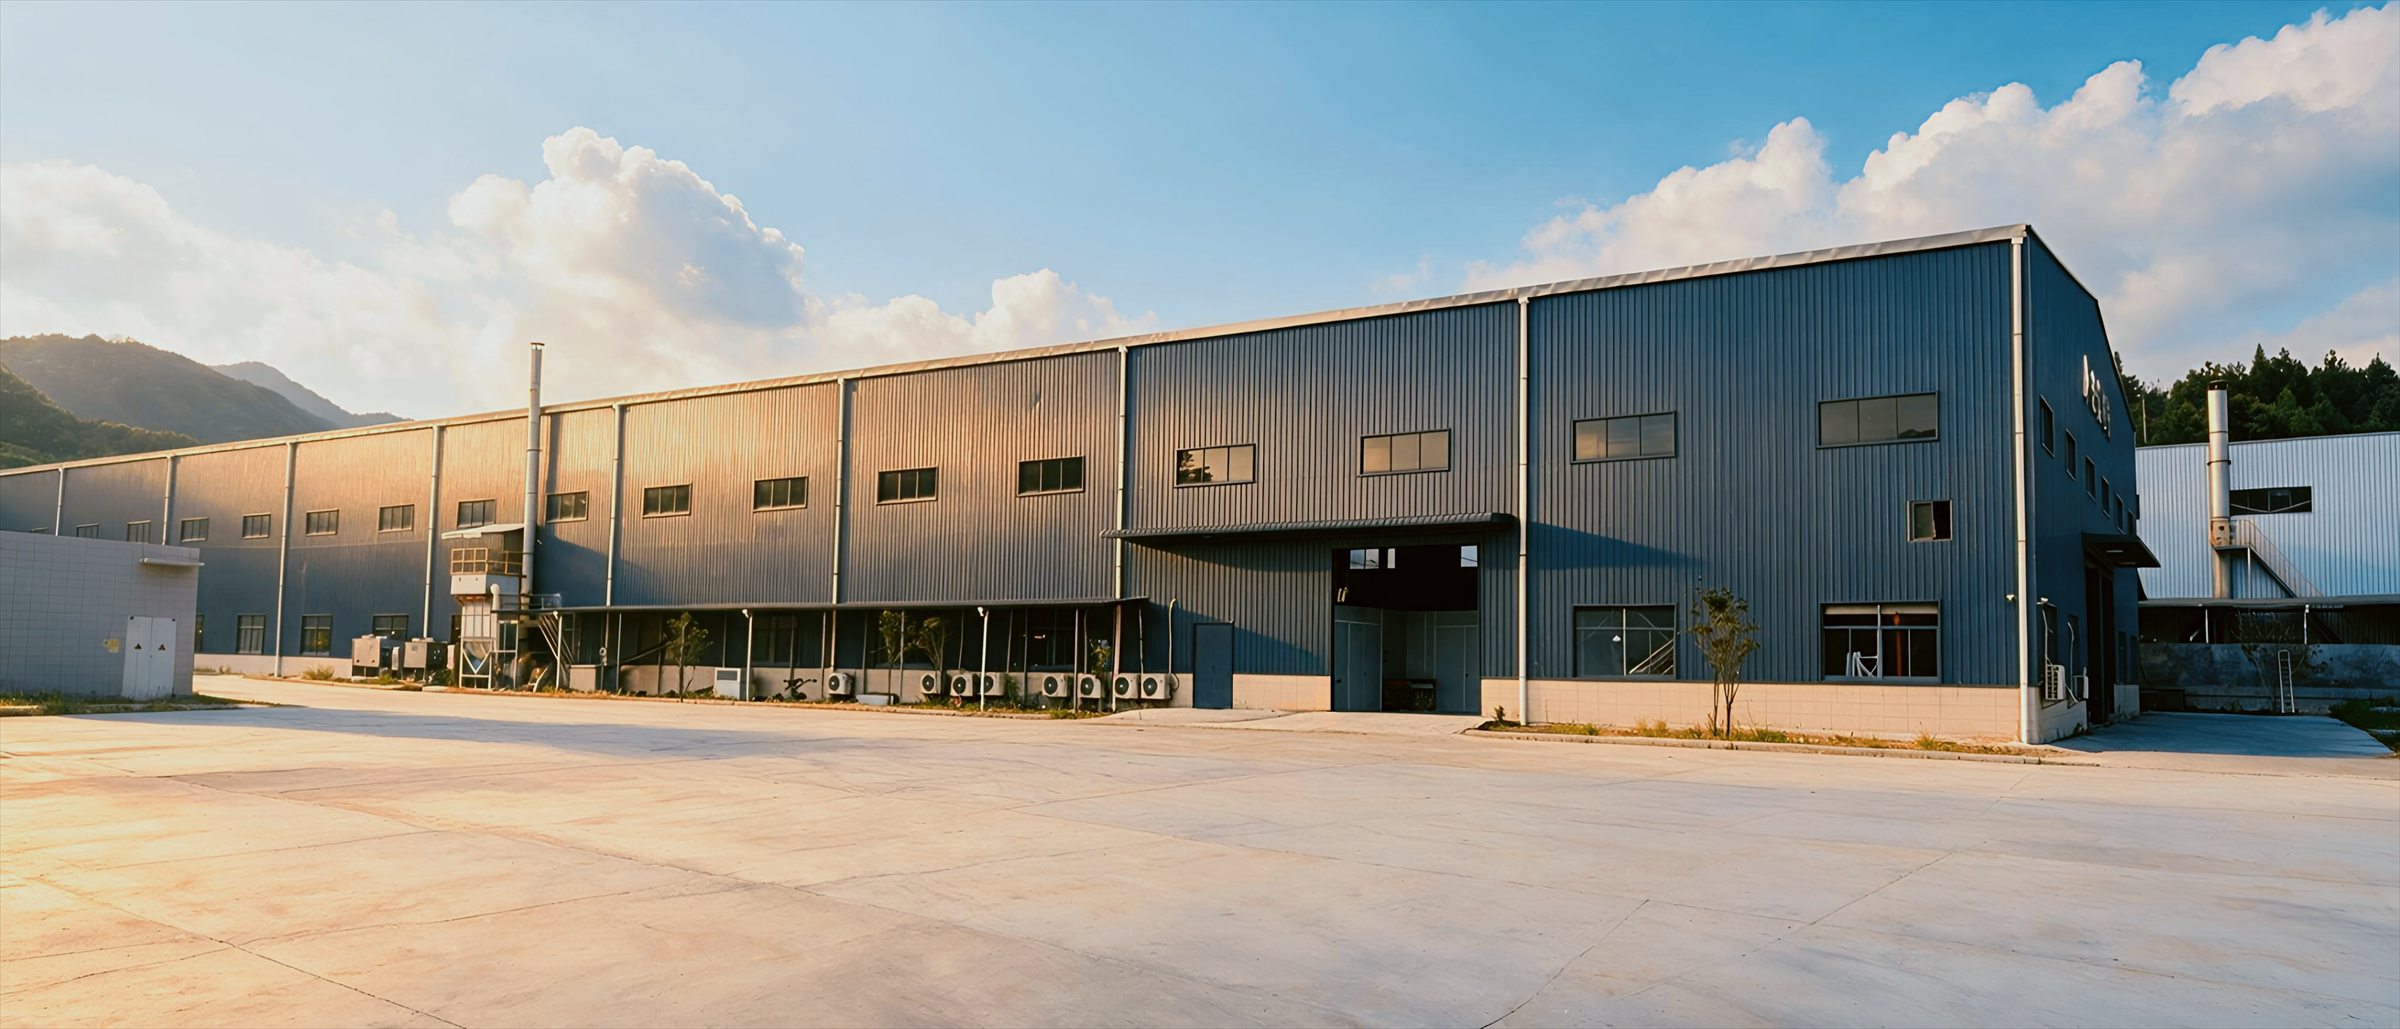
主工場の長辺側外観と前面の舗装ヤード。前面部分は資材の搬入出と駐車に使用しています。
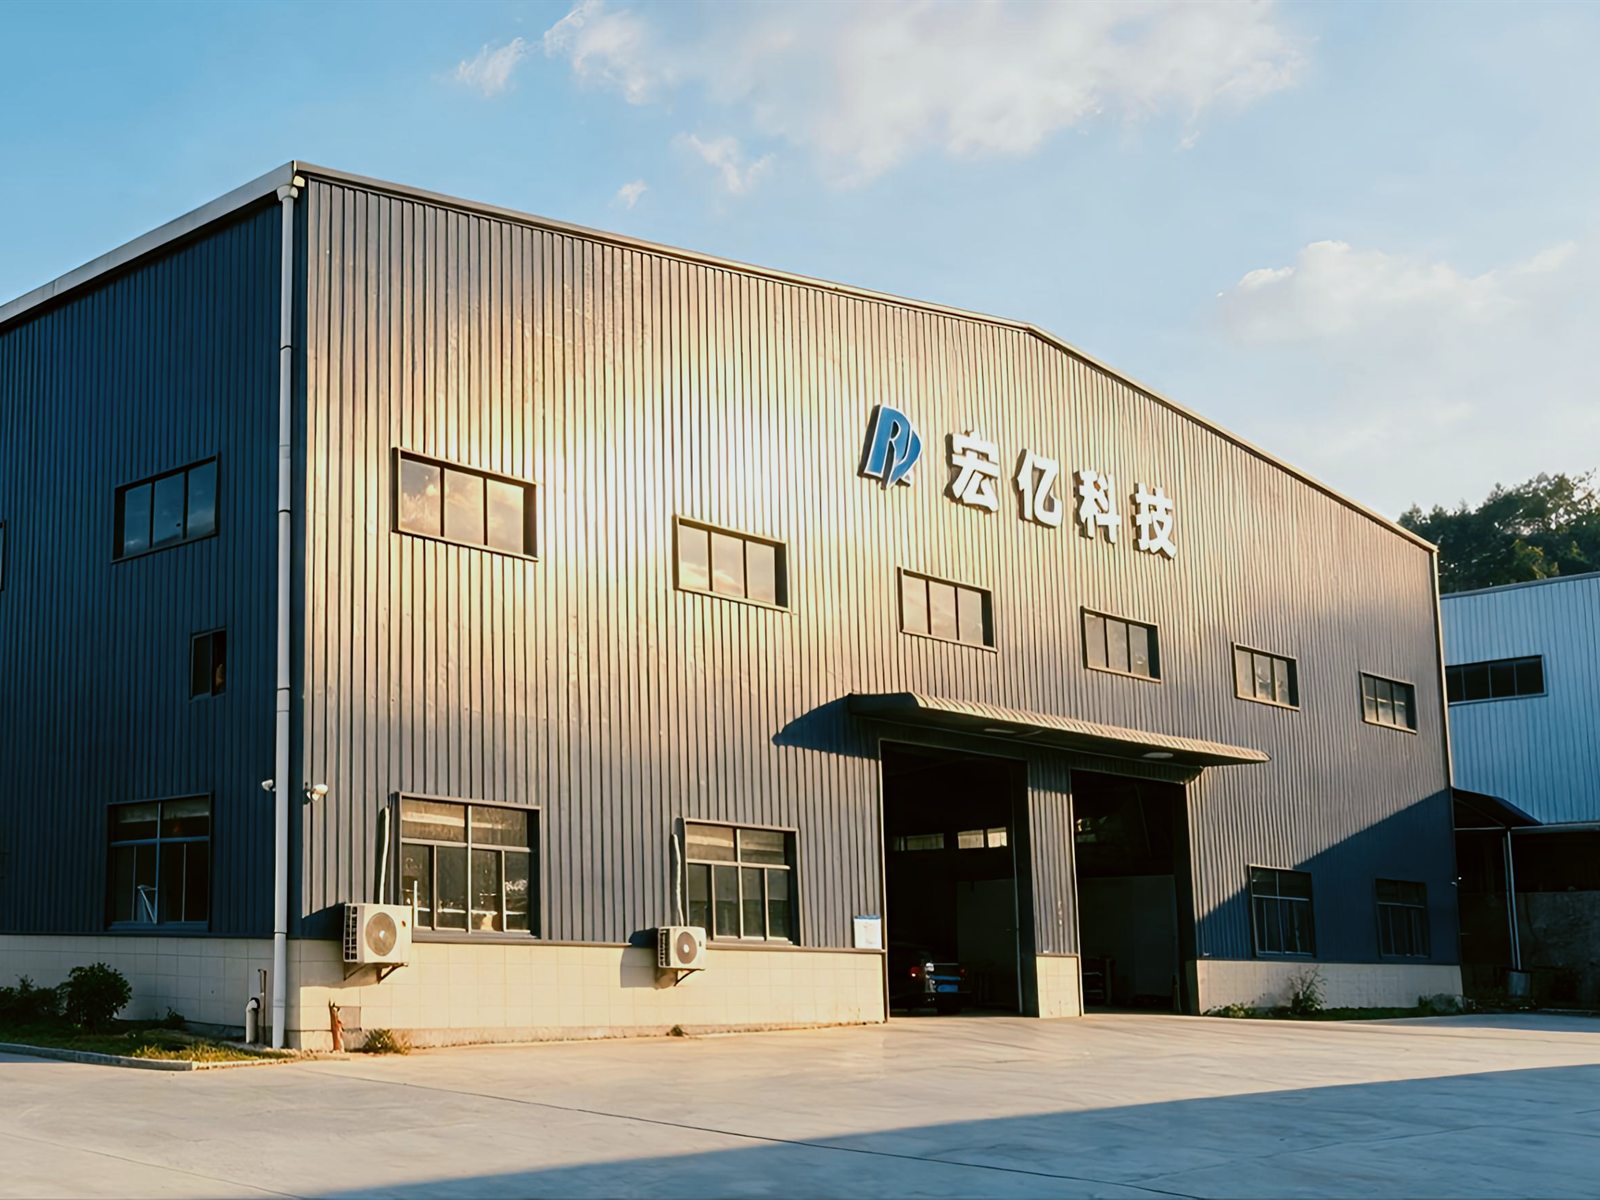
主工場のコーナーと妻壁の企業サイン、その下が資材の搬出入口です。
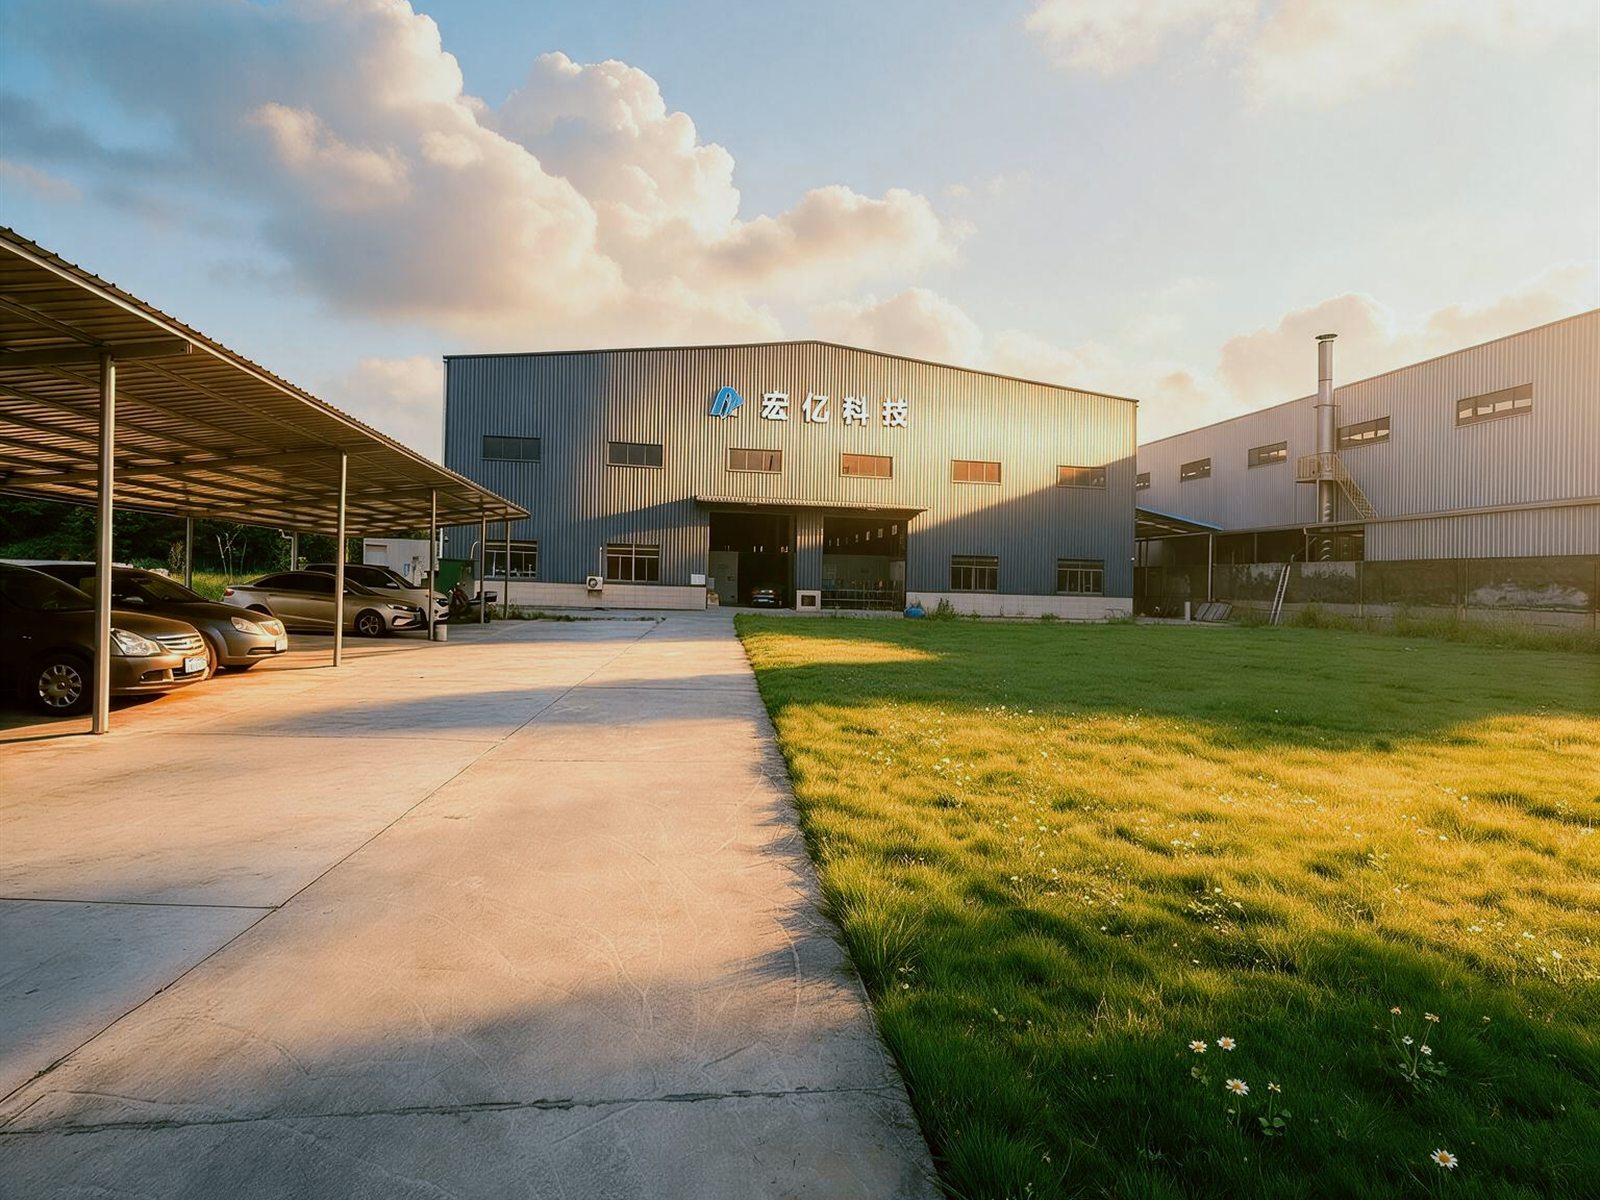
構内道路の片側には駐車スペースと緑地帯が設けられ、道路の突き当たりが鋳造主工場です。
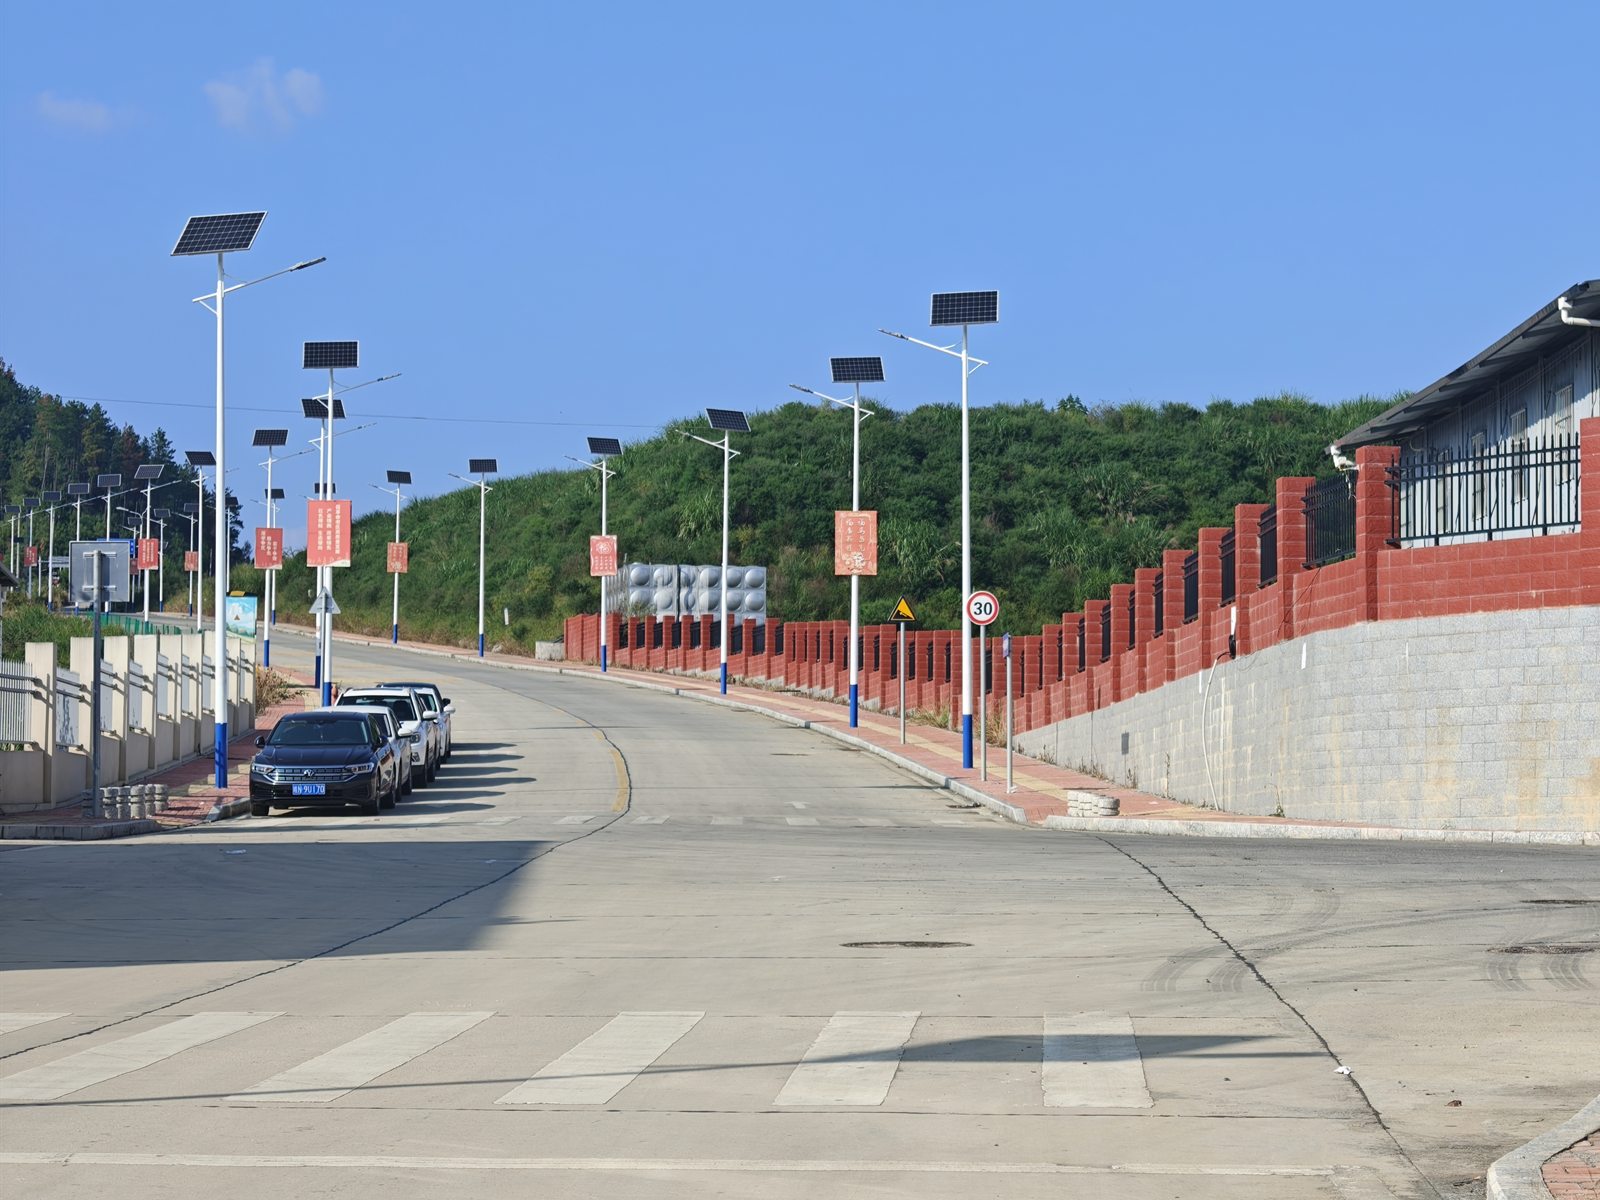
工場外周の園区道路で、交差点には横断歩道が設けられ、路側には太陽光街灯と速度制限標識が設置されています。
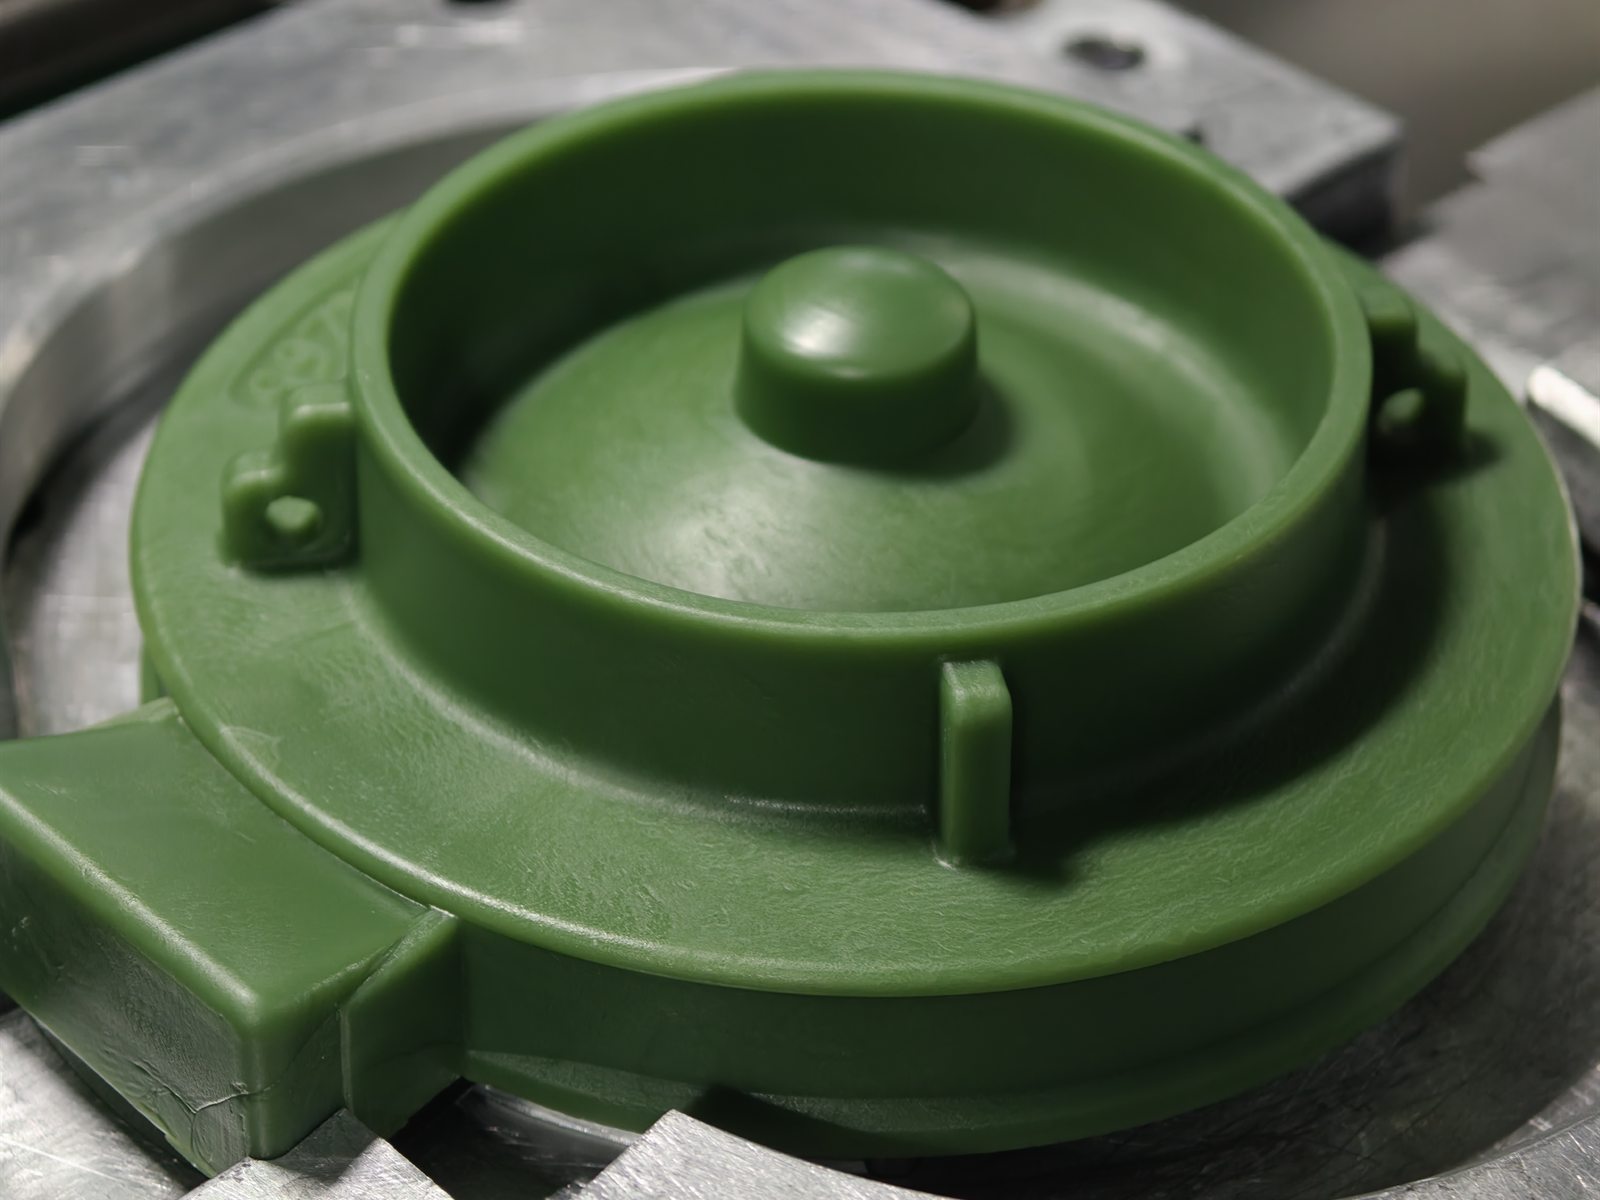
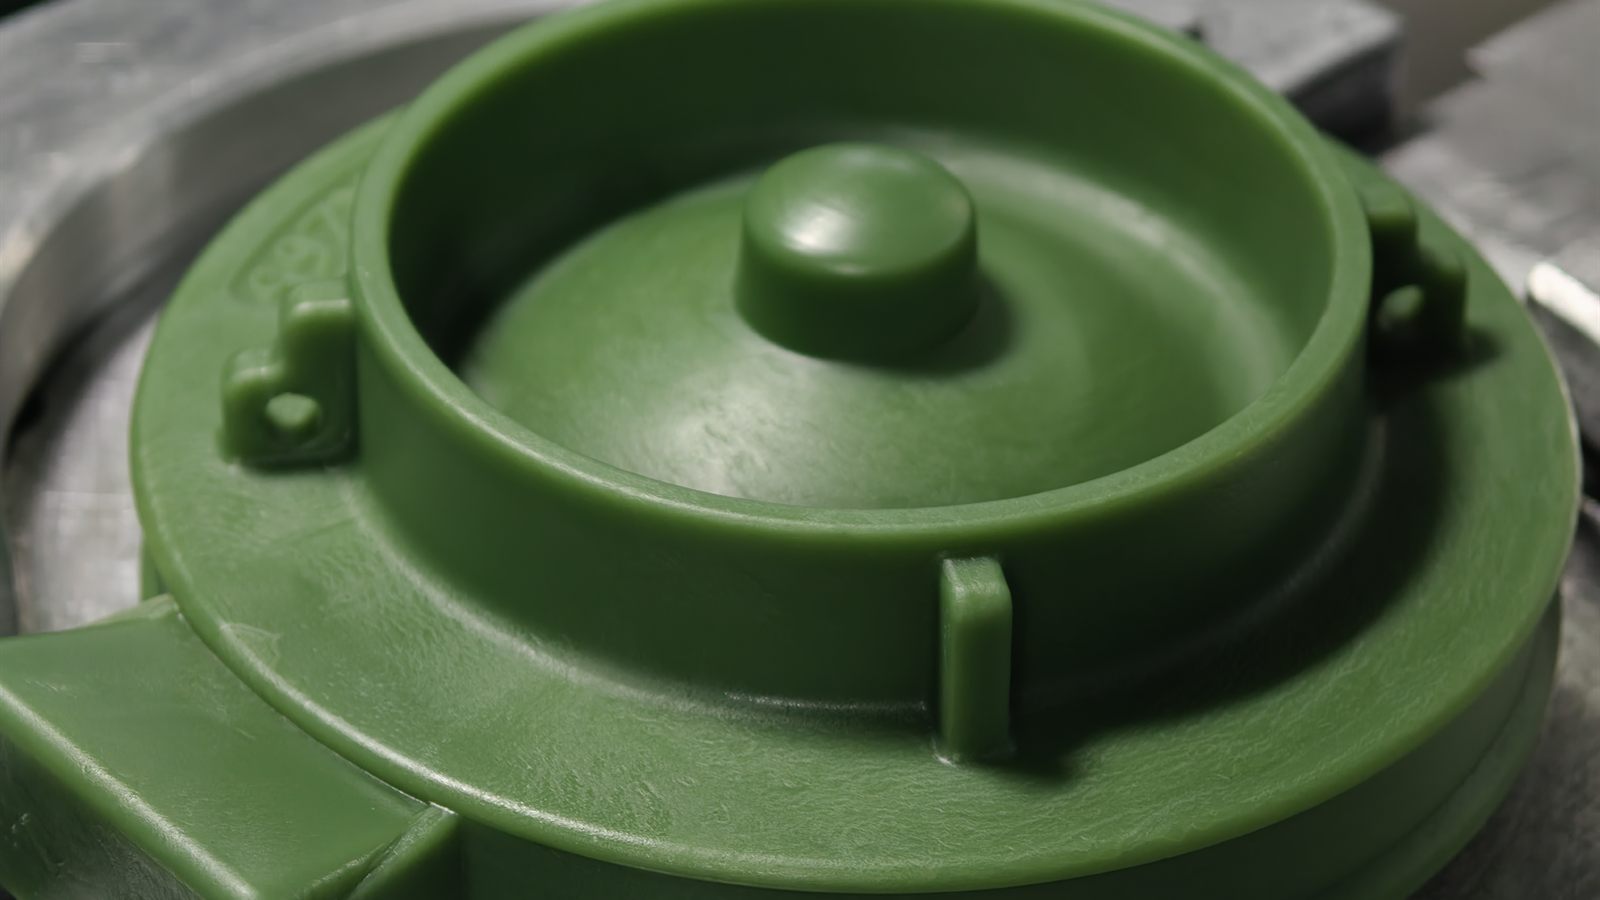
中温ワックス・低温ワックスの2ラインとも金属金型で射出成型し、本体・湯口・ワックストリー組立用ボスが一体に成形されます。脱型後に表面と寸法を確認します。
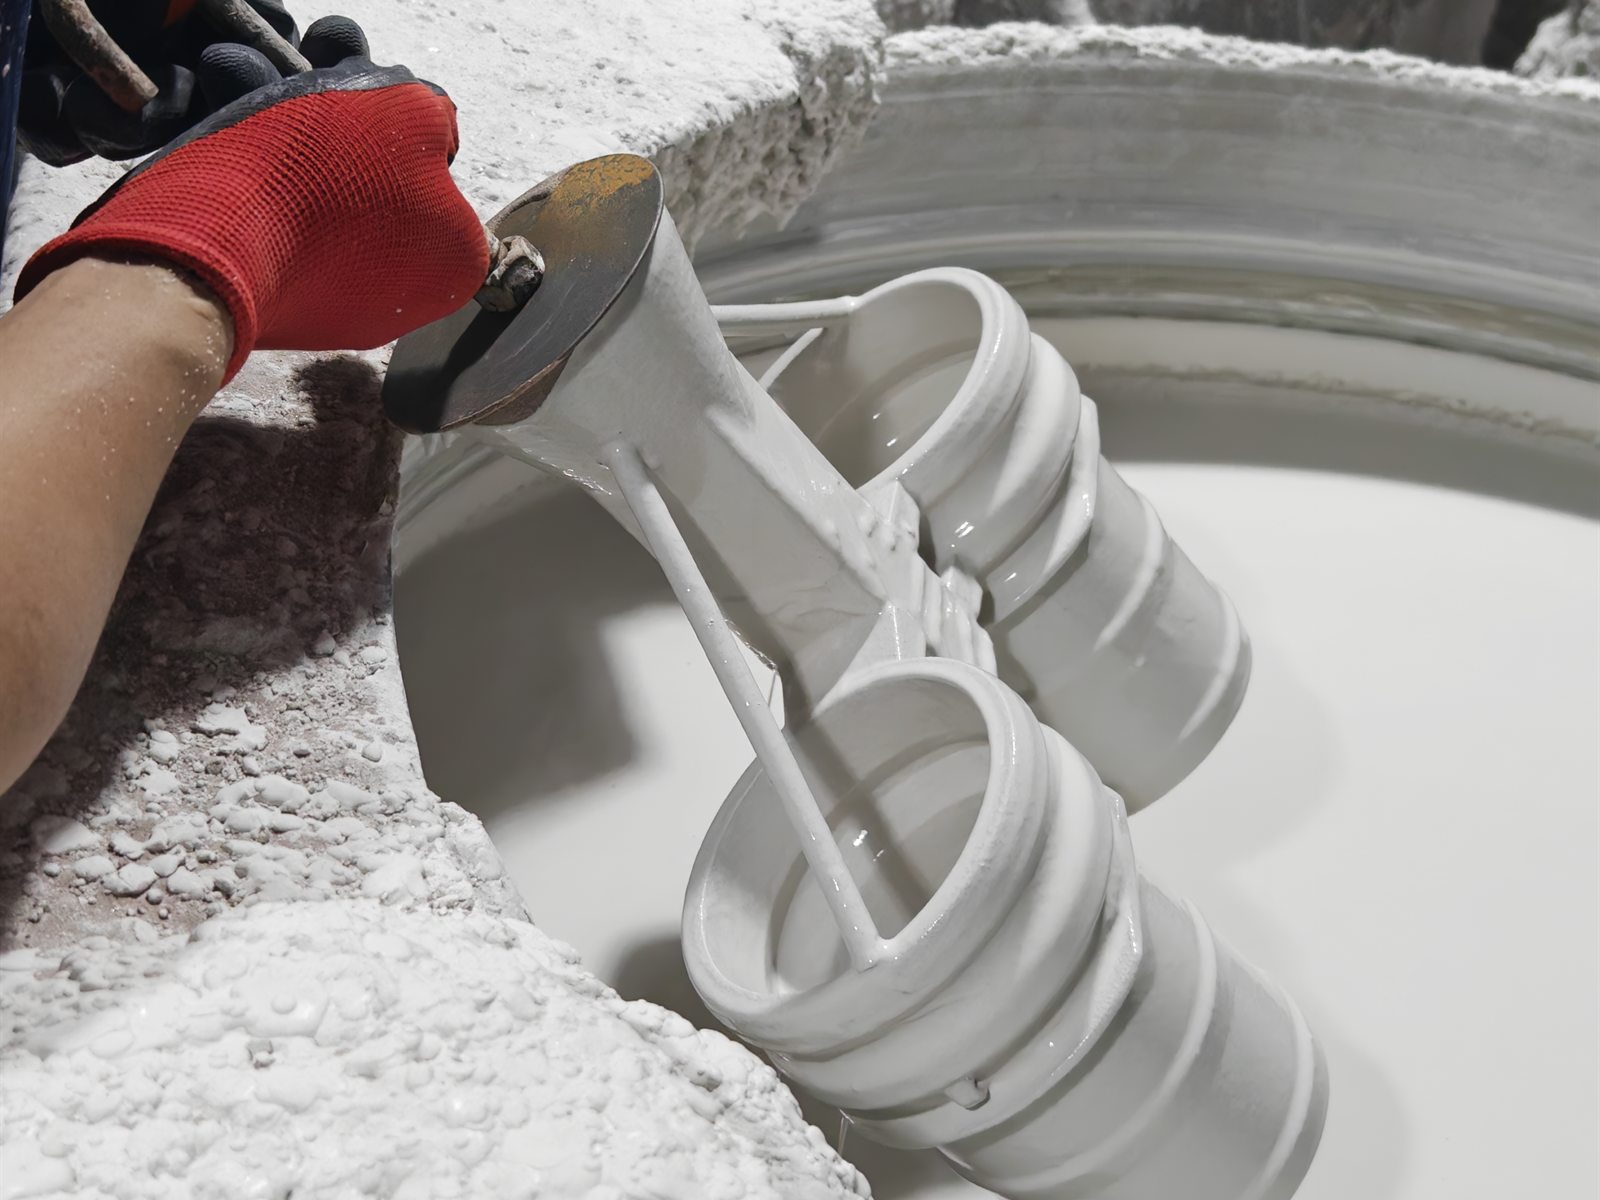
ツリーをシリカゾル塗料に浸漬し、引き上げて余剰塗料を切った後、層ごとに砂を付着させて乾燥させる。表層塗料が型殻の表面品質と寸法精度を決定する。
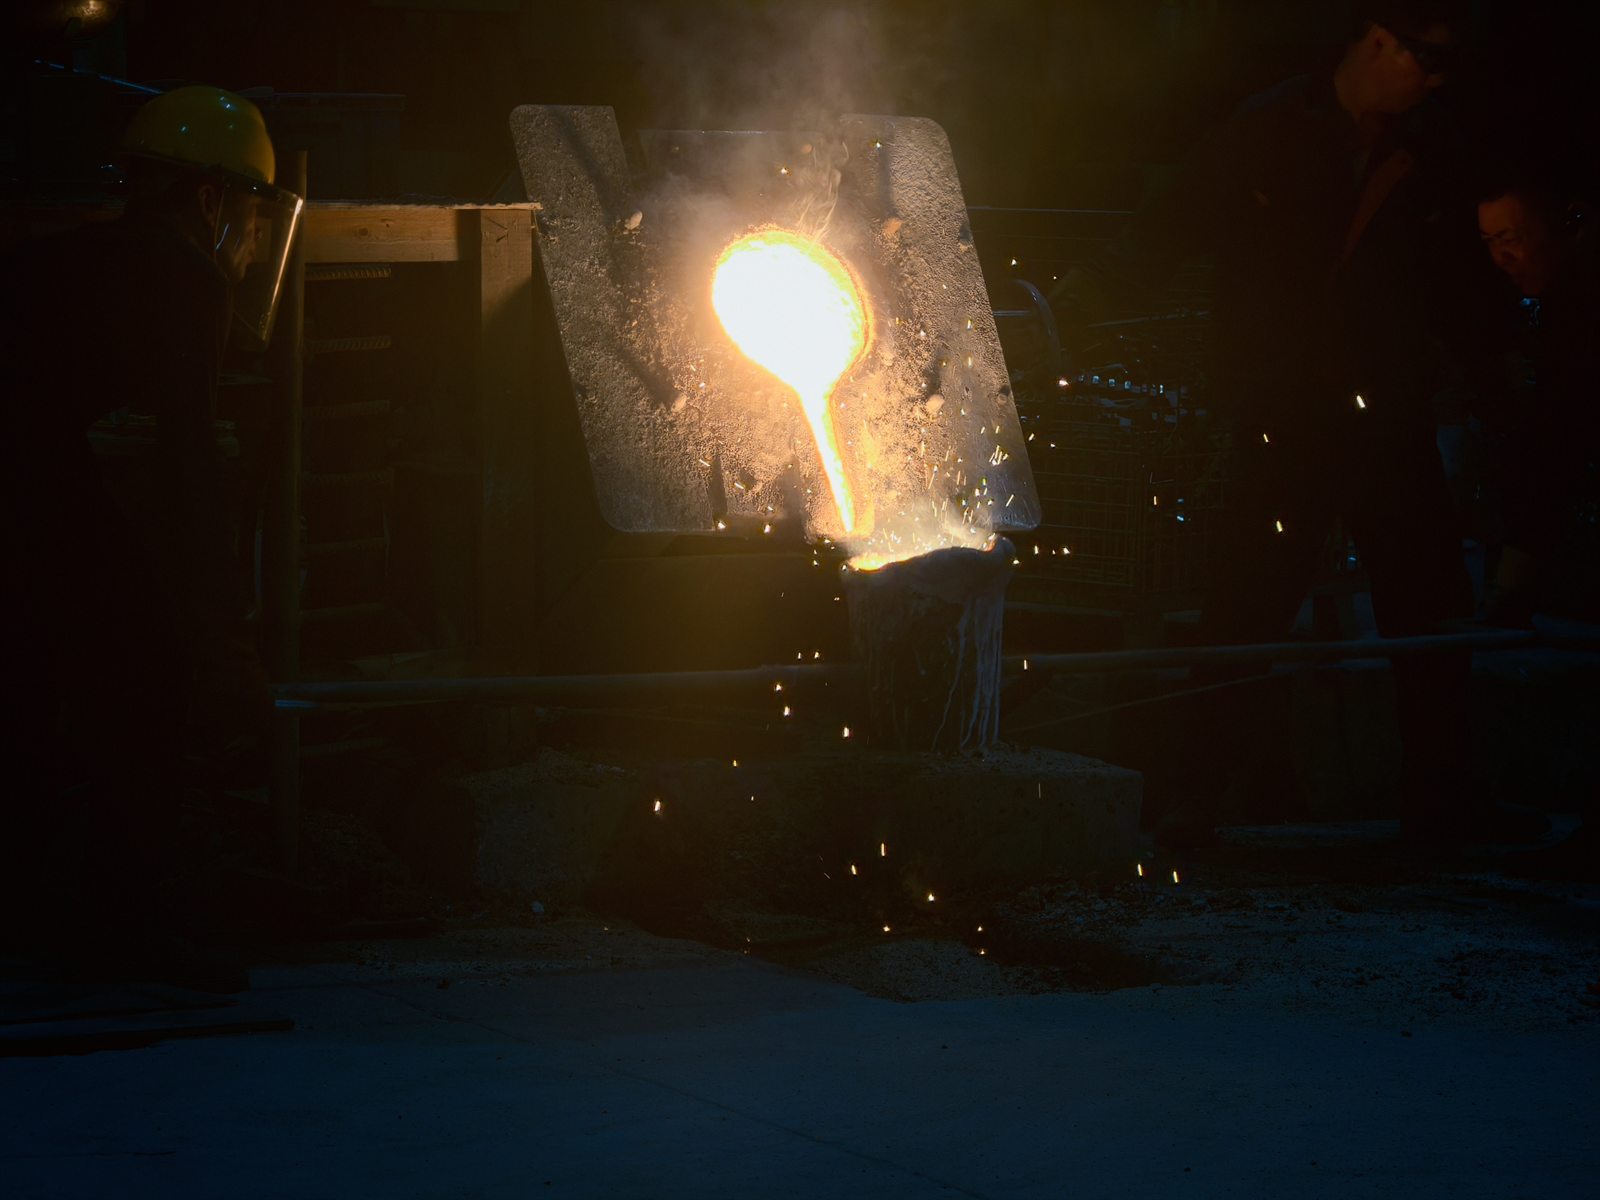
炉料はグレード別に配合して 150kg・250kg の中周波誘導炉で溶錬し、発光分光分析で一炉ごとに成分の適合を確認してから出湯・注湯します。
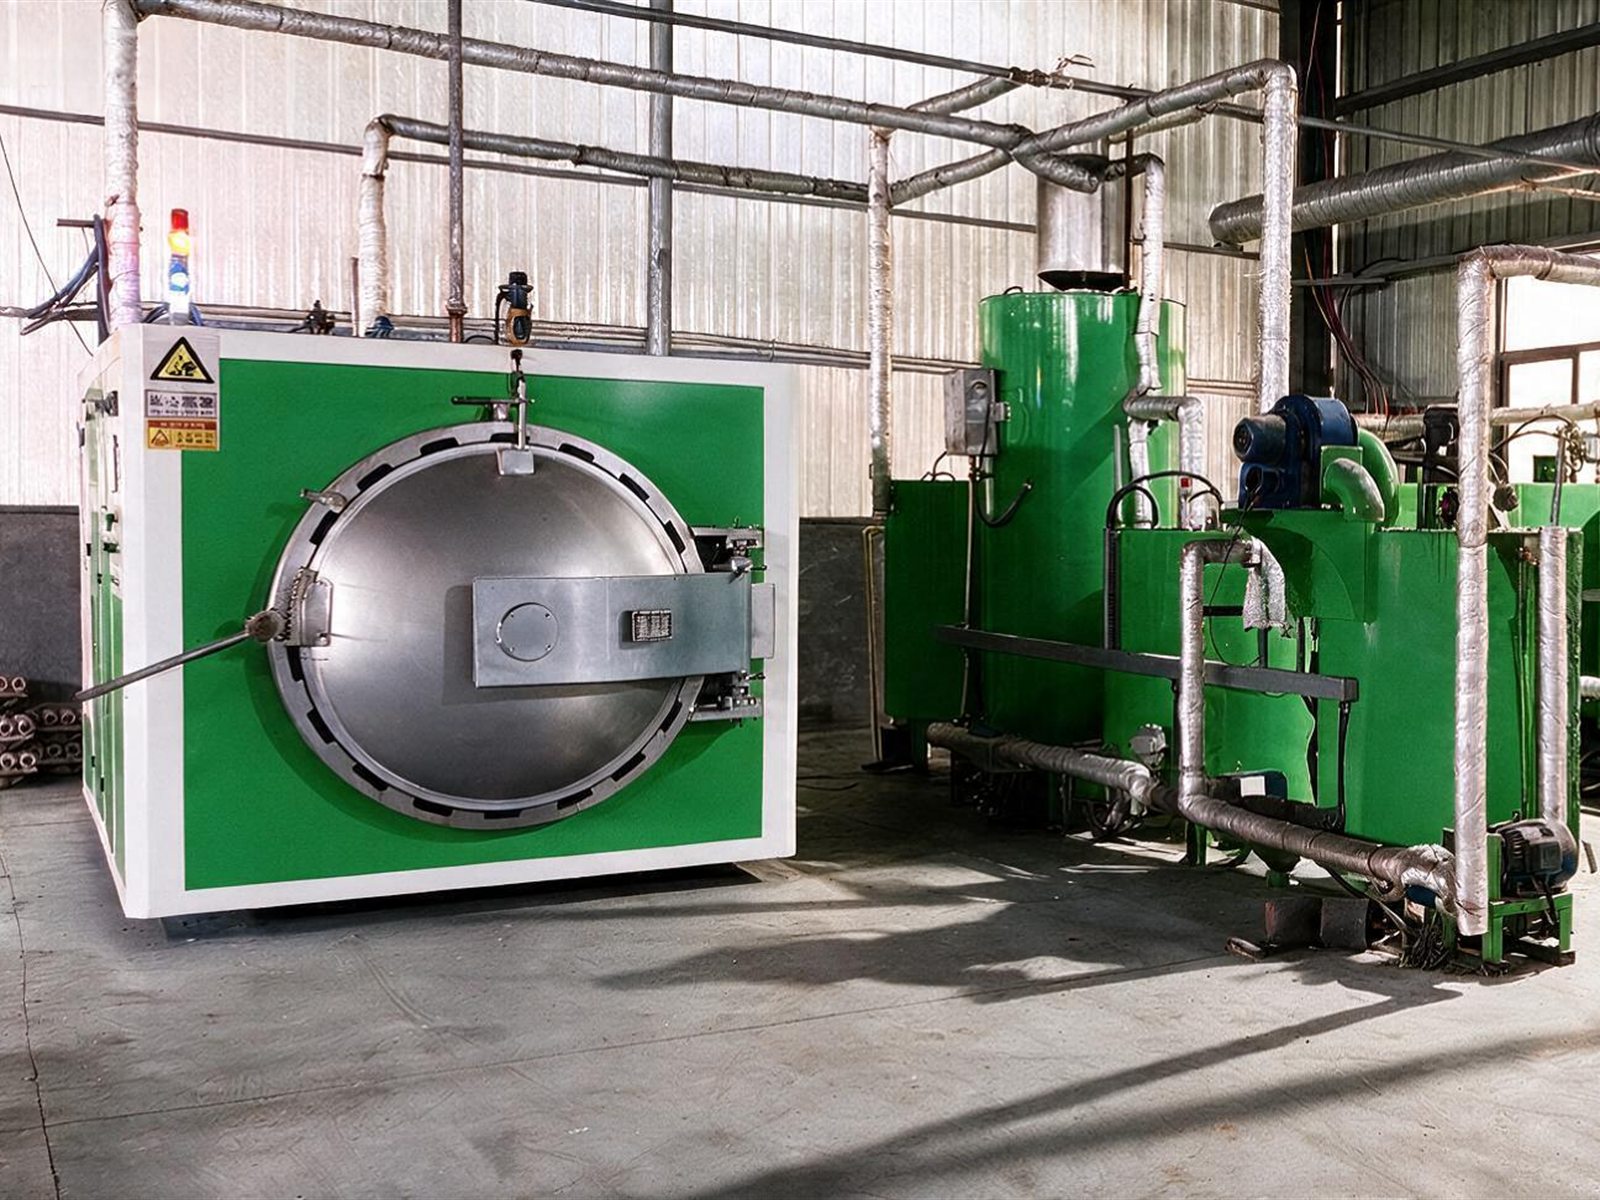
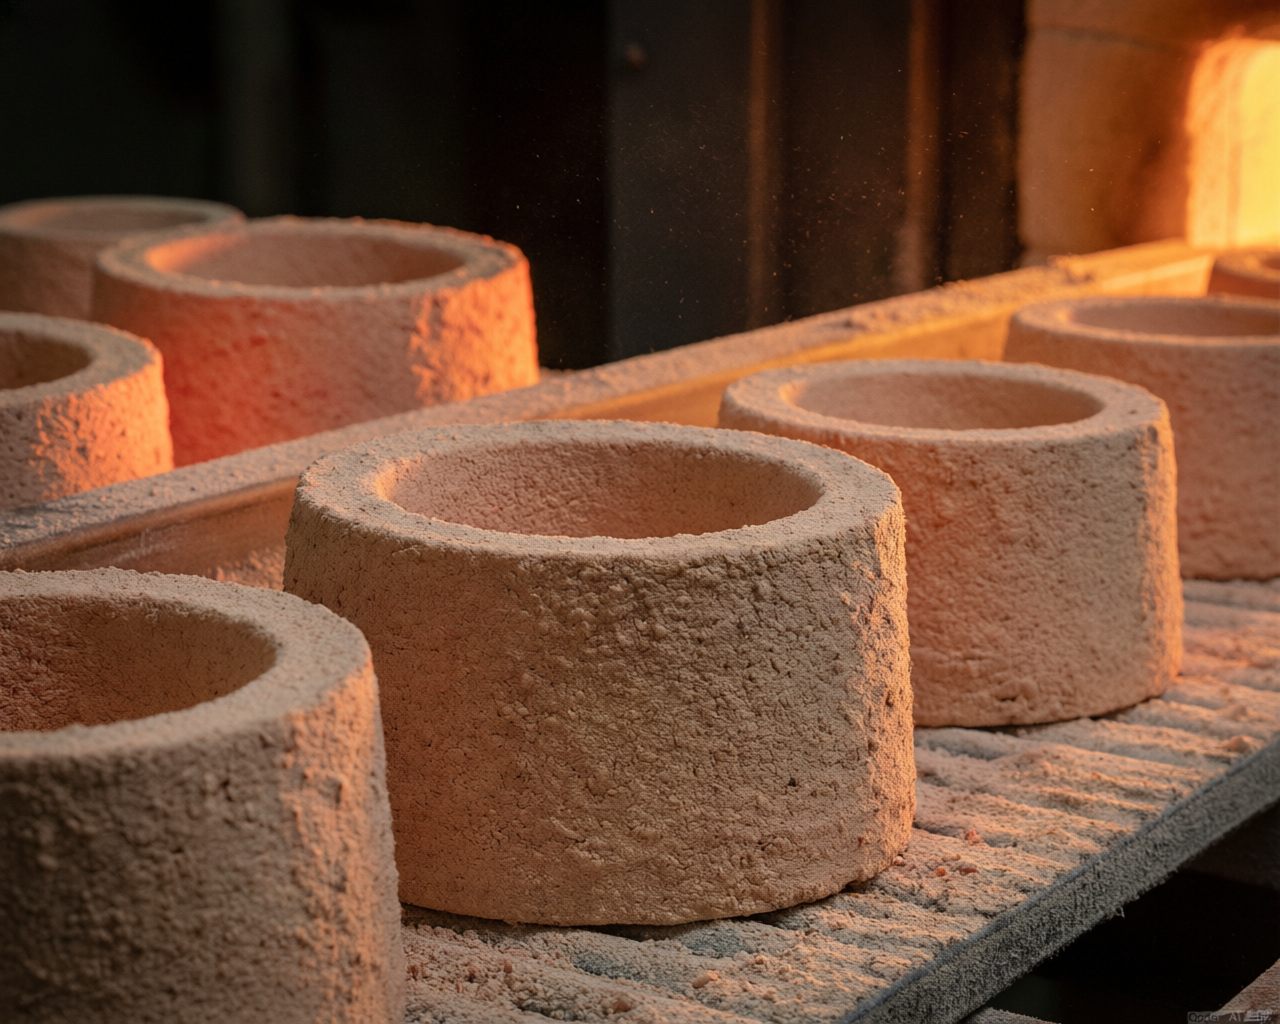
シェルを釜に装入した後、蒸気でワックスモデルを除去し、回収したワックスは繰り返し使用します。中温ワックス・低温ワックスの2射出ラインにはそれぞれ1式ずつ脱蝋釜を配置しています。脱蝋後のシェルは高温焼成で焼結し、その後注湯工程へ進みます。
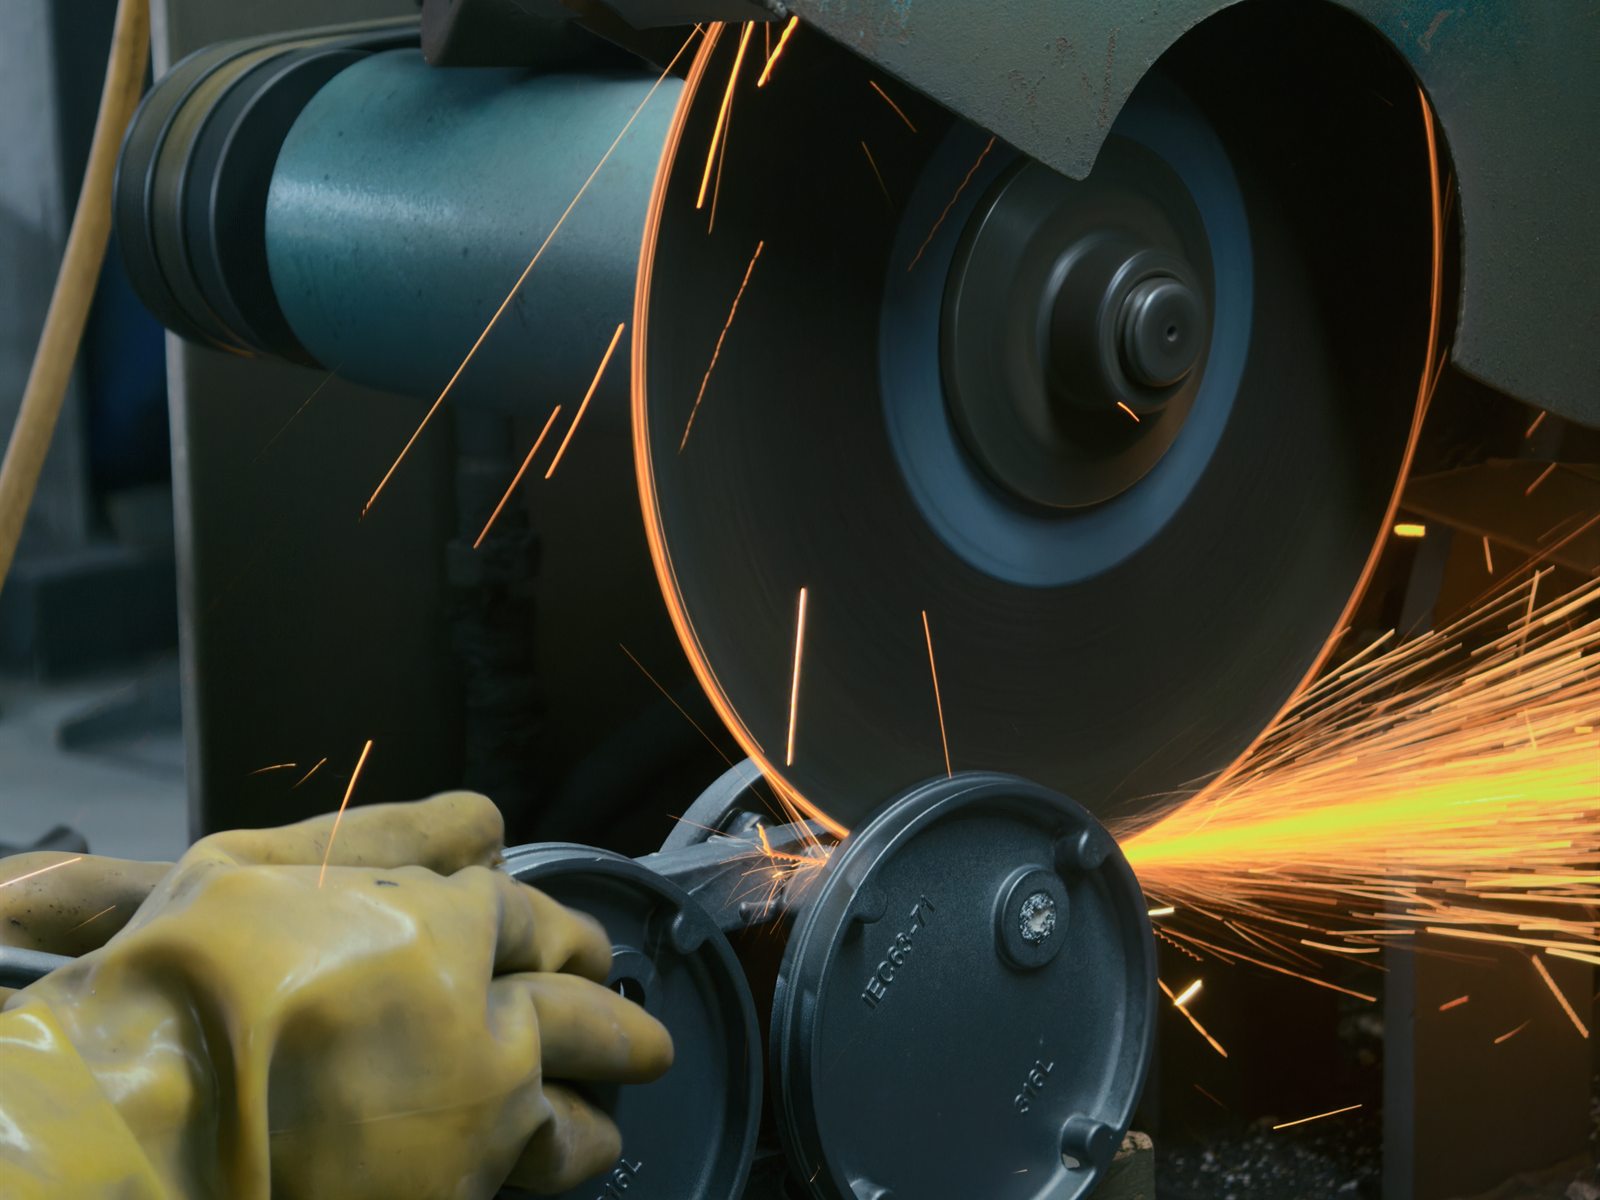
脱殻後のツリーは切断砥石で湯口を切り、鋳物とランナーを分離した後に研磨仕上げへ回します。
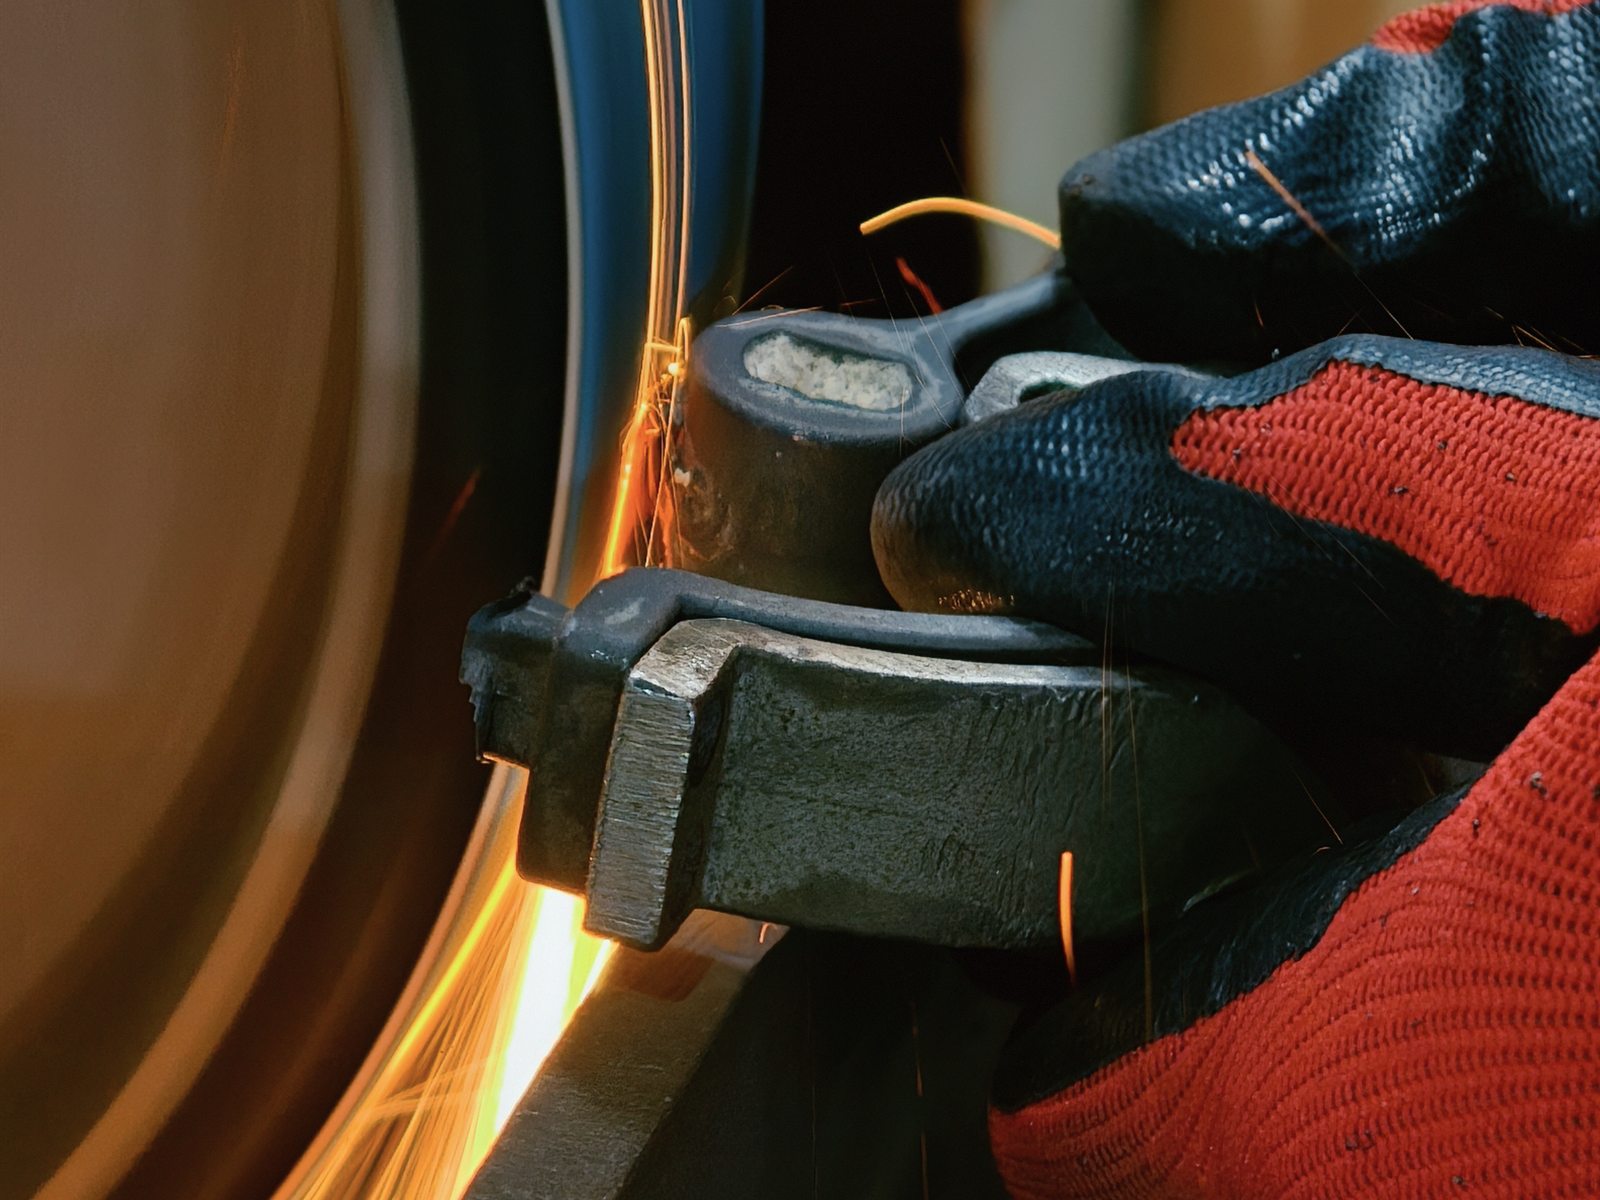
湯口を切除した鋳物は研削盤でバリと湯口残りを研磨し、表面を検査可能な状態に仕上げます。
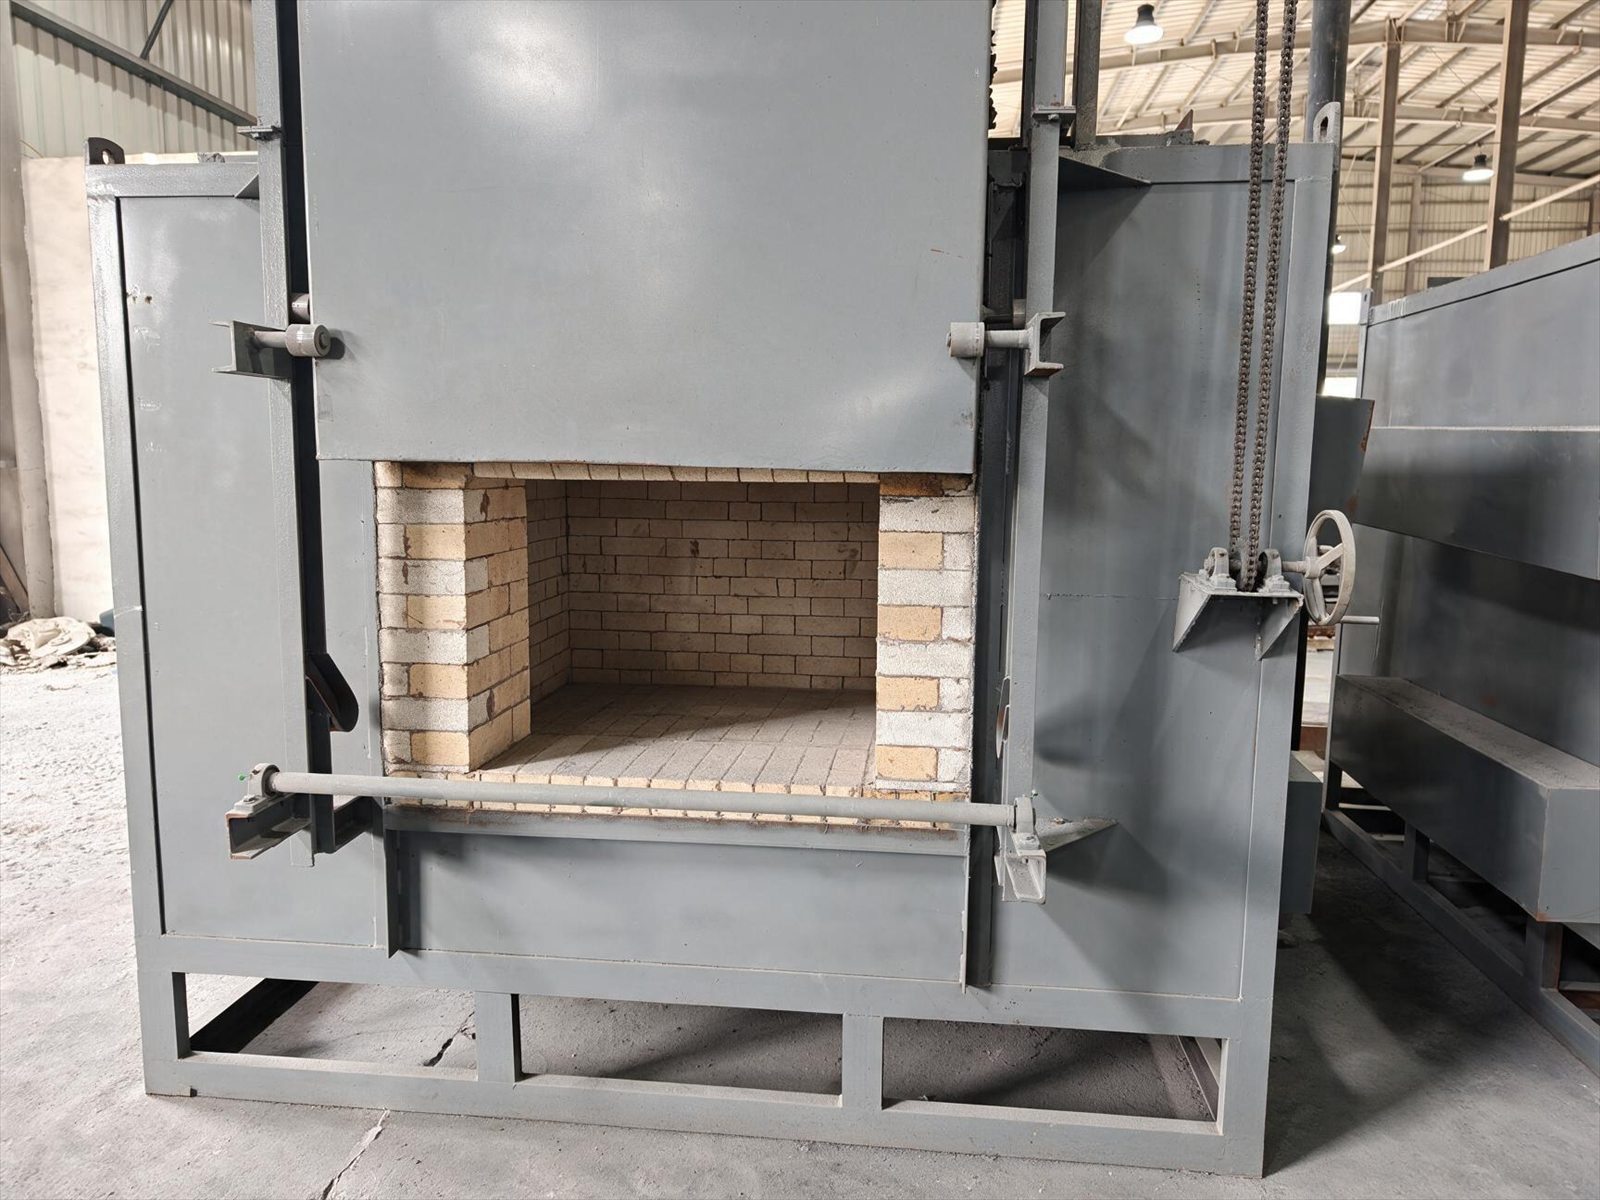
材質と図面の要求に従い焼鈍しを行い、鋳造応力を除去するとともに硬さと組織を調整します。炉体はチェーン式上昇扉と耐火レンガ張りの炉内を備えます。
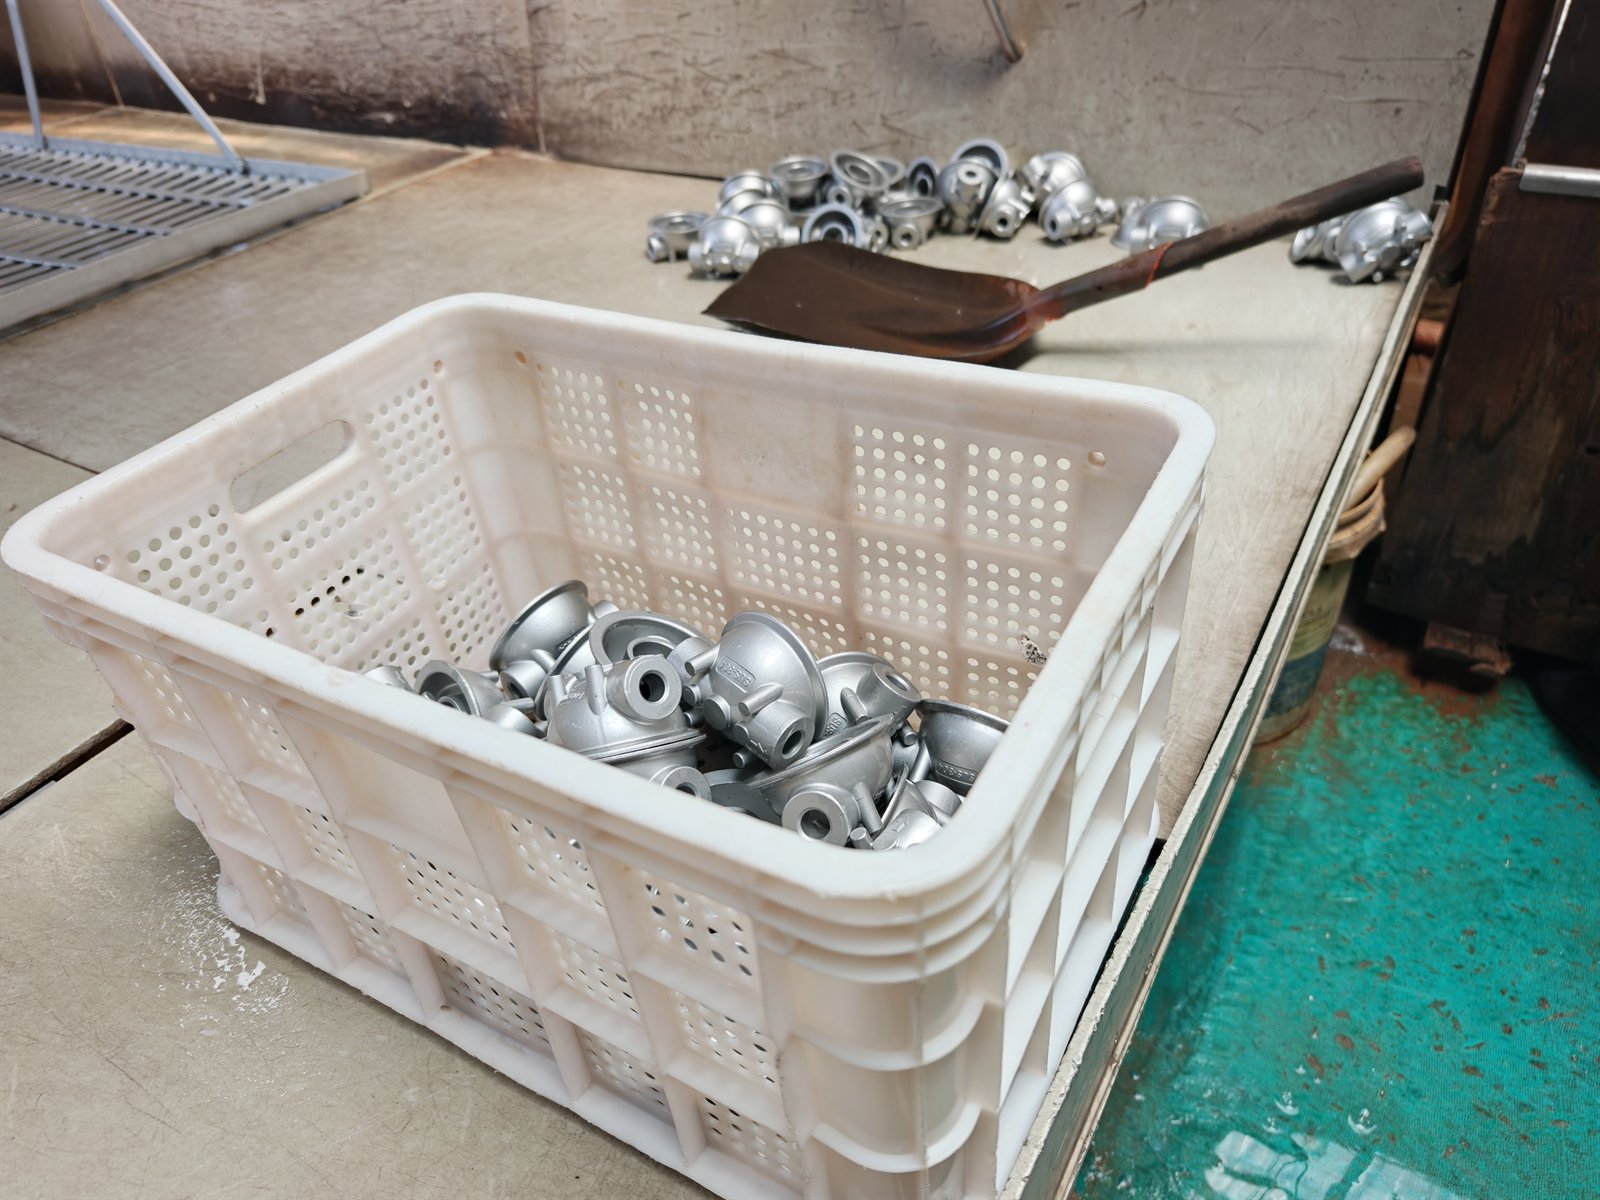
酸洗いでスケールと残留砂粒を除去し、ステンレス部品は不動態化も同時に行い、終了後に検査へ回します。
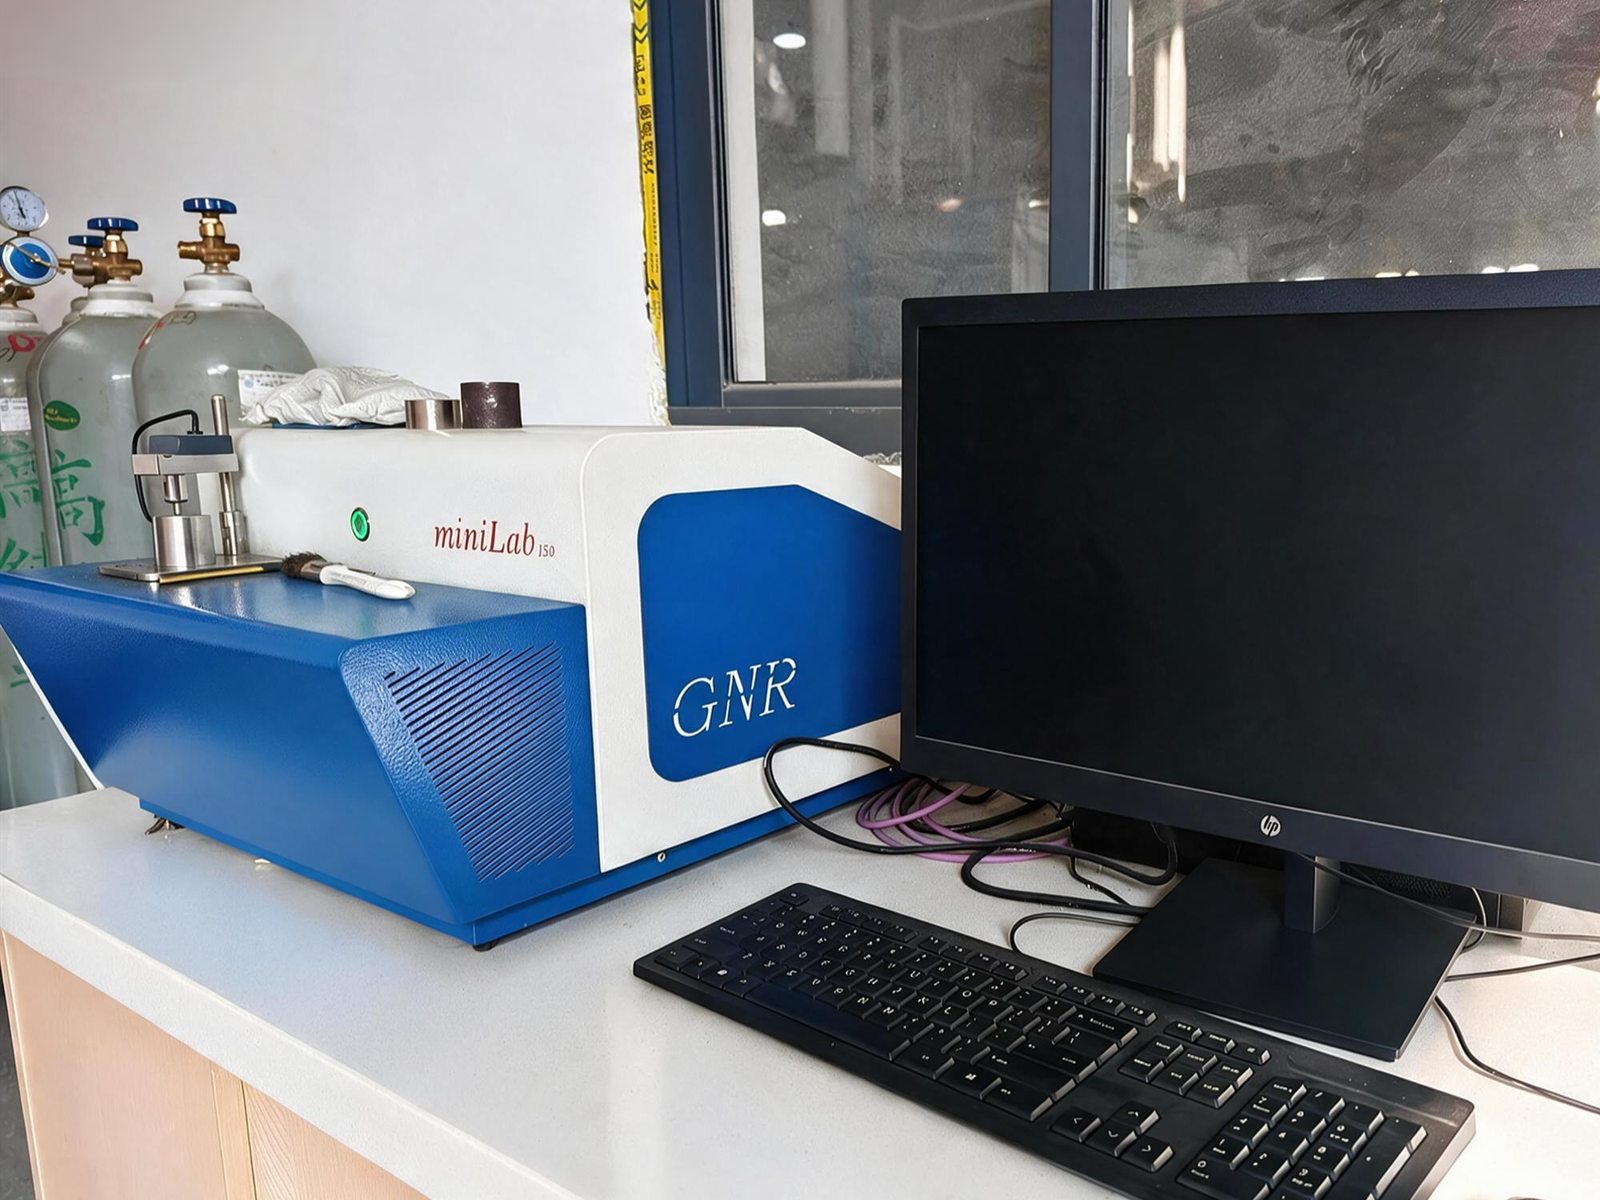
分析室には据置型の直読分光分析装置と高純度アルゴンを用意し、各炉の鉄水は鋳込み前に成分を確認します。納品時の材質証明書のデータは、この炉ごとの分析記録に基づきます。
見学は2日前までにご予約ください。該当工程のラインと検査記録を手配し、図面・実物・ロット番号の照合も同日に進められます。
工場見学のご予約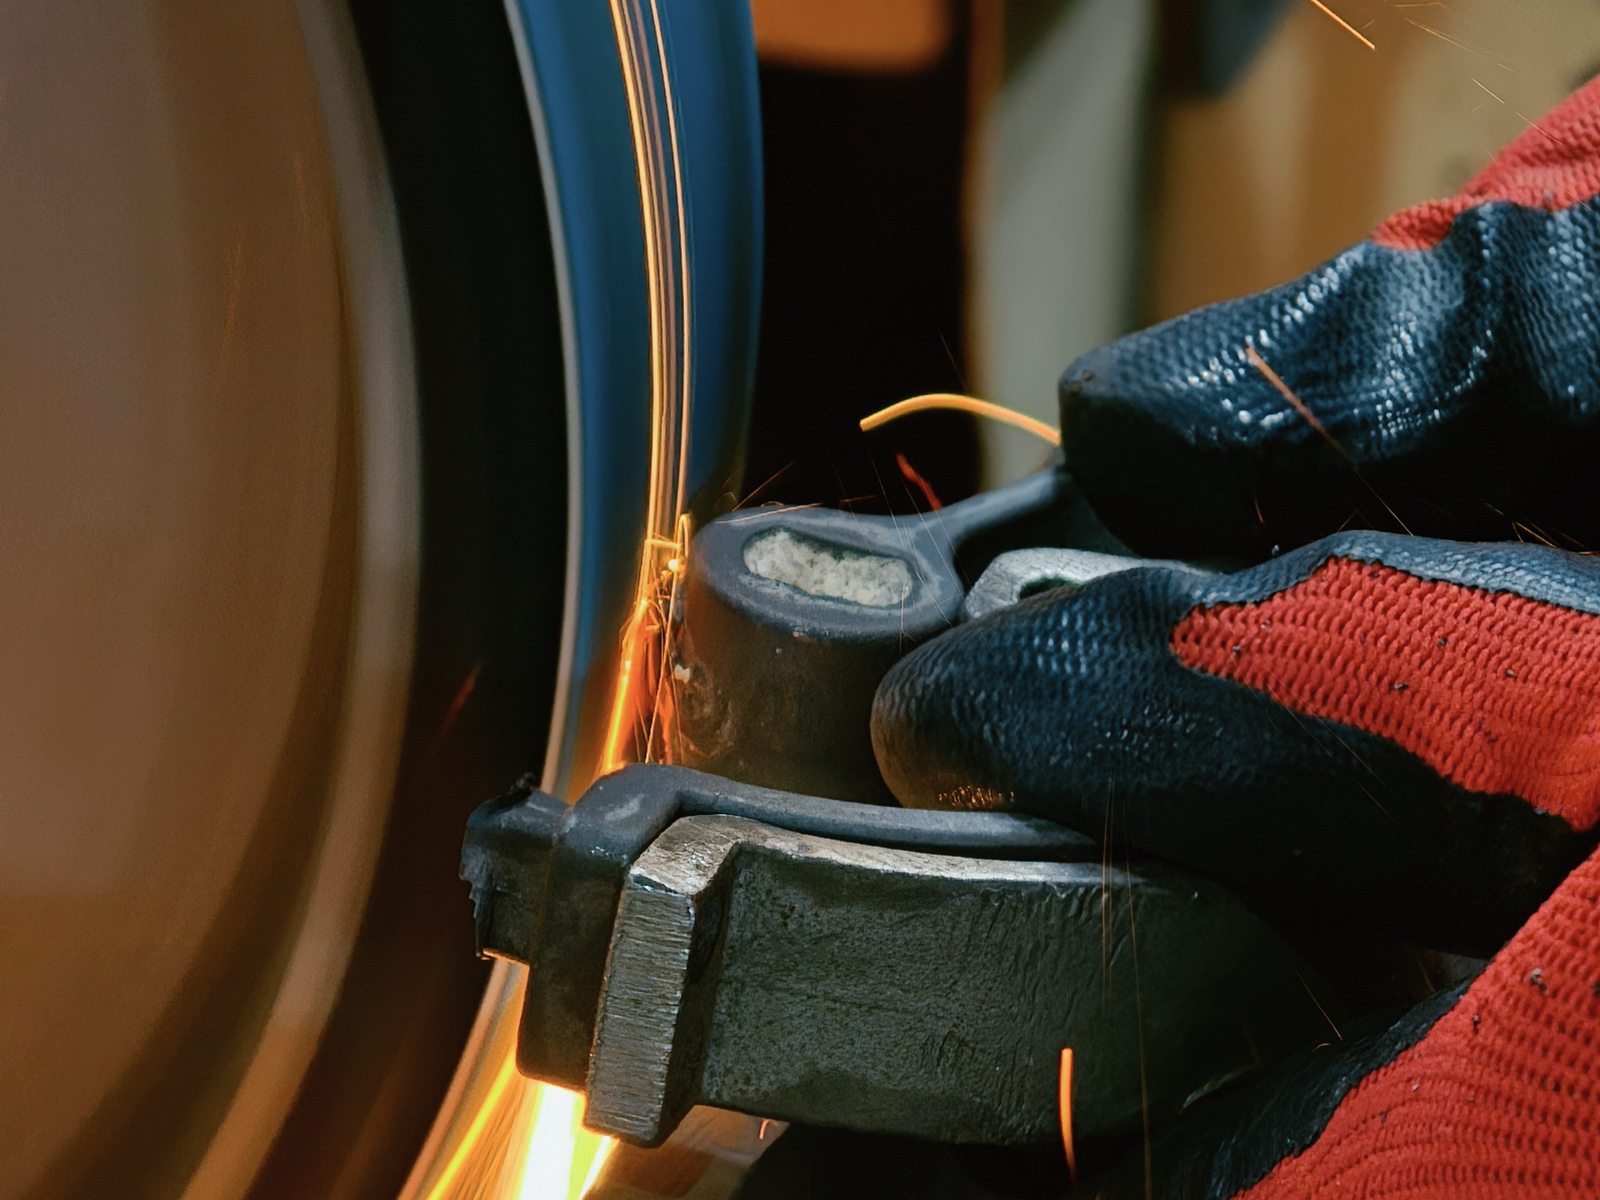
工場は福建省三明市大田県上京工業園区にあります。シェル製作は中温ワックス・低温ワックスの2射出ラインを備え、部品形状と表面要求により選択します。溶解は150kgと250kgの中周波誘導炉あわせて3台で実施し、分光分析装置により炉前成分を確認。鋳物のシェル除去・研磨・焼鈍し・酸洗いおよび検査はすべて同工場内で行います。機械加工は各種設備16台で五軸まで対応し、鋳造工程と統一した生産計画・納品で進行するため、多品種・規格品以外の形状の受注でも工程の安定性と納期管理が確保しやすくなります。
ISO 9001 体制で運営しています。炉前成分・重要寸法・成品外観まで検査記録をロット単位で保存し、異常があった場合は具体的な工程まで遡及できます。
ISO 9001(品質)・ISO 14001(環境)・ISO 45001(労働安全衛生)
証明書番号・発行機関・認証範囲は「品質保証」ページに記載
品質マニュアルと手順文書は要請により提供可能です
グレード通りに配合して中周波誘導炉で溶錬
炉前の分光分析で成分を確認
成分が不合格なら出炉せず注湯も行いません
重要寸法を図面通りに検査
表面は全品目視検査
不良品は梱包前に排除
台湾 · 日本 · 欧米への輸出が常時
木箱 / パレットの防湿梱包
パッキングリストと通関書類の対応
304 / 316 は圧延・鍛造用ステンレス鋼(板・棒)のグレード、CF8 / CF8M はステンレス鋳物のグレードであり、成分要求は完全には一致しません。図面に 304 と表記された鋳物でも、溶解成分は実際には GB/T 2100 または ASTM A351 の CF8 で管理する必要があります。輸出部品は図面に鋳物グレードと適用規格を併記いただくことを推奨します。量産段階での手戻り確認を防げます。
五軸マシニングセンタの導入により、傾いた穴系・曲面・多面角度形状を持つ鋳物も一度の段取りで精度仕上げが可能です。お客様にとっての効果は、納期の見通しが立つこと、寸法責任が単一になること、そして治具・段取り冶具の費用償却が下がることです。
専用部品の金型・段取り冶具の費用償却は、通常単価に占める割合が高くなります。肉厚を均一にすれば補縮と研磨の工数が減り、Rと肉厚を統一すればシェル作りが容易になり、配合面以外は鋳肌のまま精度仕上げを省略できます。この3点は部品単価の抑制に明確に効きます。図面段階での一度の修正が、見積の往復を一度省略させることは珍しくありません。
2D / 3D図面と材質・数量要件をご提供ください。当社の工程技術者がまず鋳造性レビュー(DFM)を一度実施し、コスト低減と鋳造性確保のための改善点をご説明します。この工程は無償であり、発注義務も発生しません。