质量保证
在 ISO 9001 体系下运行,从配料、炉前成分到成品尺寸与外观逐项检验并留存批次记录。对外承诺范围以实际检验能力为限。
已取得的体系认证
本页仅列我方已实际取得的资质。三张证书的发证机构均为众信联诚检验认证(厦门)有限公司,有效期均至 2028 年 11 月 16 日,编号与认证范围可在国家认证认可监督管理委员会官网查询核验。如贵方所在行业需具备特定认证(车用、压力设备、食品级等),请在询价时提出,我方将据实告知现有范围,不作推测性承诺。
ISO 9001
质量管理体系认证
依据标准 GB/T19001-2016 / ISO 9001:2015
证书编号 10352025Q0520ROS
认证范围:铸件(五金产品、阀门零件、机械零件)的生产
ISO 14001
环境管理体系认证
依据标准 GB/T24001-2016 / ISO 14001:2015
证书编号 10352025E0484ROS
认证范围:铸件(五金产品、阀门零件、机械零件)的生产及相关环境管理活动
ISO 45001
职业健康安全管理体系认证
依据标准 GB/T45001-2020 / ISO 45001:2018
证书编号 10352025S0478ROS
认证范围:铸件(五金产品、阀门零件、机械零件)的生产及相关职业健康安全管理活动
成分控制手段
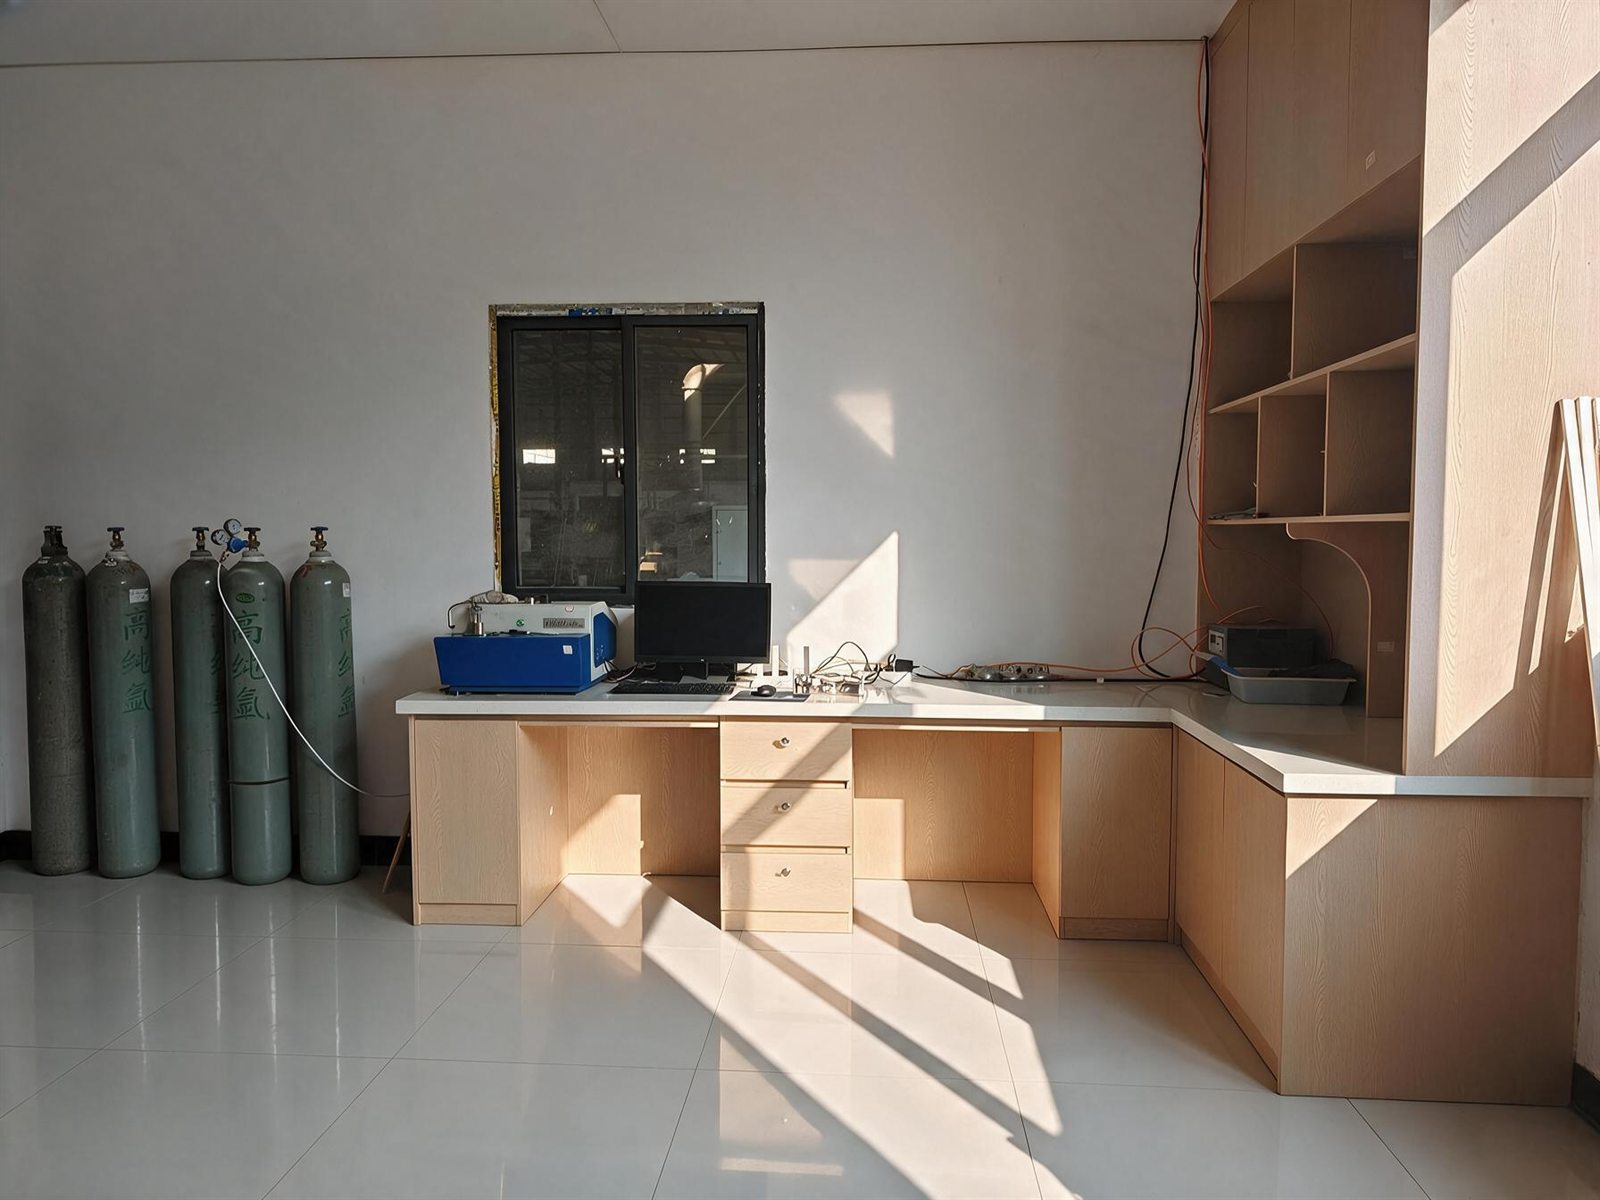
光谱分析仪逐炉确认
不合格不出炉、不浇注
数据可作为材质证明依据
检验记录
按 ISO 9001 要求留存
批次记录可查至具体工序
保存期限不少于 3 年
出口交付
台湾 · 日本 · 欧美
包装标识按客户要求
报关资料与装箱清单配合
六道检验,逐道留存记录
蜡模与模组检验
检查蜡模完整性、轮廓尺寸与组树焊接质量。中温蜡与低温蜡两条射蜡线的蜡模,分别按对应蜡料的收缩率与工艺参数检验。蜡模阶段的缺陷会直接复制到铸件上,因此拦截必须发生在制壳之前。
炉前成分检验
投料时按牌号核对炉料标识与批次来源,光谱分析仪逐炉检测化学成分,成分不合格不浇注。该工序为材质保证的关键控制点。
热处理记录确认
退火按材质与图纸要求的工艺曲线执行,曲线记录与装炉批次一一对应留存,供后续追溯。
机加首件与过程检验
首件确认关键尺寸后再批量加工,加工过程中抽检,偏差在本批次扩大之前纠正。
成品尺寸与外观检验
关键尺寸按图纸用通用量具检验,成品逐件目视外观,剔除表面缺陷与超差件。
出货前核对
数量、标识、包装与随货文件四项核对后放行,出口订单同步准备装箱清单与报关资料。
检测设备与能力范围
下表仅列实际在用的检测手段。未配置的项目直接注明"按第三方送检安排",不在报价阶段作超出实际能力的承诺。
| 检测项目 | 设备 / 手段 | 能力说明 |
|---|---|---|
| 化学成分 | 直读光谱分析仪 | 炉前逐炉分析,按牌号判定成分是否合格,数据作为材质证明依据 |
| 关键尺寸 | 卡尺、千分尺、深度尺、高度规、塞规、螺纹规 | 按图纸标注的关键尺寸逐项检验,首件确认后批量加工 |
| 外观质量 | 目视 + 打磨后复检 | 表面缺陷逐件检查,剔除气孔、夹砂、裂纹与超差件 |
| 力学性能 | 按图纸与标准要求 | 退火状态按批记录;需拉伸、冲击等报告时按第三方送检安排 |
| 内部缺陷 | 不属常规配置 | 如需 X 射线 / 超声探伤,请在下单时说明,我方可联系第三方检测机构并约定费用与周期 |
| 密封性 / 耐压 | 按订单要求准备 | 阀门件常要求该项目,测试条件与合格标准在报价阶段一并确认 |
| 第三方检测 | SGS / CTI 等机构送检 | 可配合送检,费用与周期需在报价阶段约定 |
质量责任的
承担方式与处理时限
以下四项为我方目前可执行、并愿意写入购销合同的条款。质量责任以书面约定为准,不以宣传用语替代。
检验记录样本与材质证明模板可索取
如需要查看批次检验记录样本或材质证明书模板用于供应商评审,请在询价时说明,我方可先行提供。图纸与技术条件建议通过询价表单或邮件提交。